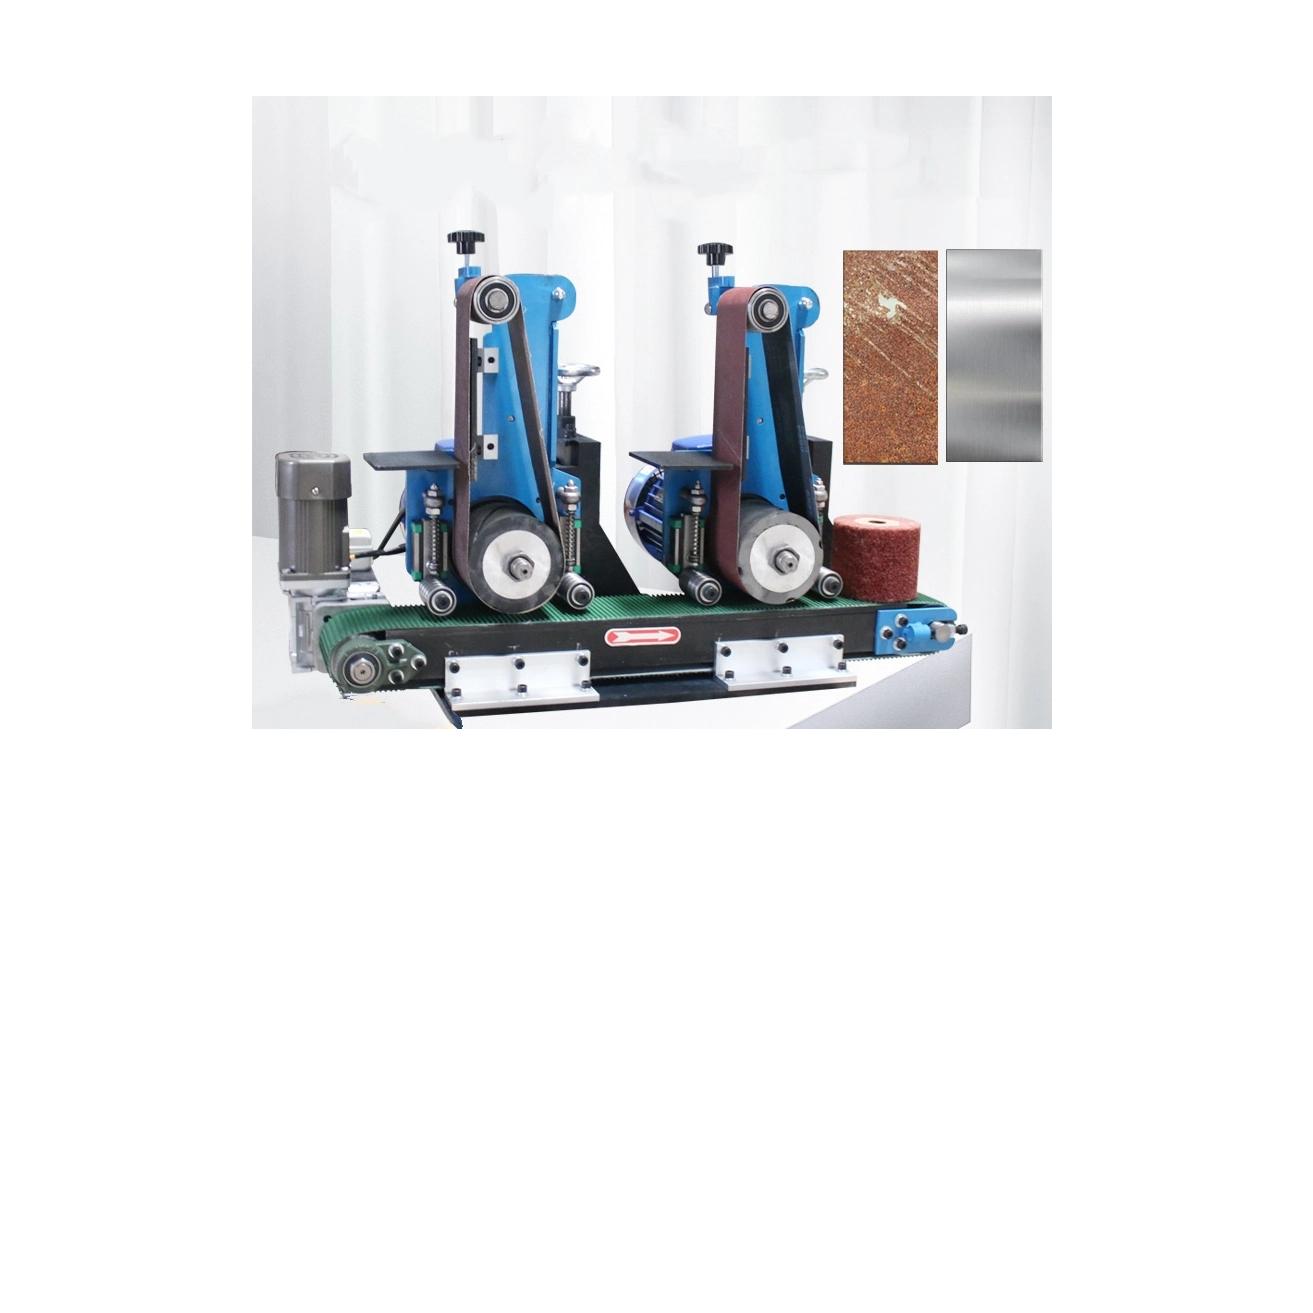
La transición del acabado de superficies manual a sistemas automatizados es un paso esencial. Ayuda a escalar la producción moderna de manera efectiva. Los procesos manuales a menudo resultan insuficientes cuando se necesita un cumplimiento estricto de las tolerancias. Los fabricantes deben adaptarse a la economía de la unidad de control y mantener márgenes competitivos. La automatización reemplaza los procesos variables de pulido manual.
La mecánica central del acondicionamiento de superficies se mantiene estable a lo largo de décadas. Sin embargo, los entornos de fabricación modernos requieren configuraciones de equipos muy específicas. Sectores como la fabricación aditiva, la producción de componentes para vehículos eléctricos y los implantes médicos exigen una precisión extrema. Traspasan los límites mucho más allá del desbarbado tradicional. Necesita maquinaria específica para estas tareas.
Esta guía va más allá de las definiciones básicas para explorar estrategias prácticas de implementación. Mostraremos a los equipos de ingeniería y adquisiciones cómo evaluar y preseleccionar equipos. Aprenderá cómo alinear un máquina de acabado en masa directamente a las realidades de producción específicas de su industria. Las pruebas empíricas y la evaluación inteligente garantizan el éxito a largo plazo.
Conclusiones clave
Especificidad de la aplicación: Las industrias de alta tolerancia (médica, aeroespacial) dependen del acabado en masa no solo por motivos estéticos, sino también por su resistencia crítica a la fatiga y la reducción de la fricción.
Mapeo de equipos: la elección entre sistemas vibratorios, centrífugos o de tina depende completamente de la geometría, la fragilidad y los tiempos de ciclo requeridos de la pieza, en lugar del costo de capital inicial.
Realidades de la implementación: Los presupuestos operativos están fuertemente influenciados por factores que se pasan por alto, como la gestión de aguas residuales (efluentes), el aislamiento acústico y las tasas de consumo de medios.
Protocolo de evaluación: la ruta de adquisición más confiable requiere el procesamiento de muestras previas a la compra para validar la selección de medios y los tiempos de ciclo con respecto a las piezas de producción reales.
El caso empresarial: por qué los fabricantes están mejorando el acabado de superficies
Las instalaciones de producción modernas enfrentan una inmensa presión para optimizar los flujos de trabajo. Los métodos de acabado heredados no pueden soportar demandas de gran volumen. Las instalaciones deben mejorarse para seguir siendo competitivas y rentables.
Reducción de mano de obra y desechos
La transición del desbarbado manual a un sistema automatizado elimina el error humano. Las estaciones manuales dependen en gran medida de operadores humanos. Los operadores se fatigan naturalmente durante los turnos largos. Esta fatiga crea acabados superficiales desiguales entre lotes. Los acabados desiguales provocan mayores tasas de desperdicio. El desguace de piezas de alto valor perjudica la rentabilidad general.
Puede estabilizar los costos laborales automatizando este paso crítico. Las máquinas consistentes reemplazan el esfuerzo humano variable. A El proceso de acabado en masa garantiza resultados uniformes en cada ciclo. Luego, su equipo puede redistribuir mano de obra calificada a tareas de mayor valor.
Cumplimiento y repetibilidad
Cumplir manualmente los estrictos estándares de rugosidad de superficies ISO y ASTM es difícil. Los sistemas automatizados proporcionan resultados altamente predecibles. Ofrecen los valores Ra (rugosidad promedio) exactos y repetibles que requiere la ingeniería moderna. Los sectores aeroespacial y médico exigen una coherencia estricta. No se puede adivinar el cumplimiento. Debes garantizarlo.
La automatización de precisión garantiza que cada lote cumpla con criterios normativos específicos. La repetibilidad documentada satisface fácilmente los requisitos de auditoría. Los valores consistentes de Ra evitan fallas catastróficas de las piezas en el campo.
Cuellos de botella en el rendimiento
Los procesos de acabado heredados a menudo crean graves cuellos de botella en la producción. Las líneas de producción crecen rápidamente. El pulido a mano simplemente no puede seguir el ritmo. Las piezas se acumulan esperando el tratamiento final. Un sistema automatizado de alimentación continua resuelve por completo este frustrante problema.
Mueve los componentes suavemente a través de la línea de acabado. El rendimiento aumenta dramáticamente. Reduce los tiempos de retención del inventario de trabajos en curso. Toda la instalación funciona de manera mucho más eficiente.
Mejores prácticas: siempre audite sus tasas actuales de desechos manuales antes de comprar equipos. Utilice estos datos para calcular el retorno de su inversión exacto.
Error común: Tratar el acabado de superficies como una ocurrencia tardía provoca enormes retrasos en el montaje en el futuro.
Aplicaciones de alto riesgo por industria y componente
Diferentes industrias requieren tratamientos de superficie únicos. El desbarbado estándar rara vez es suficiente para aplicaciones de alta tecnología. Los componentes especializados exigen un procesamiento especializado.
Aeroespacial y Defensa
Los componentes aeroespaciales enfrentan tensiones operativas extremas. El superacabado isotrópico trata las palas de las turbinas y los sujetadores estructurales. Esta aplicación especializada elimina microdefectos peligrosos de las superficies metálicas.
El resultado mejora drásticamente la vida útil de los componentes. También reduce la fricción entre las piezas móviles dentro de los motores a reacción. La reducción de la fricción se traduce directamente en una mejor eficiencia del combustible. Las hojas superacabadas resisten mejor las fracturas por tensión catastrófica que las piezas estándar.
Fabricación de dispositivos médicos
La industria médica exige absoluta esterilidad y precisión. Las instalaciones utilizan sistemas automatizados para pulir implantes ortopédicos de titanio. También realizan el acabado de delicados instrumentos quirúrgicos.
El resultado final son acabados superficiales estériles y biocompatibles. Fundamentalmente, el proceso no altera las microgeometrías críticas. Un implante de cadera debe mantener sus tolerancias dimensionales exactas para funcionar. Las superficies lisas evitan la adhesión bacteriana dañina dentro del cuerpo humano.
Producción de automóviles y vehículos eléctricos
Los vehículos eléctricos funcionan de forma mucho más silenciosa que los motores de combustión. Esto resalta los ruidos mecánicos no deseados. Los fabricantes utilizan sistemas de acabado para desbarbar y alisar los engranajes de transmisión. También tratan rodamientos y carcasas de aluminio fundido a presión.
El resultado reduce significativamente el ruido, la vibración y la aspereza (NVH) operativos. Los engranajes suaves funcionan silenciosamente. El suavizado automatizado también prolonga la vida útil de las piezas móviles sometidas a altas tensiones. Las transmisiones de vehículos eléctricos exigen esta reducción de fricción especializada para maximizar la autonomía de la batería.
Fabricación Aditiva (Impresión 3D)
La impresión 3D crea geometrías muy complejas. Sin embargo, las piezas impresas suelen tener texturas externas rugosas. Las instalaciones aplican técnicas de alisado de superficies y eliminación de marcas de soporte. Los utilizan para piezas complejas DMLS (Sinterización directa por láser de metales).
El resultado cierra con éxito la brecha entre las texturas impresas en bruto y los requisitos funcionales del uso final. Las piezas impresas en bruto rara vez están listas para el ensamblaje mecánico directo. El acondicionamiento de la superficie los hace estructuralmente viables.
Cuadro resumen de aplicaciones industriales
Industria
Componentes típicos
Objetivo final primario
Aeroespacial
Palas de turbina, sujetadores
Extensión de la vida útil por fatiga, reducción de la fricción
Médico
Articulaciones de titanio, bisturíes.
Biocompatibilidad, estricto control dimensional.
Vehículos eléctricos automotrices
Engranajes, carcasas de aluminio.
Reducción de NVH, radio de borde
Fabricación de aditivos
Piezas impresas DMLS
Suavizado de textura, eliminación de soporte.
Alinear categorías de máquinas con resultados de producción
Elegir la categoría de equipo correcta es crucial. Debe hacer coincidir las capacidades de la máquina con las geometrías exactas de sus piezas. Seleccionar la categoría incorrecta daña las piezas frágiles o ralentiza la producción.
Tazones y tinas de acabado vibratorio
Estos sistemas representan el estándar de la industria. Utilizan un motor interno giratorio para generar vibraciones agresivas. La vibración hace rodar el material y las piezas en un movimiento fluido.
Son los mejores para desbarbar y pulir de uso general. Destacan en el procesamiento de grandes lotes de piezas muy robustas. A La máquina de acabado en masa que utiliza un recipiente vibratorio maneja piezas fundidas pesadas sin esfuerzo.
Sin embargo, tienen claras limitaciones. Experimentará tiempos de ciclo mucho más lentos en comparación con otros métodos. No son ideales para piezas extremadamente frágiles. También tienen dificultades al manipular piezas planas propensas a encajar entre sí.
Máquinas centrífugas de disco y barril
Los sistemas centrífugos generan enormes fuerzas G internas. Hacen girar barriles o discos a velocidades increíblemente altas. Esto crea un ambiente de alta energía dentro de la cámara de procesamiento.
Son los mejores para el acondicionamiento de superficies de alta energía. Úselos para geometrías pequeñas, delicadas o muy complejas. Ofrecen tiempos de ciclo rápidos. Las máquinas centrífugas procesan piezas hasta diez veces más rápido que los cuencos vibratorios.
También tienen limitaciones a considerar. Requieren un gasto de capital inicial mucho mayor. Además, suelen ofrecer capacidades de lotes más pequeñas por ciclo. Debe equilibrar la velocidad con los requisitos de volumen.
Sistemas de acabado por arrastre
Los sistemas de arrastre utilizan un mecanismo de carrusel. Los operadores montan piezas individuales en accesorios especializados. La máquina arrastra estos accesorios a través de un lecho estacionario de medios abrasivos.
Son mejores para componentes complejos y de alto valor. Las herramientas de corte y las articulaciones médicas de rodilla requieren este método. Estas piezas simplemente no pueden tolerar el contacto entre piezas durante el ciclo. El acabado de arrastre garantiza cero daños por impacto. Cada parte recibe una exposición idéntica a los medios.
Primero evalúe la fragilidad de la pieza.
Determine el tiempo de ciclo requerido.
Calcule los volúmenes de lote necesarios.
Seleccione la categoría de máquina que coincida con estas tres variables.
Marco de evaluación: selección de la máquina de acabado en masa adecuada
Los equipos de adquisiciones necesitan un marco de evaluación estructurado. No compre equipos basándose únicamente en las especificaciones del folleto. Debe asignar características específicas a sus objetivos operativos.
Mapeo de características a resultados
Evalúe cómo las características específicas de la máquina se traducen en ahorros operativos directos. Los variadores de frecuencia (VFD) permiten un control preciso de la amplitud. Este control protege los bordes delicados. Las cubiertas acústicas protegen la audición del operador y mejoran la seguridad en el lugar de trabajo. Las plataformas de separación automatizadas reducen el trabajo de clasificación manual. Cada característica debe justificar su costo mediante ganancias de eficiencia mensurables.
Compatibilidad de medios y compuestos
La máquina es esencialmente sólo el sistema de entrega. De hecho, los medios hacen el recorte. La evaluación debe incluir requisitos específicos de medios cerámicos, plásticos u orgánicos. Evaluar el costo continuo y la disponibilidad local de estos consumibles. Los medios cerámicos cortan rápido pero se desgastan rápidamente. Los medios plásticos dejan acabados más suaves en metales más blandos. Seleccione el medio específicamente adecuado para su material base.
Escalabilidad y preparación para la automatización
Piense en el crecimiento futuro de las instalaciones. ¿Puede la máquina integrarse fácilmente con brazos de carga robóticos? ¿Se conectará a sistemas de transporte continuo a medida que su producción aumente? Las unidades independientes funcionan bien al principio. Sin embargo, las células automatizadas maximizan la producción a largo plazo. Asegúrese de que el proveedor elegido admita la integración de PLC (controlador lógico programable).
Lógica de preselección
Establezca un requisito estricto para que los proveedores realicen pruebas de piezas. No finalice ninguna especificación de la máquina sin pruebas documentadas. Necesita evidencia empírica de los tiempos de ciclo. Debe ver la validación del acabado superficial de sus componentes reales. El envío de piezas de muestra es la única forma de eliminar el riesgo de adquisición. La capacidad teórica no significa nada sin pruebas físicas.
Mejores prácticas: solicite a los proveedores que le proporcionen videos de procesamiento de sus piezas exactas.
Error común: comprar medios agresivos para acelerar los ciclos a menudo provoca cambios dimensionales no deseados.
Realidades de la implementación, costos ocultos y mitigación de riesgos
Las instalaciones exitosas requieren una cuidadosa planificación de las instalaciones. Pasar por alto los requisitos medioambientales provoca dolores de cabeza operativos inmediatos. Debe prepararse para las realidades del procesamiento húmedo.
Gestión de aguas residuales y efluentes
El procesamiento húmedo genera importantes residuos líquidos. Este efluente contiene lodos, finos metálicos y escurrimientos de compuestos químicos. No se puede simplemente tirar esto a los desagües estándar.
Resaltar la absoluta necesidad de integrar sistemas de tratamiento de agua de circuito cerrado. Los municipios hacen cumplir estrictas leyes de cumplimiento ambiental. Los sistemas centrífugos o unidades de floculación química separan los sólidos del agua. Una gestión adecuada de las aguas residuales evita multas regulatorias masivas.
Riesgos de alojamiento de medios
Los medios de tamaño insuficiente se atascan fácilmente dentro de los agujeros ciegos. También se atasca dentro de geometrías internas complejas. Los medios alojados detienen las líneas de montaje al instante. Recoger piedras atascadas a mano destruye la eficiencia laboral.
La mitigación requiere el establecimiento de protocolos estrictos de dimensionamiento de los medios. Debes elegir formas demasiado grandes para entrar en los agujeros. Alternativamente, elija medios lo suficientemente pequeños como para pasar directamente. Considere la posibilidad de integrar estaciones de purga de aire automatizadas para limpiar canales intrincados automáticamente.
Huella acústica y ambiental
La maquinaria industrial genera importantes niveles de decibeles. Los motores giratorios y las piedras de moler crean entornos industriales hostiles. Las máquinas desprotegidas violan fácilmente los límites de ruido ocupacional.
Evalúe la huella física requerida para gabinetes dedicados a la amortiguación del sonido. Las cubiertas de poliuretano reducen sustancialmente el ruido. Debe asignar suficiente espacio en el piso para acomodar estas cubiertas acústicas necesarias. La seguridad del operador depende de una adecuada mitigación del ruido.
Tiempo de inactividad por mantenimiento
Los tazones de procesamiento se basan en revestimientos gruesos de poliuretano o caucho. Estos revestimientos protegen la tina de metal de la abrasión constante. Sin embargo, naturalmente se desgastan con el tiempo.
Tenga en cuenta el inevitable desgaste de estos revestimientos. Evalúe la facilidad de reemplazar los revestimientos localmente. La dependencia excesiva del proveedor para el cambio de revestimiento provoca un tiempo de inactividad prolongado en la producción. Pregunte a los fabricantes sobre el durómetro promedio de su poliuretano fundido. Los revestimientos más gruesos y duros duran mucho más.
Conclusión
La integración exitosa del acabado en masa equilibra el tipo de máquina directamente con la geometría exacta de la pieza. Debe armonizar la selección de medios con su huella operativa. Las actualizaciones de equipos requieren una planificación diligente y pruebas rigurosas.
Elija el equipo según la fragilidad de la pieza y las demandas de tiempo de ciclo.
Asigne las características requeridas de la máquina directamente a ahorros de mano de obra mensurables.
Planifique el diseño de sus instalaciones en función de los requisitos de gestión acústica y de aguas residuales.
Defina protocolos claros de dimensionamiento de medios para evitar costosos problemas de alojamiento.
Las especificaciones teóricas importan mucho menos que las pruebas empíricas. Las pruebas físicas garantizan implementaciones exitosas. Alentamos a los lectores a programar una consulta técnica pronto. Envíe sus piezas de muestra para una prueba de acabado gratuita. Este paso determina definitivamente sus requisitos exactos de equipo y medios antes de realizar inversiones de capital.
Preguntas frecuentes
P: ¿Cuánto dura un ciclo típico de acabado en masa?
R: Los ciclos varían desde 15 minutos en máquinas centrífugas de alta energía hasta varias horas en tazones vibratorios estándar, según la condición inicial de la pieza y el Ra objetivo.
P: ¿Pueden las máquinas de acabado en masa manejar piezas frágiles o que se rayan fácilmente?
R: Sí, pero requiere seleccionar máquinas de discos centrífugos de alta energía o finalizadores de arrastre que utilicen medios más pequeños y suaves y eviten el choque entre piezas.
P: ¿Cuál es la vida útil esperada del revestimiento de poliuretano en un recipiente vibratorio?
R: Normalmente, de 1 a 5 años, dependiendo en gran medida de la abrasividad del medio utilizado, la frecuencia del ciclo y el peso de las piezas que se procesan.
P: ¿Necesito un sistema de tratamiento de aguas residuales exclusivo para el acabado en masa?
R: En la mayoría de las jurisdicciones industriales, sí. El efluente contiene finos metálicos y compuestos químicos que normalmente no pueden descargarse directamente en los desagües municipales sin al menos una filtración básica y un equilibrio del pH.