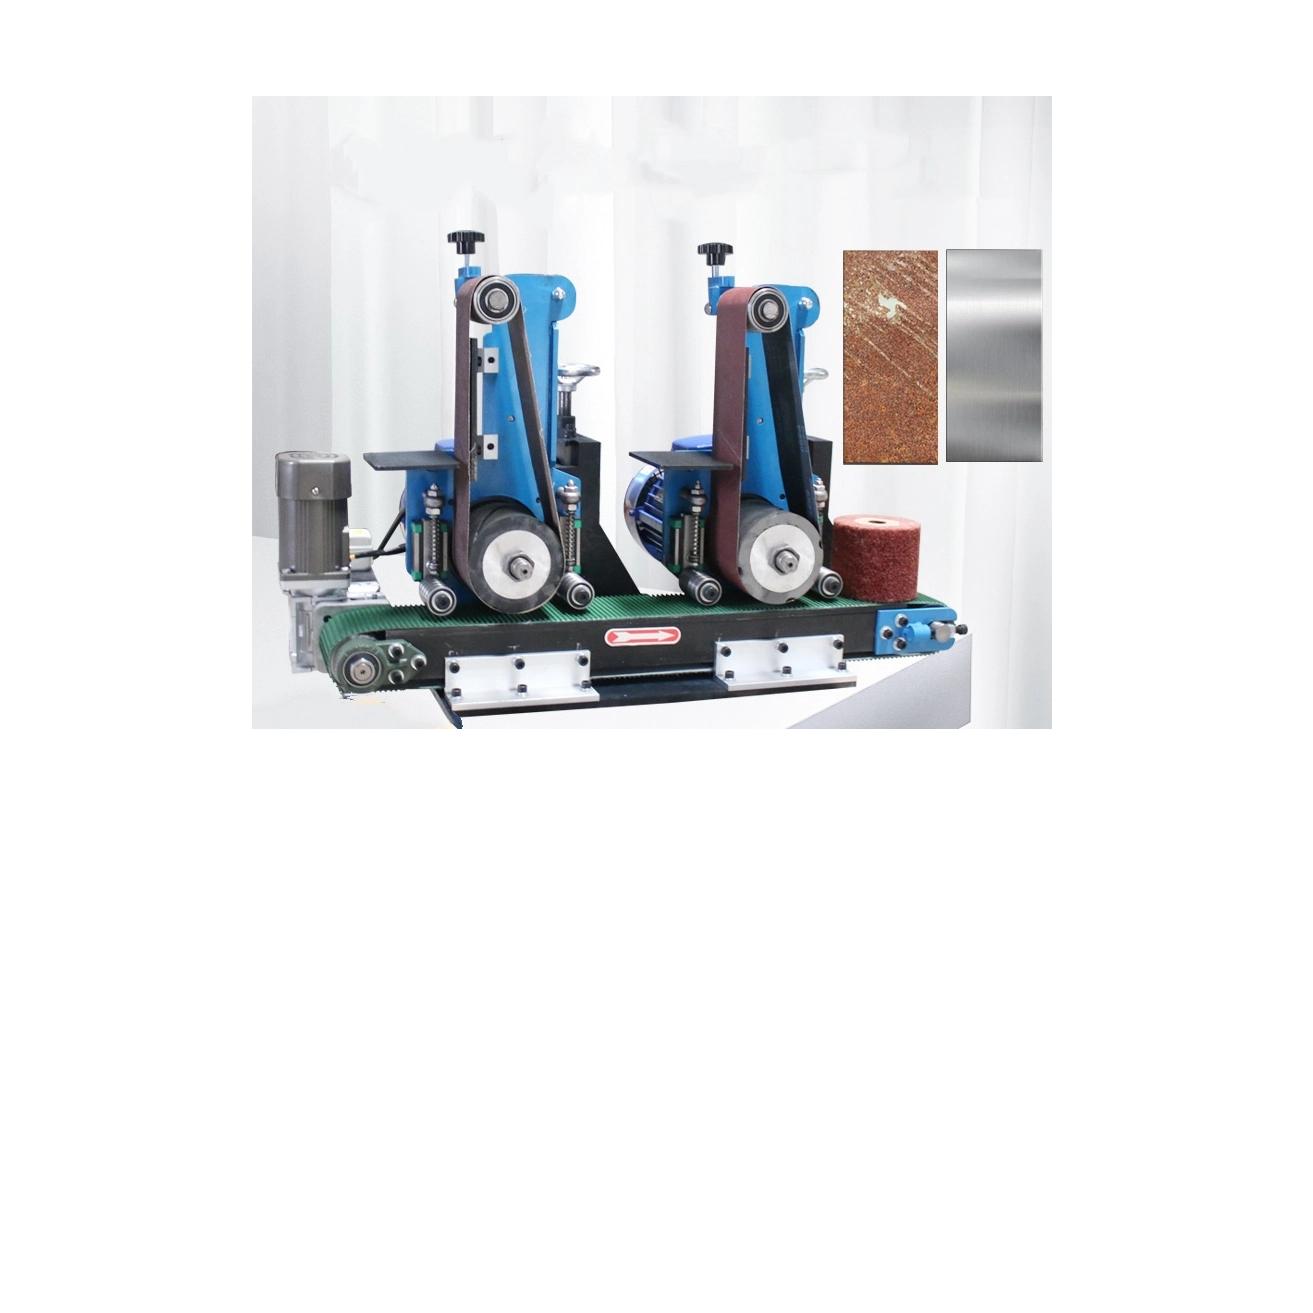
Прелазак са ручне обраде површина на аутоматизоване системе је битан корак. Помаже ефикасно скалирање модерне производње. Ручни процеси често не успевају када вам је потребна строга усклађеност са толеранцијом. Произвођачи се морају прилагодити економији контролне јединице и одржавати конкурентске марже. Аутоматизација замењује варијабилне процесе ручног полирања.
Основна механика кондиционирања површине остаје стабилна током деценија. Међутим, модерна производна окружења захтевају веома специфичне конфигурације опреме. Сектори као што су производња адитива, производња компоненти електричних возила и медицински имплантати захтевају екстремну прецизност. Они померају границе далеко изван традиционалног уклањања ивица. Потребна вам је циљана машинерија за ове задатке.
Овај водич помера основне дефиниције како би истражио практичне стратегије имплементације. Показаћемо тимовима за инжењеринг и набавку како да процене и изаберу опрему у ужи избор. Научићете како да поравнате а машина за масовну завршну обраду директно у стварности производње специфичне за вашу индустрију. Емпиријско тестирање и паметна евалуација осигуравају дугорочан успех.
Кеи Такеаваис
Специфичност примене: Индустрије високе толеранције (медицина, ваздухопловство) ослањају се на масовну завршну обраду не само због естетике, већ и због критичне отпорности на замор и смањења трења.
Мапирање опреме: Избор између вибрационих, центрифугалних или каде система зависи у потпуности од геометрије дела, крхкости и потребног времена циклуса, а не од основних капиталних трошкова.
Реалност имплементације: Оперативни буџети су под великим утицајем занемарених фактора као што су управљање отпадним водама (ефлуент), акустична изолација и стопе потрошње медија.
Протокол евалуације: Најпоузданији пут набавке захтева обраду узорака пре куповине да би се потврдио избор медија и времена циклуса у односу на стварне делове производње.
Пословни случај: Зашто произвођачи унапређују завршну обраду површина
Савремени производни погони се суочавају са огромним притиском да оптимизују радни ток. Наслеђене методе завршне обраде не могу да издрже захтеве великог обима. Објекти се морају унапредити да би остали конкурентни и профитабилни.
Рад и смањење отпада
Прелазак са ручног уклањања ивица на аутоматизовани систем елиминише људску грешку. Ручне станице се у великој мери ослањају на људске оператере. Руковаоци се природно замарају током дугих смена. Овај замор ствара неуједначене завршне обраде на свим серијама. Неравне завршне обраде доводе до већих стопа отпада. Растављање делова високе вредности нарушава укупну профитабилност.
Можете стабилизовати трошкове рада аутоматизацијом овог критичног корака. Доследне машине замењују променљиви људски напор. А процес масовне завршне обраде гарантује уједначене резултате у сваком циклусу. Ваш тим онда може да прерасположи квалификовану радну снагу на задатке веће вредности.
Усклађеност и поновљивост
Ручно је тешко испунити строге стандарде ИСО и АСТМ за храпавост површине. Аутоматизовани системи пружају веома предвидљиве резултате. Они испоручују тачне поновљиве вредности Ра (просек храпавости) које захтева савремени инжењеринг. Ваздухопловство и медицински сектор захтевају строгу доследност. Не можете погодити усклађеност. Морате то гарантовати.
Прецизна аутоматизација осигурава да свака серија испуњава специфичне регулаторне критеријуме. Документована поновљивост лако задовољава захтеве ревизије. Доследне вредности Ра спречавају катастрофалне кварове делова на терену.
Уска грла протока
Наслеђени процеси завршне обраде често стварају озбиљна уска грла у производњи. Производне линије се брзо повећавају. Ручно полирање једноставно не може да иде у корак. Делови се гомилају чекајући коначну обраду. Аутоматизовани систем за континуирано пуњење у потпуности решава овај фрустрирајући проблем.
Глатко помера компоненте кроз завршну линију. Пропусност се драматично повећава. Смањујете време задржавања инвентара у току. Цео објекат ради много ефикасније.
Најбоља пракса: Увек проверите своје тренутне стопе ручног отпада пре куповине опреме. Користите ове податке да бисте израчунали тачан повраћај улагања.
Уобичајена грешка: Третирање површинске завршне обраде као накнадне мисли узрокује велика кашњења у монтажи низводно.
Примене са високим улозима по делатностима и компонентама
Различите индустрије захтевају јединствене површинске третмане. Стандардно уклањање ивица ретко је довољно за високотехнолошке примене. Специјализоване компоненте захтевају специјализовану обраду.
Ваздухопловство и одбрана
Компоненте ваздухопловства суочавају се са екстремним оперативним напрезањима. Изотропна суперфинисхинг третира лопатице турбине и структурне причвршћиваче. Ова специјализована апликација уклања опасне микродефекте са металних површина.
Резултат драстично побољшава животни век компоненти на замор. Такође смањује трење на покретним деловима унутар млазних мотора. Смањење трења директно се преводи у бољу ефикасност горива. Суперфинисана сечива су отпорнија на катастрофалне преломе напрезања боље од стандардних делова.
Производња медицинских уређаја
Медицинска индустрија захтева апсолутну стерилност и прецизност. Установе користе аутоматизоване системе за полирање титанијумских ортопедских имплантата. Они такође завршавају деликатне хируршке инструменте.
Крајњи резултат постиже стерилне, биокомпатибилне завршне обраде површине. Оно што је најважније, процес не мења критичне микрогеометрије. Имплантат кука мора одржавати своје тачне толеранције димензија да би функционисао. Глатке површине спречавају штетну адхезију бактерија унутар људског тела.
Производња аутомобила и електричних возила
Електрична возила раде много тише од мотора са унутрашњим сагоревањем. Ово наглашава нежељене механичке звукове. Произвођачи користе системе за завршну обраду за отпуштање и глачање зупчаника преноса. Такође третирају лежајеве и кућишта од ливеног алуминијума.
Резултат значајно смањује радну буку, вибрације и грубост (НВХ). Глатки зупчаници раде нечујно. Аутоматско заглађивање такође продужава животни век покретних делова под великим стресом. ЕВ погони захтевају ово специјализовано смањење трења како би се максимизирао домет батерије.
Адитивна производња (3Д штампа)
3Д штампа ствара веома сложене геометрије. Међутим, штампани делови често пате од грубих спољашњих текстура. Објекти примењују технике заглађивања површине и уклањања трагова подршке. Користе их за сложене делове ДМЛС (Дирецт Метал Ласер Синтеринг).
Резултат успешно премошћује јаз између сирових штампаних текстура и функционалних захтева крајње употребе. Сирови штампани делови су ретко спремни за директну механичку монтажу. Кондиционирање површине их чини структурно одрживим.
Сажетак графикона апликација у индустрији
Индустрија
Типичне компоненте
Примарни завршни циљ
Ваздухопловство
Лопатице турбине, причвршћивачи
Продужење века трајања, смањење трења
Медицински
Титанијумски спојеви, скалпели
Биокомпатибилност, строго држање димензија
ЕВ Аутомотиве
Зупчаници, алуминијумска кућишта
Смањење НВХ, радијусирање ивица
Аддитиве Мфг
ДМЛС штампани делови
Изглађивање текстуре, уклањање подршке
Усклађивање категорија машина са резултатима производње
Одабир праве категорије опреме је кључан. Морате ускладити могућности машине са тачном геометријом делова. Избор погрешне категорије оштећује ломљиве делове или успорава производњу.
Вибрационе посуде и каде за завршну обраду
Ови системи представљају индустријски стандард. Они користе унутрашњи мотор који се окреће за стварање агресивних вибрација. Вибрација котрља медије и делове заједно у течном кретању.
Најбољи су за уклањање ивица и полирање опште намене. Одлични су у обради великих серија веома робусних делова. А Машина за масовну завршну обраду која користи вибрационе посуде без напора рукује тешким одливцима.
Међутим, они имају јасна ограничења. Доживећете много спорије време циклуса у поређењу са другим методама. Нису идеални за изузетно ломљиве делове. Такође се боре када рукују равним деловима склоним да се гнезде заједно.
Машине за центрифугалне цеви и дискове
Центрифугални системи стварају огромне унутрашње Г-силе. Окрећу бурад или дискове невероватно великом брзином. Ово ствара окружење високе енергије унутар коморе за обраду.
Најбољи су за високоенергетско кондиционирање површина. Користите их за мале, деликатне или веома сложене геометрије. Они пружају брза времена циклуса. Центрифугалне машине обрађују делове до десет пута брже од вибрационих посуда.
Они такође имају ограничења која треба узети у обзир. Они захтевају много веће почетне капиталне трошкове. Штавише, они обично нуде мање капацитете серија по циклусу. Морате уравнотежити брзину са захтевима запремине.
Превуците системи за завршну обраду
Системи за превлачење користе механизам вртешке. Оператери монтирају појединачне делове на специјализоване уређаје. Машина вуче ове уређаје кроз стационарни слој абразивног медија.
Најбољи су за сложене компоненте високе вредности. Алати за сечење и медицински зглобови колена захтевају ову методу. Ови делови једноставно не могу толерисати контакт део на део током циклуса. Завршна обрада гарантује нулту штету од удара. Сваки поједини део добија идентичну изложеност медијима.
Прво процените крхкост дела.
Одредите потребно време циклуса.
Израчунајте потребне количине серије.
Изаберите категорију машине која одговара ове три варијабле.
Оквир за евалуацију: Ужи избор праве машине за масовну завршну обраду
Тимовима за набавку је потребан структурирани оквир за евалуацију. Не купујте опрему само на основу спецификација брошуре. Морате мапирати специфичне карактеристике са својим оперативним циљевима.
Мапирање карактеристика до исхода
Процените како се специфичне карактеристике машине претварају у директне оперативне уштеде. Погони са променљивом фреквенцијом (ВФД) омогућавају прецизну контролу амплитуде. Ова контрола штити осетљиве ивице. Акустични поклопци штите слух руковаоца и побољшавају безбедност на радном месту. Аутоматизоване палубе за одвајање смањују рад на ручном сортирању. Свака карактеристика мора да оправда свој трошак кроз мерљиву ефикасност.
Компатибилност медија и спојева
Машина је у суштини само систем испоруке. Медији заправо режу. Евалуација мора укључити специфичне захтеве за керамику, пластику или органске медије. Процените текуће трошкове и локалну доступност овог потрошног материјала. Керамички медији се брзо сече, али се брзо троше. Пластични медиј оставља глаткију завршну обраду на мекшим металима. Изаберите медиј који је посебно прикладан за ваш основни материјал.
Скалабилност и спремност за аутоматизацију
Размислите о будућем расту објеката. Може ли се машина лако интегрисати са роботским утоварним рукама? Да ли ће се повезати са непрекидним транспортним системима док се ваша производња повећава? Самосталне јединице у почетку раде добро. Међутим, аутоматизоване ћелије максимизирају дугорочни учинак. Уверите се да ваш изабрани добављач подржава интеграцију ПЛЦ-а (програмабилног логичког контролера).
Ужи избор Логиц
Успоставите строге захтеве за добављаче да покрећу пробе делова. Не довршавајте ниједну спецификацију машине без документованог доказа. Потребни су вам емпиријски докази о временима циклуса. Морате видети валидацију завршне обраде на вашим стварним компонентама. Слање узорака делова је једини начин да се елиминише ризик набавке. Теоријска способност не значи ништа без физичког доказа.
Најбоља пракса: Замолите продавце да обезбеде видео снимке за обраду ваших тачних делова.
Уобичајена грешка: Куповина агресивних медија за убрзавање циклуса често узрокује нежељене промене димензија.
Реалност имплементације, скривени трошкови и смањење ризика
Успешне инсталације захтевају пажљиво планирање објекта. Превиђање еколошких захтева изазива тренутне оперативне главобоље. Морате се припремити за реалност мокре обраде.
Управљање отпадним водама и отпадним водама
Мокра прерада ствара значајан течни отпад. Овај ефлуент садржи муљ, металне ситнице и отицање хемијских једињења. Ово не можете једноставно бацити у стандардне одводе.
Истакните апсолутну неопходност интеграције система за пречишћавање воде затвореног круга. Општине спроводе строге законе о еколошкој усклађености. Системи центрифуге или јединице за хемијску флокулацију одвајају чврсте материје од воде. Правилно управљање отпадним водама спречава велике регулаторне казне.
Ризици медијског смештаја
Мањи медији лако се заглаве у слепим рупама. Такође се заглављује унутар сложених унутрашњих геометрија. Постављени медији тренутно заустављају монтажне линије. Ручно брање заглављеног камења уништава ефикасност рада.
Ублажавање захтева успостављање строгих протокола за одређивање величине медија. Морате одабрати превелике облике да бисте ушли у рупе. Алтернативно, изаберите медије довољно мале да прођу право кроз њих. Размислите о интеграцији аутоматизованих станица за испуштање ваздуха да бисте аутоматски очистили замршене канале.
Акустички и еколошки отисак
Индустријске машине стварају значајне нивое децибела. Мотори за окретање и брусни камен стварају оштра фабричка окружења. Незаштићене машине лако крше границе буке у раду.
Процените физички отисак потребан за наменска кућишта за пригушивање звука. Полиуретански поклопци значајно смањују буку. Морате издвојити довољно простора на поду да бисте сместили ове неопходне акустичне поклопце. Безбедност руковаоца зависи од правилног ублажавања буке.
Застоји у одржавању
Посуде за обраду се ослањају на дебеле полиуретанске или гумене облоге. Ове облоге штите металну каду од сталног хабања. Међутим, они се природно троше током времена.
Фактор неизбежног хабања ових облога. Процените лакоћу замене облога локално. Претерано ослањање на добављаче за поновно облагање узрокује продужено време застоја у производњи. Питајте произвођаче о просечној оцени дурометра њиховог ливеног полиуретана. Дебље, тврђе облоге трају знатно дуже.
Закључак
Успешна интеграција завршне обраде масе балансира тип машине директно са тачном геометријом дела. Морате ускладити избор медија са вашим оперативним отиском. Надоградња опреме захтева марљиво планирање и ригорозно тестирање.
Изаберите опрему на основу крхкости делова и захтева времена циклуса.
Мапирајте потребне карактеристике машине директно на мерљиве уштеде радне снаге.
Планирајте распоред свог објекта у складу са захтевима управљања отпадним водама и акустиком.
Дефинишите јасне протоколе за одређивање величине медија да бисте избегли скупе проблеме са смештајем.
Теоријске спецификације су много мање важне од емпиријског тестирања. Физичка испитивања гарантују успешну примену. Подстичемо читаоце да ускоро закажу техничке консултације. Пошаљите своје узорке делова за бесплатну пробу завршне обраде. Овај корак дефинитивно одређује ваше тачне потребе за опремом и медијима пре капиталних трошкова.
ФАК
П: Колико дуго траје типичан циклус масовне завршне обраде?
О: Циклуси се крећу од 15 минута у високоенергетским центрифугалним машинама до неколико сати у стандардним вибрационим посудама, у зависности од почетног стања дела и циљаног Ра.
П: Да ли машине за масовну завршну обраду могу да рукују ломљивим или лако огребаним деловима?
О: Да, али то захтева одабир високоенергетских центрифугалних диск машина или финишера који користе мање, мекше медије и спречавају налет део на део.
П: Колики је очекивани век трајања полиуретанске облоге у вибрационој посуди?
О: Обично 1 до 5 година, у великој мери зависи од абразивности коришћеног медија, учесталости циклуса и тежине делова који се обрађују.
П: Да ли ми је потребан наменски систем за пречишћавање отпадних вода за масовну завршну обраду?
О: У већини индустријских јурисдикција, да. Ефлуент садржи ситне метале и хемијска једињења која се обично не могу испустити директно у комуналне одводе без бар основне филтрације и пХ балансирања.