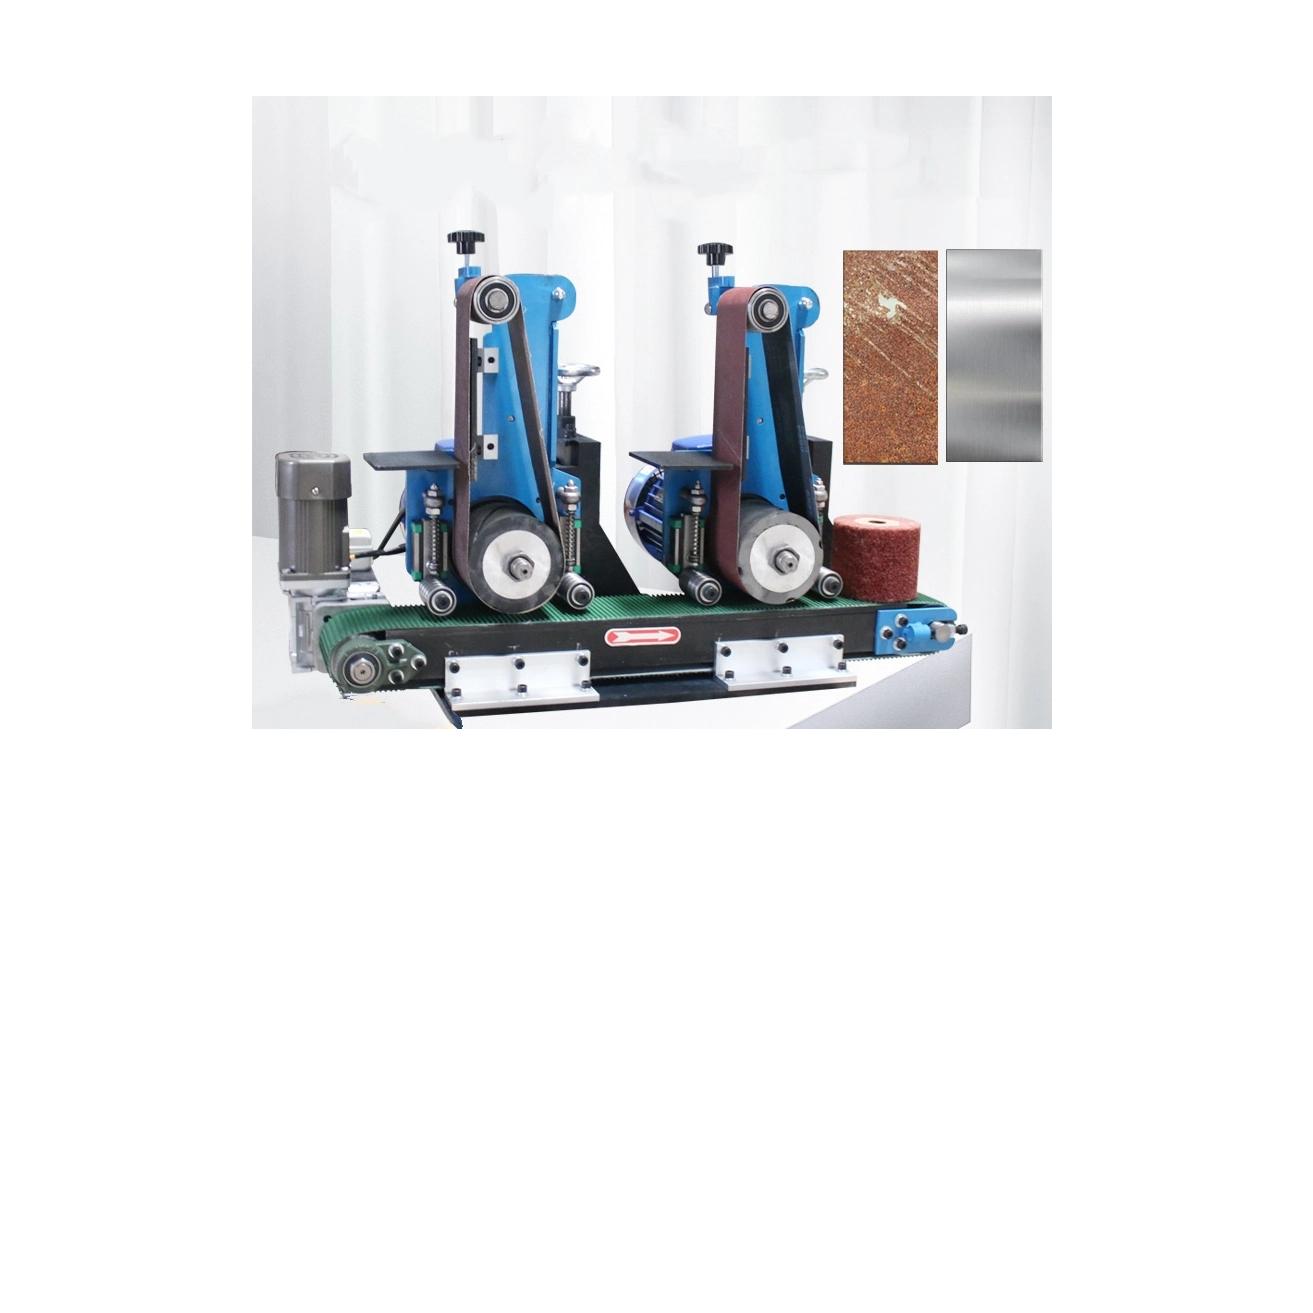
手動の表面仕上げから自動システムへの移行は不可欠なステップです。これは、最新の生産を効果的に拡張するのに役立ちます。厳密な公差の遵守が必要な場合、手動プロセスでは不十分なことがよくあります。メーカーはユニットエコノミクスを制御し、競争力のあるマージンを維持することに適応する必要があります。自動化は、さまざまな手作業による研磨プロセスを置き換えます。
表面調整の中核となる仕組みは、数十年にわたって安定しています。ただし、最新の製造環境では、非常に特殊な機器構成が必要です。積層造形、EV 部品製造、医療用インプラントなどの分野では、極めて高い精度が求められます。従来のバリ取りの限界をはるかに超えています。これらのタスクには対象を絞った機械が必要です。
このガイドでは、基本的な定義を超えて、実践的な実装戦略を検討します。私たちはエンジニアリングチームと調達チームに、機器を評価して候補者リストを作成する方法を示します。位置を合わせる方法を学びます。 大量仕上げ機。
重要なポイント
用途の特殊性: 耐久性の高い産業 (医療、航空宇宙) は、美観だけでなく、重要な耐疲労性と摩擦低減のために大量仕上げに依存しています。
機器のマッピング: 振動システム、遠心分離システム、タブ システムのいずれを選択するかは、ベースラインの資本コストではなく、部品の形状、脆弱性、必要なサイクル タイムに完全に依存します。
実装の現実: 運用予算は、廃水管理 (排水)、遮音性、媒体消費率などの見落とされている要因に大きく影響されます。
評価プロトコル: 最も信頼性の高い調達パスでは、メディアの選択とサイクル時間を実際の生産部品と比較して検証するために、購入前にサンプル処理を行う必要があります。
ビジネスケース: メーカーが表面仕上げをアップグレードする理由
現代の生産施設は、ワークフローを最適化するという大きなプレッシャーに直面しています。従来の仕上げ方法では、大量の需要に対応できません。競争力と収益性を維持するには、施設をアップグレードする必要があります。
労働力とスクラップの削減
手動バリ取りから自動システムに移行すると、人的ミスが排除されます。手動ステーションは人間のオペレーターに大きく依存しています。オペレーターは長時間勤務すると当然疲労します。この疲労により、バッチ全体で不均一な表面仕上げが生じます。仕上げが不均一だとスクラップ率が高くなります。高価な部品を廃棄すると、全体の収益性が損なわれます。
この重要なステップを自動化することで、人件費を安定させることができます。一貫性のある機械が、変動する人間の労力を置き換えます。あ 大量仕上げ
コンプライアンスと再現性
ISO および ASTM の厳しい表面粗さ基準を手作業で満たすことは困難です。自動化システムは、高度に予測可能な結果を提供します。これらは、現代の工学で要求される正確な再現性のある Ra (粗さ平均) 値を提供します。航空宇宙および医療分野では、厳密な一貫性が求められます。コンプライアンスを推測することはできません。それを保証しなければなりません。
精密な自動化により、すべてのバッチが特定の規制基準を満たしていることが保証されます。文書化された再現性により、監査要件を容易に満たすことができます。一貫した Ra 値により、現場での致命的な部品の故障が防止されます。
スループットのボトルネック
従来の仕上げプロセスは、多くの場合、重大な生産ボトルネックを引き起こします。生産ラインは迅速にスケールアップします。手磨きでは到底追いつきません。最終処理を待つ部品が山積みになっています。連続供給自動システムは、このイライラする問題を完全に解決します。
コンポーネントを仕上げライン内でスムーズに移動させます。スループットが大幅に向上します。仕掛品の在庫保持時間を短縮します。施設全体がより効率的に稼働します。
業界およびコンポーネント別の一か八かのアプリケーション
さまざまな業界で独自の表面処理が必要となります。ハイテク用途では、標準的なバリ取りだけで十分な場合はほとんどありません。特殊なコンポーネントには特殊な処理が必要です。
航空宇宙と防衛
航空宇宙部品は、極度の運用ストレスにさらされています。等方性超仕上げでは、タービンブレードと構造ファスナーを処理します。この特殊なアプリケーションは、金属表面から危険な微小欠陥を除去します。
その結果、コンポーネントの疲労寿命が大幅に向上します。また、ジェット エンジン内の可動部品間の摩擦も軽減します。フリクションの低減は燃費の向上に直結します。超仕上げブレードは、標準部品よりも壊滅的な応力破壊に対する耐性が優れています。
医療機器製造
医療業界では、絶対的な無菌性と正確性が求められます。施設では自動システムを使用してチタン整形外科用インプラントを研磨します。繊細な手術器具の仕上げも行っています。
最終的な結果は、無菌で生体適合性のある表面仕上げを実現します。重要なのは、このプロセスでは重要な微細形状が変更されないことです。股関節インプラントが機能するには、正確な寸法公差を維持する必要があります。滑らかな表面は人体内への有害な細菌の付着を防ぎます。
自動車およびEVの生産
電気自動車は内燃機関よりもはるかに静かに動作します。これにより、不要な機械ノイズが強調されます。メーカーは、トランスミッション ギアのバリ取りとスムージングに仕上げシステムを使用しています。ベアリングやダイカストアルミニウムハウジングも扱っています。
その結果、動作ノイズ、振動、およびハーシュネス (NVH) が大幅に低減されます。スムーズなギアは静かに動きます。自動スムージングにより、高応力可動部品の寿命も延びます。 EV ドライブトレインでは、バッテリーの航続距離を最大化するために、この特殊な摩擦低減が必要です。
積層造形 (3D プリンティング)
3D プリントでは、非常に複雑な形状が作成されます。ただし、印刷されたパーツの外側の質感が粗くなることがよくあります。施設では、表面平滑化およびサポートマーク除去技術を適用しています。彼らはそれらを複雑なDMLS (直接金属レーザー焼結) 部品に使用しています。
その結果、生の印刷テクスチャーと最終用途の機能要件との間のギャップをうまく埋めることができました。未加工の印刷部品が直接機械的に組み立てられる状態になることはほとんどありません。表面調整により、構造的に実行可能になります。
業界アプリケーション概要表
業界
代表的なコンポーネント
主な終了目標
航空宇宙
タービンブレード、ファスナー
疲労寿命延長、摩擦低減
医学
チタン製ジョイント、メス
生体適合性、厳密な寸法保持
EV 自動車
ギア、アルミニウムハウジング
NVH低減、エッジR加工
添加剤製造
DMLSプリントパーツ
テクスチャのスムージング、サポートの除去
機械カテゴリーと生産成果の調整
適切な機器カテゴリを選択することが重要です。機械の機能を正確な部品形状に一致させる必要があります。間違ったカテゴリを選択すると、壊れやすい部品が損傷したり、生産が遅れたりします。
振動仕上げボウルおよびタブ
これらのシステムは業界標準を表しています。回転する内部モーターを利用して激しい振動を生成します。振動により、メディアとパーツが滑らかな動きで回転します。
汎用のバリ取りやバニシングに最適です。堅牢性の高い部品の大量バッチ処理に優れています。あ 大量仕上げ機は、重量のある鋳物を難なく処理します。
ただし、それらには明確な制限があります。他の方法と比べてサイクル時間が大幅に遅くなります。非常に壊れやすい部品には適していません。また、一緒に入れ子になりやすい平らな部品を扱うときにも苦労します。
遠心バレル&ディスクマシン
遠心システムは巨大な内部 G 力を生成します。彼らはバレルやディスクを信じられないほどの高速で回転させます。これにより、処理チャンバー内に高エネルギー環境が形成されます。
高エネルギーの表面調整に最適です。小さく、繊細な、または非常に複雑なジオメトリに使用します。迅速なサイクルタイムを実現します。遠心分離機は、振動ボウルよりも最大 10 倍の速度で部品を処理します。
考慮すべき制限もあります。はるかに高額な初期資本支出が必要になります。さらに、通常、サイクルあたりのバッチ容量が小さくなります。速度とボリューム要件のバランスを取る必要があります。
ドラッグフィニッシングシステム
ドラッグ システムはカルーセル メカニズムを利用します。オペレーターは個々の部品を専用の治具に取り付けます。機械は、これらの固定具を研磨媒体の固定床を通して引きずります。
これらは、価値の高い複雑なコンポーネントに最適です。切削工具や医療用膝関節にはこの方法が必要です。これらの部品は、サイクル中の部品間の接触を許容できません。ドラッグ仕上げにより、インピンジメントによる損傷がゼロになることが保証されます。すべての部品がメディアに同じように露出されます。
最初に部品の脆弱性を評価します。
必要なサイクル時間を決定します。
必要なバッチ量を計算します。
これら 3 つの変数に一致するマシン カテゴリを選択します。
評価フレームワーク: 適切な大量仕上げ機械の候補リストの作成
調達チームには構造化された評価フレームワークが必要です。パンフレットの仕様のみに基づいて機器を購入しないでください。特定の機能を運用目標にマッピングする必要があります。
機能と結果のマッピング
特定のマシンの機能が運用コストの直接的な節約にどのようにつながるかを評価します。可変周波数ドライブ (VFD) により、正確な振幅制御が可能になります。このコントロールにより、繊細なエッジが保護されます。音響カバーはオペレーターの聴覚を保護し、職場の安全性を向上させます。自動分別デッキにより手作業の分別作業が軽減されます。すべての機能は、目に見える効率の向上を通じてコストを正当化する必要があります。
機械は本質的には単なる配送システムです。実際に切り込みを入れるのはメディアだ。評価には、特定のセラミック、プラスチック、または有機媒体の要件を含める必要があります。これらの消耗品の継続的なコストと現地での入手可能性を評価します。セラミックメディアは切断速度は速いですが、摩耗も早いです。プラスチックメディアを使用すると、柔らかい金属でもより滑らかな仕上がりになります。基材に適したメディアを選択してください。
スケーラビリティと自動化への対応状況
将来の施設の拡張を考えてください。機械はロボットローディングアームと簡単に統合できますか?生産規模が拡大するにつれて、連続コンベヤ システムに接続しますか?スタンドアロンユニットは最初は正常に動作します。ただし、自動化されたセルは長期的な生産量を最大化します。選択したベンダーが PLC (プログラマブル ロジック コントローラー) 統合をサポートしていることを確認してください。
候補者リストのロジック
ベンダーが部品のトライアルを実施するための厳格な要件を確立します。文書による証拠がなければ、機械の仕様を最終決定しないでください。サイクル時間の経験的証拠が必要です。実際のコンポーネントの表面仕上げの検証を確認する必要があります。サンプル部品を送ることが調達リスクを排除する唯一の方法です。理論的能力は物理的な証拠がなければ意味がありません。
導入の現実、隠れたコスト、リスク軽減
設置を成功させるには、慎重な設備計画が必要です。環境要件を見落とすと、直ちに運用上の問題が発生します。湿式処理の現実に備える必要があります。
廃水と排水の管理
湿式処理では、大量の液体廃棄物が発生します。この排水には、スラッジ、金属微粒子、および化合物の流出物が含まれています。これを単に標準の排水管に捨てることはできません。
クローズドループ水処理システムの統合が絶対に必要であることを強調します。地方自治体は厳格な環境コンプライアンス法を施行しています。遠心分離システムまたは化学凝集ユニットは、固体を水から分離します。適切な廃水管理により、多額の規制罰金を回避できます。
サイズが小さいメディアは止まり穴の中に詰まりやすいです。また、複雑な内部形状の内部でも詰まります。メディアが詰まると、組み立てラインが即座に停止します。詰まった石を手で拾うのは労働効率を損ないます。
軽減するには、厳密なメディア サイジング プロトコルを確立する必要があります。穴に入るには大きすぎる形状を選択する必要があります。あるいは、まっすぐに通過できるほど小さいメディアを選択してください。複雑な水路を自動的に除去するために、自動エアブローオフステーションの統合を検討してください。
産業機械はかなりのデシベルレベルを発生します。回転モーターや砥石などの過酷な工場環境。保護されていない機械は、簡単に職業上の騒音制限に違反します。
専用の消音エンクロージャに必要な物理的設置面積を評価します。ポリウレタンカバーにより騒音が大幅に軽減されます。これらの必要な防音カバーを収容するのに十分な床面積を割り当てる必要があります。オペレーターの安全は、適切な騒音軽減にかかっています。
メンテナンスのダウンタイム
処理ボウルは、厚いポリウレタンまたはゴムのライニングに依存しています。これらのライニングは、金属浴槽を絶え間ない摩耗から保護します。ただし、時間の経過とともに自然に摩耗します。
これらの裏地の避けられない磨耗を考慮に入れてください。ライナーの交換の容易さを現地で評価します。リライニングに関してベンダーに過度に依存すると、生産のダウンタイムが延長されます。鋳造ポリウレタンの平均デュロメーター評価についてはメーカーに問い合わせてください。厚くて硬い内張りは大幅に長持ちします。
結論
大量仕上げの統合に成功すると、機械タイプと正確な部品形状のバランスが直接取れます。メディアの選択を運用上のフットプリントと調和させる必要があります。機器のアップグレードには綿密な計画と厳格なテストが必要です。
部品の脆弱性とサイクル時間の要求に基づいて装置を選択します。
必要な機械の機能を測定可能な省力化に直接マッピングします。
廃水と音響管理の要件を考慮して施設のレイアウトを計画します。
明確なメディアサイジングプロトコルを定義して、費用のかかる宿泊費の問題を回避します。
理論的な仕様は、実証的なテストほど重要ではありません。物理的なトライアルにより、導入の成功が保証されます。読者には、すぐに技術的な相談を予約することをお勧めします。無料の仕上げトライアルのためにサンプル部品を送信してください。このステップでは、設備投資の前に、正確な機器とメディアの要件を決定します。
よくある質問
Q: 一般的な一括仕上げサイクルにはどのくらい時間がかかりますか?
A: サイクルの範囲は、初期部品の状態と目標 Ra に応じて、高エネルギー遠心機での 15 分から標準振動ボウルでの数時間までです。
Q: 大量仕上げ機は壊れやすい部品や傷つきやすい部品を処理できますか?
A: はい。ただし、より小さくて柔らかいメディアを使用し、パーツ間の衝突を防ぐ高エネルギー遠心ディスク マシンまたはドラッグ フィニッシャーを選択する必要があります。
Q: 振動ボウルのポリウレタンライニングの予想寿命はどれくらいですか?
A: 通常 1 ~ 5 年ですが、使用するメディアの磨耗性、サイクル頻度、および処理される部品の重量に大きく依存します。
Q: 大量仕上げには専用の廃水処理システムが必要ですか?
A: ほとんどの産業管轄区域では、はい。排水には金属微粒子や化合物が含まれており、通常は少なくとも基本的な濾過と pH 調整を行わないと都市排水路に直接排出できません。