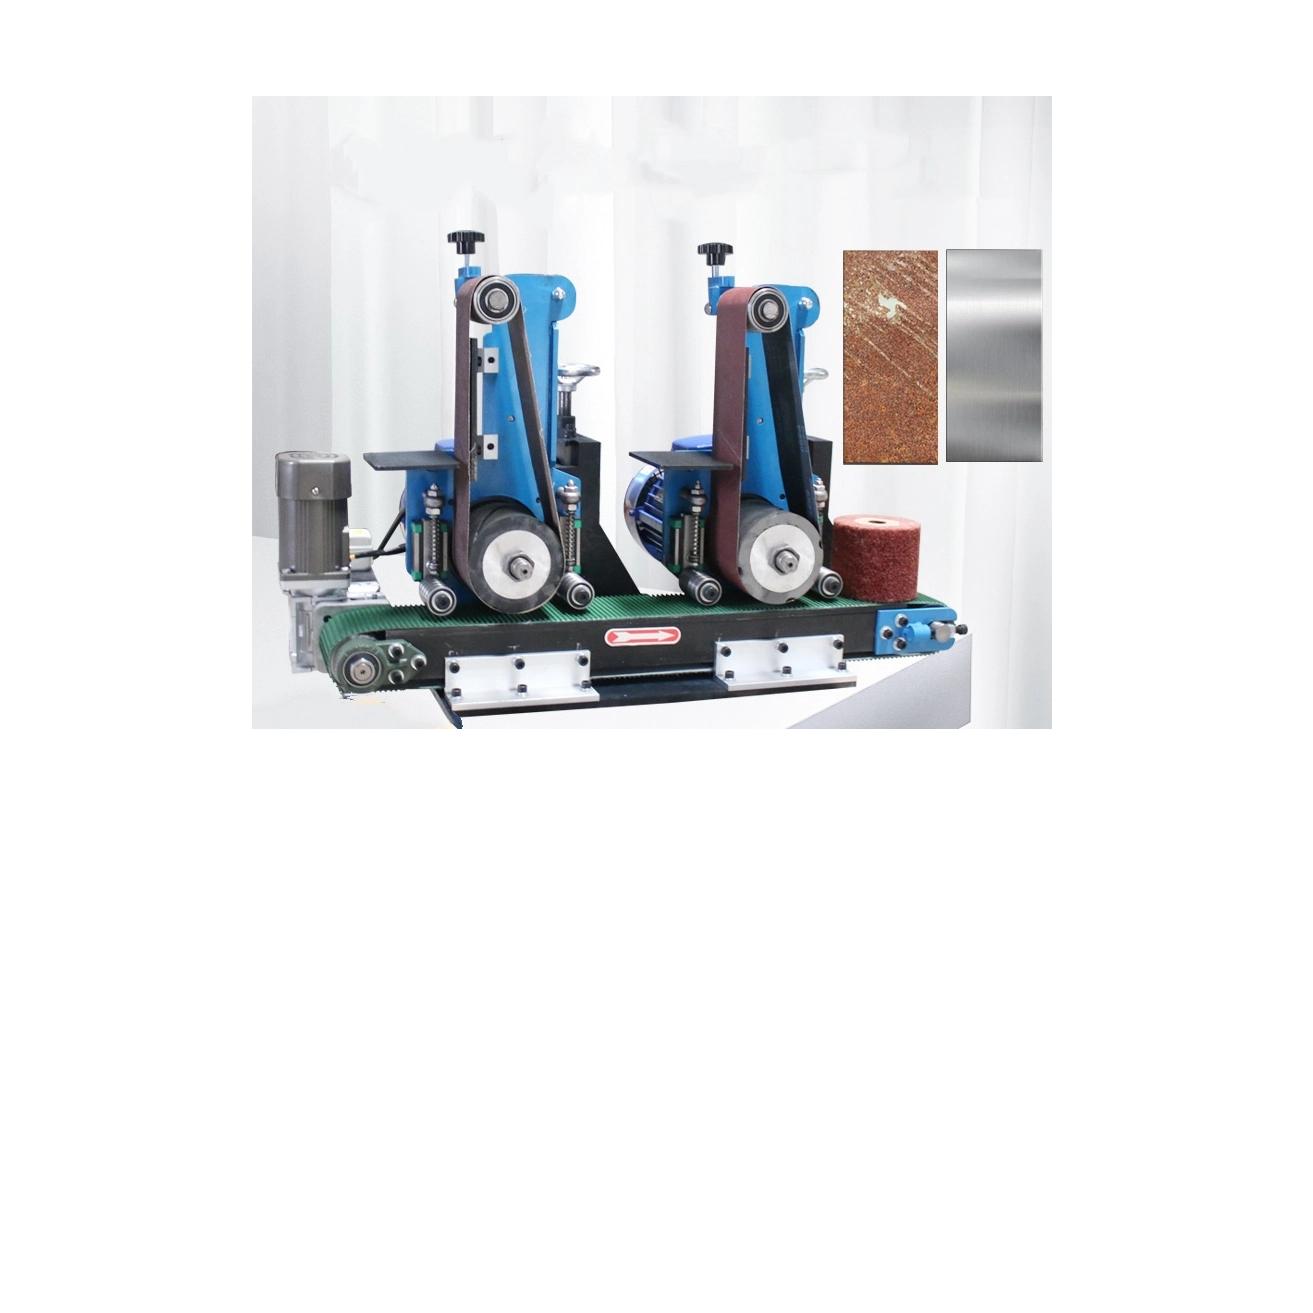
Prehod z ročne površinske obdelave na avtomatizirane sisteme je bistven korak. Pomaga učinkovito povečati sodobno proizvodnjo. Ročni postopki pogosto ne uspejo, ko potrebujete strogo upoštevanje toleranc. Proizvajalci se morajo prilagoditi ekonomiki krmilnih enot in ohraniti konkurenčne marže. Avtomatizacija nadomešča spremenljive postopke ročnega poliranja.
Osnovna mehanika kondicioniranja površin ostaja stabilna skozi desetletja. Vendar sodobna proizvodna okolja zahtevajo zelo specifične konfiguracije opreme. Sektorji, kot so aditivna proizvodnja, proizvodnja komponent za električna vozila in medicinski vsadki, zahtevajo izjemno natančnost. Pomikajo meje daleč onkraj tradicionalnega razigljevanja. Za te naloge potrebujete ciljno usmerjene stroje.
Ta vodnik se premakne mimo osnovnih definicij, da razišče praktične strategije izvajanja. Inženirskim ekipam in ekipam za nabavo bomo pokazali, kako oceniti opremo in jo izbrati v ožji izbor. Naučili se boste, kako poravnati a stroj za masovno končno obdelavo neposredno v proizvodne realnosti vaše industrije. Empirično testiranje in pametno vrednotenje zagotavljata dolgoročni uspeh.
Ključni zaključki
Specifičnost uporabe: Industrije z visoko toleranco (medicina, vesoljska industrija) se ne zanašajo na množično končno obdelavo le zaradi estetike, temveč zaradi kritične odpornosti proti utrujenosti in zmanjšanja trenja.
Kartiranje opreme: Izbira med vibracijskimi, centrifugalnimi ali kadnimi sistemi je v celoti odvisna od geometrije delov, krhkosti in zahtevanih časov cikla, ne pa od osnovnih stroškov kapitala.
Realnost izvedbe: Na operativne proračune močno vplivajo spregledani dejavniki, kot so upravljanje z odpadnimi vodami (odpadne vode), zvočna izolacija in stopnje porabe medija.
Protokol ocenjevanja: najbolj zanesljiva nabavna pot zahteva obdelavo vzorcev pred nakupom za potrditev izbire medijev in časov ciklov glede na dejanske proizvodne dele.
Poslovni primer: zakaj proizvajalci nadgrajujejo končno obdelavo površin
Sodobni proizvodni obrati se soočajo z ogromnim pritiskom za optimizacijo delovnih tokov. Običajne metode dodelave ne morejo vzdržati zahtev po velikih količinah. Objekte je treba posodobiti, da ostanejo konkurenčni in donosni.
Zmanjšanje dela in odpadkov
Prehod z ročnega odstranjevanja robov na avtomatiziran sistem odpravlja človeške napake. Ročne postaje so v veliki meri odvisne od človeških operaterjev. Operaterji so seveda utrujeni med dolgimi izmenami. Ta utrujenost ustvarja neenakomerne površine v serijah. Neenakomerni zaključki vodijo do višjih stopenj odpada. Odpad dragocenih delov škodi splošni dobičkonosnosti.
Stroške dela lahko stabilizirate z avtomatizacijo tega kritičnega koraka. Konsistentni stroji nadomeščajo spremenljiv človeški napor. A postopek množične končne obdelave zagotavlja enotne rezultate v vsakem ciklu. Vaša ekipa lahko nato prerazporedi kvalificirano delovno silo za naloge višje vrednosti.
Skladnost in ponovljivost
Izpolnjevanje strogih standardov ISO in ASTM za površinsko hrapavost je ročno težko. Avtomatizirani sistemi zagotavljajo zelo predvidljive rezultate. Zagotavljajo natančne ponovljive vrednosti Ra (povprečje hrapavosti), ki jih zahteva sodoben inženiring. Letalski in vesoljski sektor zahtevata strogo doslednost. Skladnosti ne morete uganiti. Za to morate jamčiti.
Natančna avtomatizacija zagotavlja, da vsaka serija izpolnjuje posebna regulativna merila. Dokumentirana ponovljivost enostavno izpolnjuje zahteve revizije. Dosledne vrednosti Ra preprečujejo katastrofalne okvare delov na terenu.
Ozka grla pretoka
Starejši procesi dodelave pogosto povzročajo resna ozka grla v proizvodnji. Proizvodne linije se hitro povečajo. Ročno poliranje preprosto ne more slediti. Deli se kopičijo in čakajo na končno obdelavo. Samodejni sistem neprekinjenega podajanja v celoti reši to frustrirajočo težavo.
Gladko premika komponente skozi končno črto. Pretok se dramatično poveča. Skrajšate čas zadrževanja zalog nedokončanega dela. Celoten objekt deluje veliko bolj učinkovito.
Najboljša praksa: Pred nakupom opreme vedno preverite svoje trenutne ročne stopnje odpadkov. Uporabite te podatke za izračun natančne donosnosti naložbe.
Pogosta napaka: Obravnavanje končne obdelave površin kot naknadne zamisli povzroča velike zamude pri sestavljanju na koncu.
Zahtevne aplikacije po panogah in komponentah
Različne industrije zahtevajo edinstveno površinsko obdelavo. Standardno razigljevanje le redko zadošča za visokotehnološke aplikacije. Posebne komponente zahtevajo posebno obdelavo.
Letalstvo in obramba
Letalske komponente se soočajo z izjemnimi operativnimi obremenitvami. Izotropna superkončna obdelava turbinskih lopatic in strukturnih pritrdilnih elementov. Ta specializirana aplikacija odstrani nevarne mikronapake s kovinskih površin.
Rezultat drastično izboljša življenjsko dobo komponent zaradi utrujenosti. Prav tako zmanjša trenje med gibljivimi deli v reaktivnih motorjih. Zmanjšanje trenja pomeni neposredno boljši izkoristek goriva. Vrhunsko obdelana rezila se upirajo katastrofalnim stresnim zlomom bolje kot standardni deli.
Proizvodnja medicinskih pripomočkov
Medicinska industrija zahteva absolutno sterilnost in natančnost. Objekti uporabljajo avtomatizirane sisteme za poliranje ortopedskih vsadkov iz titana. Dodelajo tudi občutljive kirurške instrumente.
Končni rezultat je sterilna, biokompatibilna površinska obdelava. Bistveno je, da postopek ne spremeni kritičnih mikrogeometrij. Kolčni vsadek mora ohraniti točne tolerance dimenzij, da lahko deluje. Gladke površine preprečujejo oprijem škodljivih bakterij v človeškem telesu.
Proizvodnja avtomobilov in električnih vozil
Električna vozila delujejo veliko tišje kot motorji z notranjim izgorevanjem. To poudarja neželene mehanske zvoke. Proizvajalci uporabljajo končne sisteme za odstranjevanje lusk in glajenje zobnikov menjalnika. Obdelujejo tudi ležaje in ohišja iz tlačno litega aluminija.
Rezultat znatno zmanjša hrup, vibracije in obremenitev med delovanjem (NVH). Gladki zobniki tečejo tiho. Avtomatizirano glajenje prav tako podaljša življenjsko dobo visoko obremenjenih gibljivih delov. Pogonski sklopi električnih vozil zahtevajo to specializirano zmanjšanje trenja za čim večji doseg baterije.
Aditivna proizvodnja (3D tiskanje)
3D tiskanje ustvarja zelo zapletene geometrije. Vendar pa tiskani deli pogosto trpijo zaradi grobih zunanjih tekstur. Objekti uporabljajo tehnike glajenja površin in odstranjevanja podpornih sledi. Uporabljajo jih za kompleksne dele DMLS (neposredno lasersko sintranje kovin).
Rezultat uspešno premosti vrzel med neobdelanimi natisnjenimi teksturami in funkcionalnimi zahtevami končne uporabe. Surovi natisnjeni deli so redko pripravljeni za neposredno mehansko sestavljanje. Zaradi kondicioniranja površine so strukturno sposobni preživeti.
Tabela povzetka aplikacij v industriji
Industrija
Tipične komponente
Primarni zaključni cilj
Aerospace
Turbinske lopatice, pritrdilni elementi
Podaljšanje življenjske dobe zaradi utrujenosti, zmanjšanje trenja
Medicinski
Titanovi spoji, skalpeli
Biološka združljivost, stroga obstojnost dimenzij
EV Avtomobilizem
Zobniki, aluminijasta ohišja
Zmanjšanje NVH, polmer robov
Dodatek Mfg
Tiskani deli DMLS
Glajenje teksture, odstranitev podpore
Usklajevanje kategorij strojev s proizvodnimi rezultati
Izbira prave kategorije opreme je ključnega pomena. Zmogljivosti stroja morate uskladiti z vašimi natančnimi geometrijami delov. Izbira napačne kategorije poškoduje krhke dele ali upočasni proizvodnjo.
Vibracijske končne posode in kadi
Ti sistemi predstavljajo industrijski standard. Za ustvarjanje agresivnih vibracij uporabljajo vrteč se notranji motor. Vibracija zvija medije in dele skupaj v tekočem gibanju.
Najboljše so za splošno odstranjevanje robov in poliranje. Odlični so pri velikoserijski obdelavi zelo robustnih delov. A Stroj za masno končno obdelavo, ki uporablja vibracijsko posodo, zlahka obdela težke ulitke.
Vendar pa imajo izrazite omejitve. Izkusili boste veliko počasnejše čase cikla v primerjavi z drugimi metodami. Niso idealni za izjemno krhke dele. Težave imajo tudi pri ravnanju z ravnimi deli, ki so nagnjeni k gnezdenju.
Centrifugalni stroji s sodi in diski
Centrifugalni sistemi ustvarjajo ogromne notranje G-sile. Vrtijo sode ali diske z neverjetno visokimi hitrostmi. To ustvarja visokoenergijsko okolje v predelovalni komori.
Najboljši so za visokoenergijsko kondicioniranje površin. Uporabite jih za majhne, občutljive ali zelo zapletene geometrije. Zagotavljajo kratke čase ciklov. Centrifugalni stroji obdelujejo dele do desetkrat hitreje kot vibracijske posode.
Upoštevati morajo tudi omejitve. Zahtevajo veliko višje začetne kapitalske izdatke. Poleg tega običajno ponujajo manjše šaržne zmogljivosti na cikel. Hitrost morate uravnotežiti z zahtevami glede glasnosti.
Sistemi za končno obdelavo z vleko
Vlečni sistemi uporabljajo mehanizem vrtiljaka. Operaterji montirajo posamezne dele na specializirane napeljave. Stroj vleče te napeljave skozi nepremično posteljo abrazivnih medijev.
Najboljši so za kompleksne komponente visoke vrednosti. Rezalna orodja in medicinski kolenski sklepi zahtevajo to metodo. Ti deli preprosto ne prenesejo delnega stika med ciklom. Končna obdelava z vlečenjem zagotavlja ničelno škodo zaradi udarca. Vsak posamezen del je enako izpostavljen medijem.
Najprej ocenite krhkost delov.
Določite zahtevani čas cikla.
Izračunajte potrebne količine šarž.
Izberite kategorijo stroja, ki ustreza tem trem spremenljivkam.
Ocenjevalni okvir: izbor pravega stroja za masovno končno obdelavo
Nabavne ekipe potrebujejo strukturiran ocenjevalni okvir. Ne kupujte opreme samo na podlagi specifikacij v brošuri. Posebne lastnosti morate preslikati na svoje operativne cilje.
Preslikava funkcij v rezultate
Ocenite, kako se določene lastnosti stroja prevedejo v neposredne operativne prihranke. Pretvorniki s spremenljivo frekvenco (VFD) omogočajo natančno kontrolo amplitude. Ta kontrola ščiti občutljive robove. Akustične prevleke ščitijo sluh operaterja in izboljšujejo varnost na delovnem mestu. Avtomatizirane ločevalne ploščadi zmanjšajo ročno delo pri sortiranju. Vsaka funkcija mora upravičiti svoje stroške z merljivimi povečanji učinkovitosti.
Združljivost medijev in spojin
Stroj je v bistvu samo dostavni sistem. Mediji pravzaprav režejo. Vrednotenje mora vključevati posebne zahteve za keramične, plastične ali organske medije. Ocenite tekoče stroške in lokalno razpoložljivost tega potrošnega materiala. Keramični mediji se hitro režejo, vendar se hitro obrabijo. Plastični mediji pustijo bolj gladko površino na mehkejših kovinah. Izberite medij, ki je posebej primeren za vaš osnovni material.
Razširljivost in pripravljenost za avtomatizacijo
Razmislite o prihodnji rasti objekta. Ali se lahko stroj enostavno integrira z robotskimi nakladalnimi rokami? Ali se bo povezal z neprekinjenimi transportnimi sistemi kot vaše proizvodne lestvice? Samostojne enote na začetku dobro delujejo. Vendar pa avtomatizirane celice povečajo dolgoročno proizvodnjo. Prepričajte se, da vaš izbrani prodajalec podpira integracijo PLC (Programmable Logic Controller).
Logika ožjega izbora
Vzpostavite strogo zahtevo za prodajalce, da izvajajo delne preskuse. Ne dokončajte nobene specifikacije stroja brez dokumentiranega dokaza. Potrebujete empirične dokaze o časih ciklov. Na dejanskih komponentah morate videti preverjanje površinske obdelave. Pošiljanje vzorčnih delov je edini način za odpravo tveganja pri nabavi. Teoretična sposobnost ne pomeni nič brez fizičnega dokaza.
Pogosta napaka: nakup agresivnih medijev za pospešitev ciklov pogosto povzroči neželene spremembe dimenzij.
Realnost implementacije, skriti stroški in zmanjševanje tveganja
Uspešne namestitve zahtevajo skrbno načrtovanje objekta. Neupoštevanje okoljskih zahtev povzroča takojšnje operativne glavobole. Pripraviti se morate na resničnost mokre obdelave.
Upravljanje z odpadnimi vodami in odpadnimi vodami
Mokra obdelava ustvarja precej tekočih odpadkov. Ta odplaka vsebuje blato, drobne kovine in odtok kemičnih spojin. Tega ne morete preprosto odvreči v standardne odtoke.
Poudarite absolutno potrebo po integraciji sistemov za čiščenje vode z zaprto zanko. Občine izvajajo stroge okoljske zakone. Centrifugalni sistemi ali enote za kemično flokulacijo ločujejo trdne snovi od vode. Pravilno ravnanje z odpadnimi vodami preprečuje velike zakonske kazni.
Tveganja medijske namestitve
Premajhni mediji se zlahka zataknejo v slepe luknje. Prav tako se zagozdi znotraj zapletenih notranjih geometrij. Založeni mediji takoj ustavijo montažne linije. Ročno pobiranje zataknjenih kamnov uničuje delovno učinkovitost.
Ublažitev zahteva vzpostavitev strogih protokolov za določanje velikosti medijev. Za vnos lukenj morate izbrati prevelike oblike. Druga možnost je, da izberete dovolj majhne medije, da gredo skozi. Razmislite o vključitvi avtomatiziranih postaj za izpihovanje zraka za samodejno čiščenje zapletenih kanalov.
Akustični in okoljski odtis
Industrijski stroji ustvarjajo visoke ravni decibelov. Vrteči se motorji in brusni kamni ustvarjajo težka tovarniška okolja. Nezaščiteni stroji zlahka prekoračijo mejne vrednosti hrupa pri delu.
Ocenite fizični odtis, potreben za namenska ohišja za dušenje zvoka. Poliuretanske prevleke znatno zmanjšajo hrup. Dodeliti morate dovolj prostora za namestitev teh potrebnih akustičnih pokrovov. Varnost operaterja je odvisna od ustreznega zmanjševanja hrupa.
Izpadi vzdrževanja
Obdelovalne posode se zanašajo na debele poliuretanske ali gumijaste obloge. Te obloge ščitijo kovinsko kad pred nenehnim odrgnjenjem. Vendar se sčasoma naravno obrabijo.
Upoštevajte neizogibno obrabo teh podlog. Ocenite enostavnost lokalne zamenjave oblog. Pretirano zanašanje prodajalca na ponovno oblogo povzroči daljše izpade proizvodnje. Vprašajte proizvajalce o povprečni oceni durometra njihovega litega poliuretana. Debelejše, trše podloge trajajo bistveno dlje.
Zaključek
Uspešna integracija množične končne obdelave neposredno uravnoteži vrsto stroja z natančno geometrijo delov. Izbor medijev morate uskladiti z vašim operativnim odtisom. Posodobitve opreme zahtevajo skrbno načrtovanje in temeljita testiranja.
Izberite opremo glede na krhkost delov in zahteve glede časa cikla.
Preslikajte potrebne funkcije stroja neposredno v merljive prihranke dela.
Načrtujte postavitev vašega objekta v skladu z zahtevami glede odpadne vode in akustičnega upravljanja.
Določite jasne protokole za določanje velikosti medijev, da se izognete dragim težavam pri vlaganju.
Teoretične specifikacije so veliko manj pomembne kot empirično testiranje. Fizični preizkusi zagotavljajo uspešno uvajanje. Bralce spodbujamo, da se kmalu dogovorijo za tehnični posvet. Predložite svoje vzorčne dele za brezplačno končno preskušanje. Ta korak dokončno določi vaše natančne zahteve glede opreme in medijev pred kapitalskimi izdatki.
pogosta vprašanja
V: Kako dolgo traja tipičen cikel množične končne obdelave?
O: Cikli segajo od 15 minut pri visokoenergijskih centrifugalnih strojih do več ur pri standardnih vibracijskih posodah, odvisno od začetnega stanja dela in ciljnega Ra.
V: Ali lahko stroji za masovno končno obdelavo obvladajo lomljive ali zlahka opraskane dele?
O: Da, vendar je treba izbrati visokoenergijske centrifugalne diskovne stroje ali stroje za obdelavo z vlečno obdelavo, ki uporabljajo manjše, mehkejše medije in preprečujejo udarce dela ob del.
V: Kakšna je pričakovana življenjska doba poliuretanske obloge v vibracijski posodi?
O: Običajno 1 do 5 let, zelo odvisno od abrazivnosti uporabljenega medija, pogostosti ciklov in teže delov, ki se obdelujejo.
V: Ali potrebujem namenski sistem za čiščenje odpadne vode za masovno končno obdelavo?
O: V večini industrijskih jurisdikcij da. Odplake vsebujejo drobne kovine in kemične spojine, ki jih običajno ni mogoče izpustiti neposredno v komunalne odtoke brez vsaj osnovne filtracije in uravnoteženja pH.