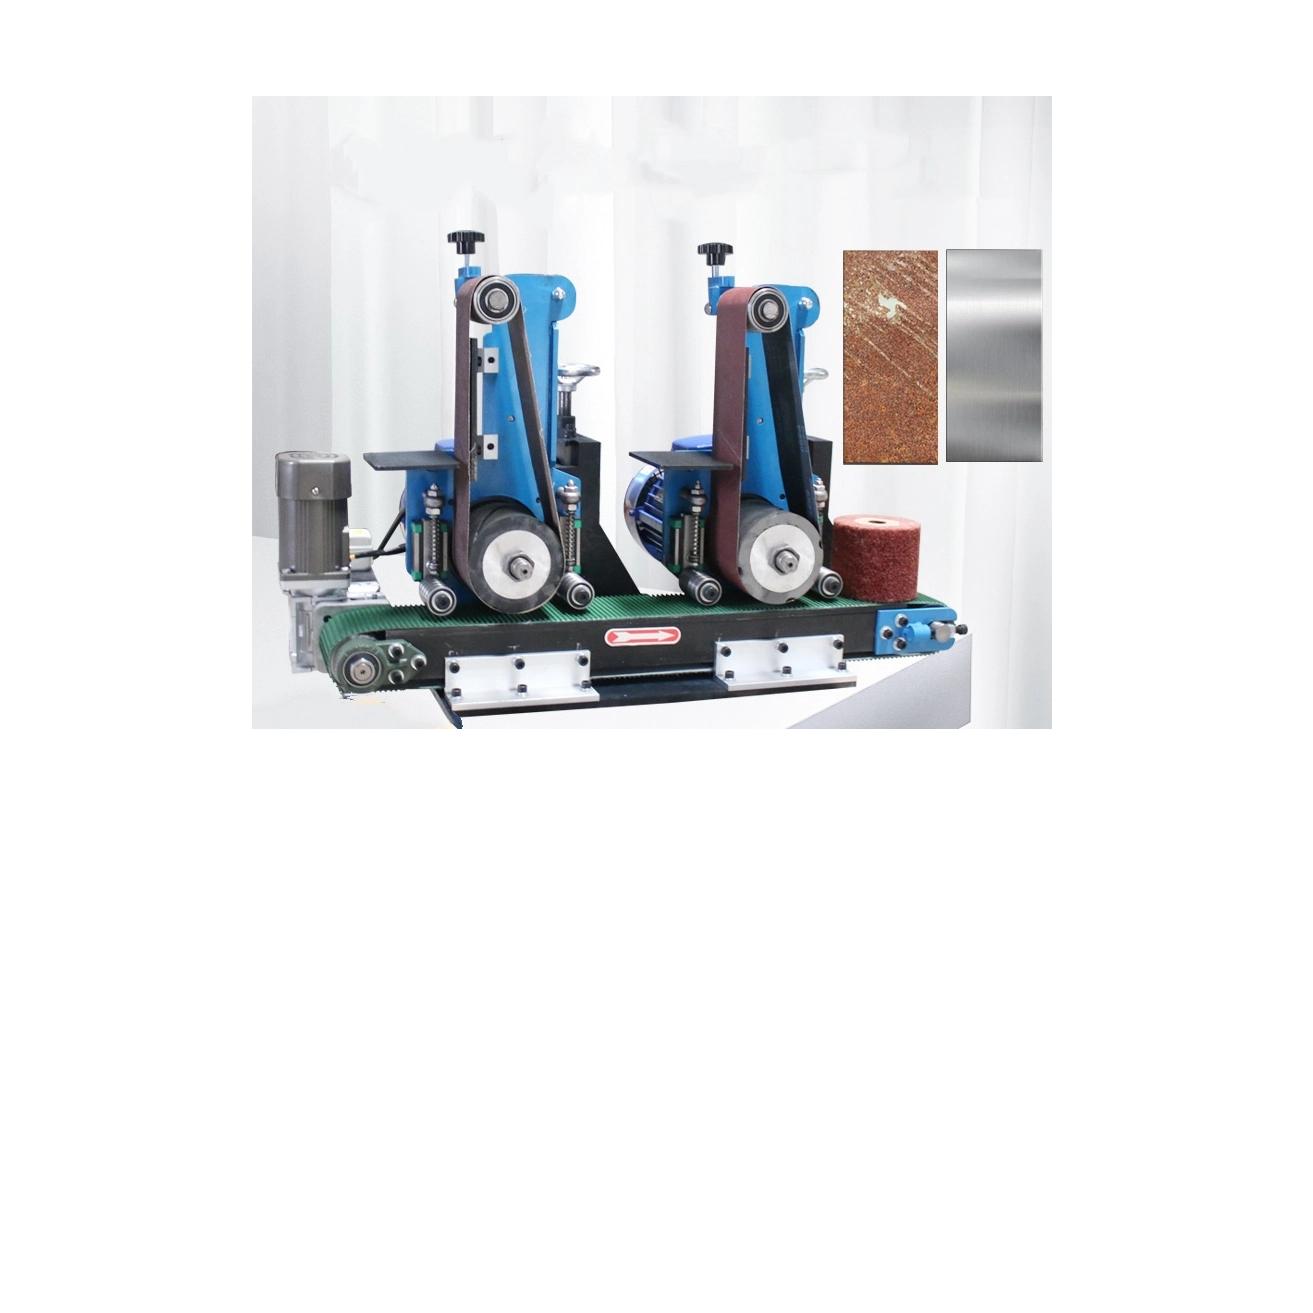
Overgang fra manuell overflatebehandling til automatiserte systemer er et viktig skritt. Det bidrar til å skalere moderne produksjon effektivt. Manuelle prosesser kommer ofte til kort når du trenger streng overholdelse av toleranse. Produsenter må tilpasse seg kontrollenhetens økonomi og opprettholde konkurransedyktige marginer. Automatisering erstatter variable håndpoleringsprosesser.
Kjernemekanikken til overflatebehandling forblir stabil gjennom flere tiår. Imidlertid krever moderne produksjonsmiljøer svært spesifikke utstyrskonfigurasjoner. Sektorer som additiv produksjon, produksjon av EV-komponenter og medisinske implantater krever ekstrem presisjon. De flytter grenser langt utover tradisjonell avgrading. Du trenger målrettet maskineri for disse oppgavene.
Denne veiledningen går forbi grunnleggende definisjoner for å utforske praktiske implementeringsstrategier. Vi vil vise ingeniør- og innkjøpsteam hvordan man evaluerer og shortlist utstyr. Du vil lære hvordan du justerer en masse etterbehandlingsmaskin direkte til din bransjespesifikke produksjonsrealitet. Empirisk testing og smart evaluering sikrer langsiktig suksess.
Viktige takeaways
Anvendelsesspesifisitet: Industrier med høy toleranse (medisinsk, romfart) er avhengige av massebehandling, ikke bare for estetikk, men for kritisk tretthetsmotstand og friksjonsreduksjon.
Utstyrskartlegging: Valget mellom vibrasjons-, sentrifugal- eller karsystemer avhenger helt av delens geometri, skjørhet og nødvendige syklustider i stedet for grunnkapitalkostnad.
Implementeringsrealiteter: Driftsbudsjetter er sterkt påvirket av oversett faktorer som håndtering av avløpsvann (avløp), akustisk isolasjon og medieforbruk.
Evalueringsprotokoll: Den mest pålitelige innkjøpsveien krever prøvebehandling før kjøp for å validere medievalg og syklustider mot faktiske produksjonsdeler.
Moderne produksjonsanlegg står overfor et enormt press for å optimere arbeidsflytene. Eldre etterbehandlingsmetoder kan ikke tåle høye volumkrav. Anlegg må oppgraderes for å forbli konkurransedyktige og lønnsomme.
Arbeids- og skrapreduksjon
Overgang fra manuell avgrading til et automatisert system eliminerer menneskelige feil. Manuelle stasjoner er avhengige av menneskelige operatører. Operatører blir naturlig slitne over lange skift. Denne trettheten skaper ujevn overflatebehandling på tvers av partier. Ujevn overflate fører til høyere skrapmengder. Å kassere deler av høy verdi skader den generelle lønnsomheten.
Du kan stabilisere arbeidskostnadene ved å automatisere dette kritiske trinnet. Konsekvente maskiner erstatter variabel menneskelig innsats. EN masse etterbehandlingsprosess garanterer ensartede resultater på hver syklus. Teamet ditt kan deretter omdisponere dyktig arbeidskraft til oppgaver med høyere verdi.
Samsvar og repeterbarhet
Det er vanskelig å oppfylle strenge ISO- og ASTM-standarder for overflateruhet manuelt. Automatiserte systemer gir svært forutsigbare resultater. De leverer de nøyaktige repeterbare Ra-verdiene (gjennomsnittlig ruhet) som kreves av moderne ingeniørkunst. Luftfart og medisinsk sektor krever streng konsistens. Du kan ikke gjette samsvar. Du må garantere det.
Presisjonsautomatisering sikrer at hver batch oppfyller spesifikke regulatoriske kriterier. Dokumentert repeterbarhet tilfredsstiller enkelt revisjonskrav. Konsistente Ra-verdier forhindrer katastrofale delfeil i felten.
Gjennomstrømningsflaskehalser
Eldre etterbehandlingsprosesser skaper ofte alvorlige produksjonsflaskehalser. Produksjonslinjer skaleres raskt opp. Håndpolering kan rett og slett ikke holde tritt. Deler hoper seg opp i påvente av endelig behandling. Et automatisert system med kontinuerlig mating løser dette frustrerende problemet fullstendig.
Den beveger komponenter jevnt gjennom målstreken. Gjennomstrømningen øker dramatisk. Du reduserer beholdningstiden for pågående arbeid. Hele anlegget fungerer mye mer effektivt.
Beste praksis: Kontroller alltid gjeldende manuelle skrotpriser før du kjøper utstyr. Bruk disse dataene til å beregne din eksakte avkastning på investeringen.
Vanlig feil: Å behandle overflatebehandling som en ettertanke forårsaker massive monteringsforsinkelser nedstrøms.
Høyinnsatsapplikasjoner etter industri og komponent
Ulike bransjer krever unike overflatebehandlinger. Standard avgrading er sjelden nok for høyteknologiske applikasjoner. Spesialiserte komponenter krever spesialisert prosessering.
Luftfart og forsvar
Luftfartskomponenter står overfor ekstreme operasjonelle påkjenninger. Isotropisk superfinishing behandler turbinblader og strukturelle festemidler. Denne spesialiserte applikasjonen fjerner farlige mikrodefekter fra metalloverflater.
Resultatet forbedrer komponentens utmattelseslevetid drastisk. Det reduserer også friksjonen over bevegelige deler inne i jetmotorer. Friksjonsreduksjon gir direkte bedre drivstoffeffektivitet. Superfinished blader motstår katastrofale belastningsbrudd bedre enn standarddeler.
Produksjon av medisinsk utstyr
Medisinindustrien krever absolutt sterilitet og presisjon. Fasilitetene bruker automatiserte systemer for å polere titan ortopediske implantater. De fullfører også delikate kirurgiske instrumenter.
Det ultimate resultatet oppnår sterile, biokompatible overflatebehandlinger. Det er avgjørende at prosessen ikke endrer kritiske mikrogeometrier. Et hofteimplantat må opprettholde sine nøyaktige dimensjonelle toleranser for å fungere. Glatte overflater forhindrer skadelig bakteriell vedheft inne i menneskekroppen.
Produksjon av biler og elbiler
Elektriske kjøretøy fungerer mye mer stillegående enn forbrenningsmotorer. Dette fremhever uønskede mekaniske lyder. Produsenter bruker etterbehandlingssystemer for å deflashe og jevne ut gir. De behandler også lagre og støpte aluminiumshus.
Resultatet reduserer operasjonsstøy, vibrasjoner og hardhet (NVH) betydelig. Glatt gir går lydløst. Automatisert utjevning forlenger også levetiden til bevegelige deler med høy belastning. EV-drivlinjer krever denne spesialiserte friksjonsreduksjonen for å maksimere batterirekkevidden.
Additiv produksjon (3D-utskrift)
3D-utskrift skaper svært komplekse geometrier. Imidlertid lider trykte deler ofte av grove ytre teksturer. Fasilitetene bruker overflateutjevning og teknikker for fjerning av støttemerker. De bruker dem til komplekse DMLS (Direct Metal Laser Sintering) deler.
Resultatet bygger bro over gapet mellom rå trykte teksturer og sluttbruksfunksjonelle krav. Råtrykte deler er sjelden klare for direkte mekanisk montering. Overflatekondisjonering gjør dem strukturelt levedyktige.
Sammendragsdiagram for industriapplikasjoner
Industri
Typiske komponenter
Primært mål
Luftfart
Turbinblader, festemidler
Utmattelseslevetid, friksjonsreduksjon
Medisinsk
Titan ledd, skalpeller
Biokompatibilitet, strengt dimensjonalt hold
EV Automotive
Gir, aluminiumshus
NVH-reduksjon, kantradius
Tilsetningsfabrikk
DMLS trykte deler
Teksturutjevning, fjerning av støtte
Justere maskinkategorier med produksjonsresultater
Å velge riktig utstyrskategori er avgjørende. Du må matche maskinkapasiteten til den nøyaktige delens geometrier. Å velge feil kategori skader skjøre deler eller bremser produksjonen.
Vibrerende avslutningsskåler og kar
Disse systemene representerer industristandarden. De bruker en roterende intern motor for å generere aggressive vibrasjoner. Vibrasjonen ruller media og deler sammen i en flytende bevegelse.
De er best for generell avgrading og polering. De utmerker seg ved stor-batch-behandling av svært robuste deler. EN massebearbeidingsmaskin som bruker en vibrerende bolle håndterer tunge støpegods uten problemer.
Imidlertid har de distinkte begrensninger. Du vil oppleve mye langsommere syklustider sammenlignet med andre metoder. De er ikke ideelle for ekstremt skjøre deler. De sliter også når de håndterer flate deler som er utsatt for å hekke sammen.
Sentrifugaltønne- og skivemaskiner
Sentrifugalsystemer genererer massive interne G-krefter. De snurrer fat eller skiver i utrolig høye hastigheter. Dette skaper et høyenergimiljø inne i prosesseringskammeret.
De er best for overflatebehandling med høy energi. Bruk dem til små, delikate eller svært komplekse geometrier. De leverer raske syklustider. Sentrifugalmaskiner behandler deler opptil ti ganger raskere enn vibrasjonsskåler.
De har også begrensninger å vurdere. De krever mye høyere startinvesteringer. Videre tilbyr de vanligvis mindre batchkapasitet per syklus. Du må balansere hastighet mot volumkrav.
Dra etterbehandlingssystemer
Dra-systemer bruker en karusellmekanisme. Operatører monterer individuelle deler på spesialiserte armaturer. Maskinen drar disse armaturene gjennom en stasjonær seng av slipende medier.
De er best for komplekse komponenter av høy verdi. Skjæreverktøy og medisinske kneledd krever denne metoden. Disse delene tåler ganske enkelt ikke del-på-del-kontakt under syklusen. Dra-finishing garanterer null støtskader. Hver enkelt del får identisk eksponering for media.
Vurder delens skjørhet først.
Bestem den nødvendige syklustiden.
Beregn nødvendige batchvolumer.
Velg maskinkategorien som samsvarer med disse tre variablene.
Evalueringsrammeverk: Shortlisting av riktig massebearbeidingsmaskin
Innkjøpsteam trenger et strukturert evalueringsrammeverk. Ikke kjøp utstyr basert utelukkende på brosjyrespesifikasjoner. Du må kartlegge spesifikke funksjoner til dine operasjonelle mål.
Funksjoner-til-resultat-kartlegging
Vurder hvordan spesifikke maskinfunksjoner omsettes til direkte driftsbesparelser. Variable frekvensomformere (VFDs) tillater presis amplitudekontroll. Denne kontrollen beskytter sarte kanter. Akustiske deksler beskytter operatørens hørsel og forbedrer sikkerheten på arbeidsplassen. Automatiserte separasjonsdekk reduserer manuell sorteringsarbeid. Hver funksjon må rettferdiggjøre kostnadene gjennom målbare effektivitetsgevinster.
Medier og kompatibilitet
Maskinen er i hovedsak bare leveringssystemet. Media gjør faktisk klippet. Evalueringen må inkludere spesifikke krav til keramikk, plast eller organiske medier. Evaluer de løpende kostnadene og lokal tilgjengelighet for disse forbruksvarer. Keramiske medier kutter raskt, men slites raskt ned. Plastmedia etterlater jevnere overflater på mykere metaller. Velg mediet som er spesielt egnet for ditt basismateriale.
Skalerbarhet og automatiseringsberedskap
Tenk på fremtidig vekst av anlegg. Kan maskinen enkelt integreres med robotladearmer? Vil den kobles til kontinuerlige transportsystemer når produksjonen skaleres? Frittstående enheter fungerer fint i starten. Imidlertid maksimerer automatiserte celler langsiktig produksjon. Sørg for at den valgte leverandøren støtter PLC-integrasjon (Programmable Logic Controller).
Shortlisting Logic
Etabler et strengt krav til leverandører om å kjøre delprøver. Ikke fullfør maskinspesifikasjoner uten dokumentert bevis. Du trenger empiriske bevis på syklustider. Du må se validering av overflatefinish på dine faktiske komponenter. Å sende prøvedeler er den eneste måten å eliminere innkjøpsrisiko. Teoretisk evne betyr ingenting uten fysisk bevis.
Beste praksis: Be leverandører om å gi behandlingsvideoer av akkurat dine deler.
Vanlig feil: Å kjøpe aggressive medier for å øke hastigheten på sykluser forårsaker ofte uønskede dimensjonsendringer.
Implementeringsrealiteter, skjulte kostnader og risikoreduksjon
Vellykkede installasjoner krever nøye planlegging av anlegget. Å overse miljøkrav gir umiddelbar driftshodepine. Du må forberede deg på realitetene ved våt behandling.
Håndtering av avløpsvann og avløp
Våtbehandling genererer betydelig flytende avfall. Dette avløpet inneholder slam, finmetaller og avrenning av kjemiske forbindelser. Du kan ikke bare dumpe dette i standard avløp.
Fremhev den absolutte nødvendigheten av å integrere vannbehandlingssystemer med lukket sløyfe. Kommuner håndhever strenge miljølover. Sentrifugesystemer eller kjemiske flokkuleringsenheter skiller faste stoffer fra vann. Riktig håndtering av avløpsvann forhindrer massive regulatoriske bøter.
Medieovernattingsrisiko
Underdimensjonerte medier setter seg lett fast i blinde hull. Den sitter også fast inne i komplekse interne geometrier. Innlagte medier stopper samlebåndene umiddelbart. Håndplukking av steiner som sitter fast ødelegger arbeidseffektiviteten.
Redusering krever etablering av strenge mediestørrelsesprotokoller. Du må velge former for store til å gå inn i hull. Alternativt kan du velge medier som er små nok til å passere rett gjennom. Vurder å integrere automatiserte luftavblåsningsstasjoner for å fjerne intrikate kanaler automatisk.
Akustisk og miljømessig fotavtrykk
Industrielle maskiner genererer betydelige desibelnivåer. Spinnende motorer og slipesteiner skaper tøffe fabrikkmiljøer. Ubeskyttede maskiner bryter lett yrkesstøygrensene.
Vurder det fysiske fotavtrykket som kreves for dedikerte lyddempende kabinetter. Polyuretandeksler reduserer støy betraktelig. Du må tildele nok gulvplass for å romme disse nødvendige akustiske dekslene. Operatørsikkerhet avhenger av riktig støydemping.
Nedetid for vedlikehold
Behandlingsskåler er avhengige av tykke polyuretan- eller gummiforinger. Disse foringene beskytter metallkaret mot konstant slitasje. Imidlertid slites de naturlig ut over tid.
Ta hensyn til den uunngåelige slitasjen på disse foringene. Vurder hvor enkelt det er å bytte ut foringer lokalt. Overdreven avhengighet av leverandøren for relining forårsaker lengre produksjonsstans. Spør produsenter om gjennomsnittlig durometervurdering av deres støpte polyuretan. Tykkere, hardere fôr varer betydelig lenger.
Konklusjon
Vellykket integrering av massebearbeiding balanserer maskintypen direkte med nøyaktig delgeometri. Du må harmonisere medievalg med ditt operative fotavtrykk. Utstyrsoppgraderinger krever grundig planlegging og streng testing.
Velg utstyr basert på delens skjørhet og krav til syklustid.
Kartlegg nødvendige maskinfunksjoner direkte til målbare arbeidsbesparelser.
Planlegg anleggsoppsettet rundt krav til avløpsvann og akustisk styring.
Definer klare mediestørrelsesprotokoller for å unngå kostbare losjiproblemer.
Teoretiske spesifikasjoner betyr mye mindre enn empirisk testing. Fysiske forsøk garanterer vellykkede distribusjoner. Vi oppfordrer leserne til å avtale en teknisk konsultasjon snart. Send inn prøvedelene for en gratis prøveversjon. Dette trinnet bestemmer definitivt ditt eksakte utstyr og mediekrav før kapitalutgifter.
FAQ
Spørsmål: Hvor lang tid tar en typisk massebearbeidingssyklus?
A: Sykluser varierer fra 15 minutter i høyenergi-sentrifugalmaskiner til flere timer i standard vibrasjonsskåler, avhengig av den opprinnelige delens tilstand og målet Ra.
Spørsmål: Kan massebehandlingsmaskiner håndtere skjøre eller lett ripede deler?
A: Ja, men det krever å velge høyenergi-sentrifugalskivemaskiner eller drag-etterbehandlere som bruker mindre, mykere medier og forhindrer del-på-del-påvirkning.
Spørsmål: Hva er forventet levetid for polyuretanforet i en vibrerende bolle?
A: Vanligvis 1 til 5 år, svært avhengig av sliteevnen til mediet som brukes, syklusfrekvensen og vekten til delene som behandles.
Spørsmål: Trenger jeg et dedikert avløpsvannbehandlingssystem for massebehandling?
A: I de fleste industrielle jurisdiksjoner, ja. Avløpsvannet inneholder finmetaller og kjemiske forbindelser som vanligvis ikke kan slippes direkte ut i kommunalt avløp uten minst basisk filtrering og pH-balansering.