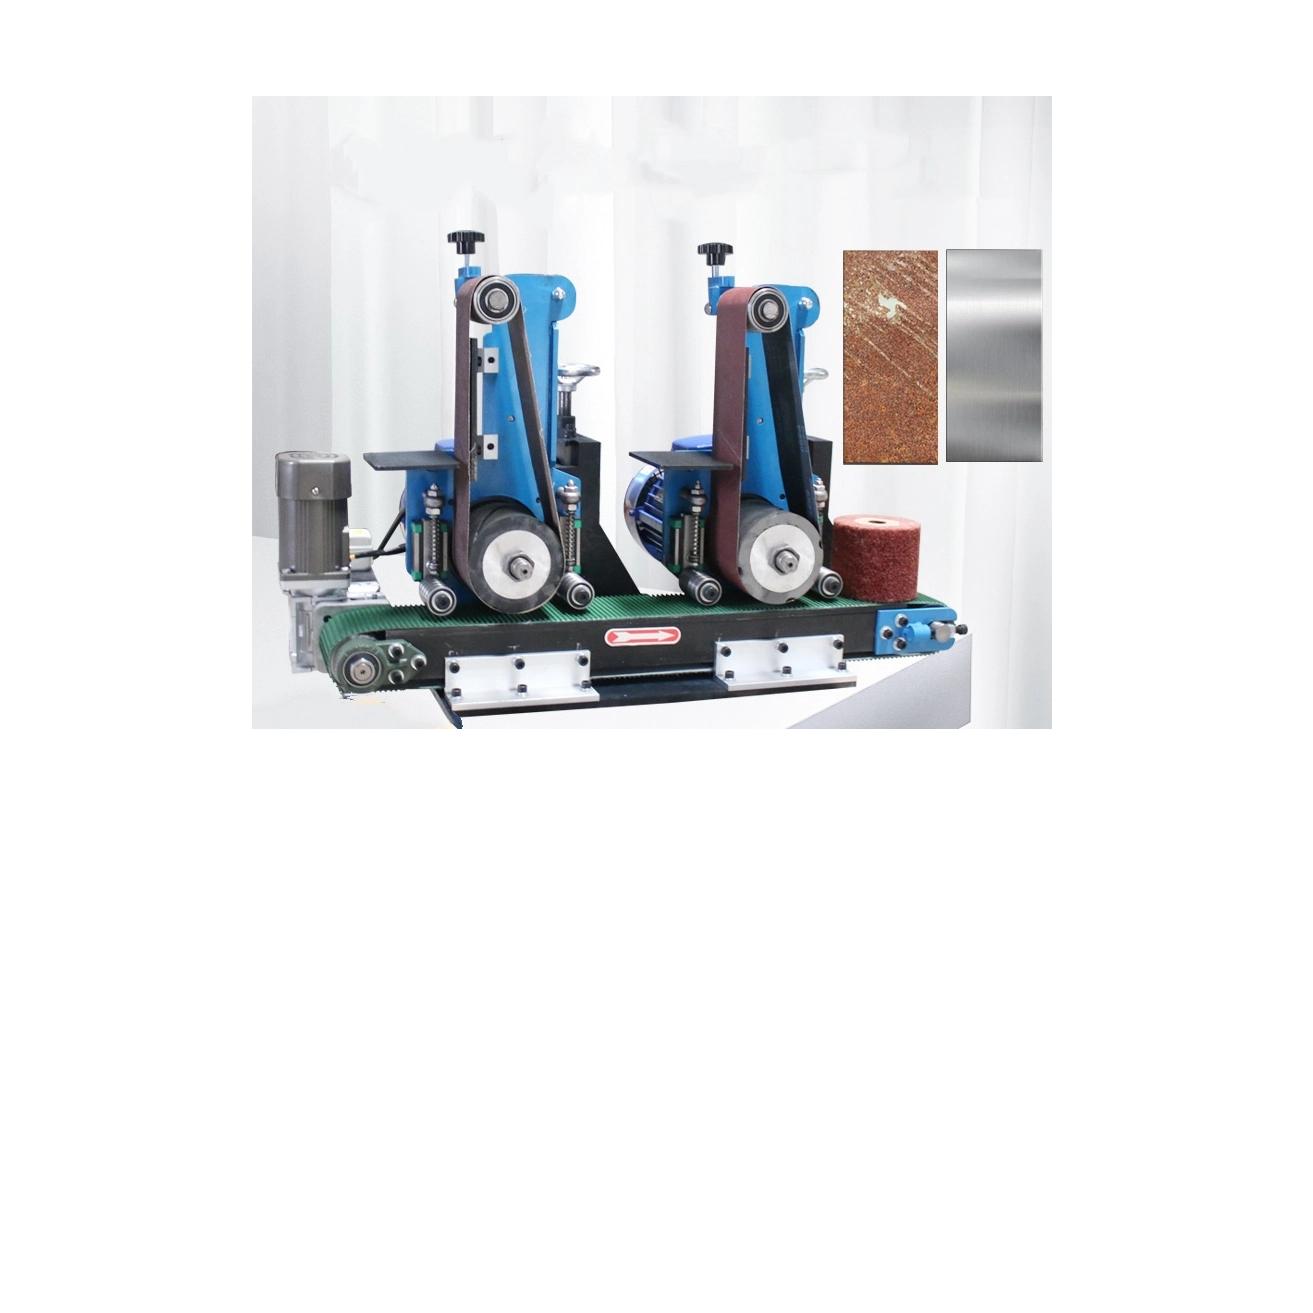
Manuel yüzey bitirmeden otomatik sistemlere geçiş önemli bir adımdır. Modern üretimi etkili bir şekilde ölçeklendirmeye yardımcı olur. Sıkı tolerans uyumluluğuna ihtiyaç duyduğunuzda manuel işlemler genellikle yetersiz kalır. Üreticiler kontrol ünitesi ekonomisine uyum sağlamalı ve rekabet marjlarını korumalıdır. Otomasyon, değişken elle cilalama işlemlerinin yerini alıyor.
Yüzey koşullandırmanın temel mekaniği onlarca yıl boyunca sabit kalır. Ancak modern üretim ortamları oldukça spesifik ekipman konfigürasyonları gerektirir. Katmanlı üretim, EV bileşen üretimi ve tıbbi implantlar gibi sektörler aşırı hassasiyet gerektirir. Sınırları geleneksel çapak almanın çok ötesine taşıyorlar. Bu görevler için hedefe yönelik makinelere ihtiyacınız var.
Bu kılavuz, pratik uygulama stratejilerini keşfetmek için temel tanımların ötesine geçmektedir. Mühendislik ve satın alma ekiplerine ekipmanların nasıl değerlendirileceğini ve kısa listeye alınacağını göstereceğiz. Nasıl hizalanacağını öğreneceksiniz seri sonlandırma makinesini doğrudan sektörünüze özel üretim gerçeklerinize göre ayarlayın. Ampirik testler ve akıllı değerlendirme, uzun vadeli başarıyı garanti eder.
Temel Çıkarımlar
Uygulama Özelliği: Yüksek toleranslı endüstriler (medikal, havacılık) yalnızca estetik açısından değil, aynı zamanda kritik yorulma direnci ve sürtünmeyi azaltma açısından da toplu son işlemlere güvenmektedir.
Ekipman Haritalaması: Titreşimli, santrifüjlü veya küvet sistemleri arasında seçim yapmak, temel sermaye maliyetinden ziyade tamamen parça geometrisine, kırılganlığına ve gerekli çevrim sürelerine bağlıdır.
Uygulama Gerçekleri: Operasyonel bütçeler, atık su yönetimi (atık su), akustik izolasyon ve medya tüketim oranları gibi gözden kaçırılan faktörlerden büyük ölçüde etkilenir.
Değerlendirme Protokolü: En güvenilir tedarik yolu, ortam seçimini ve döngü sürelerini gerçek üretim parçalarına göre doğrulamak için satın alma öncesi numune işlemeyi gerektirir.
İş Senaryosu: Üreticiler Neden Yüzey İşlemini Yükseltiyor?
Modern üretim tesisleri, iş akışlarını optimize etme konusunda büyük bir baskıyla karşı karşıyadır. Eski sonlandırma yöntemleri yüksek hacimli talepleri karşılayamaz. Rekabetçi ve kârlı kalabilmek için tesislerin iyileştirilmesi gerekiyor.
İşçilik ve Hurda Azaltımı
Manüel çapak alma işleminden otomatik sisteme geçiş, insan hatasını ortadan kaldırır. Manuel istasyonlar büyük ölçüde insan operatörlerine dayanır. Operatörler uzun vardiyalarda doğal olarak yorulurlar. Bu yorgunluk, partiler arasında eşit olmayan yüzey kalitesine neden olur. Düzensiz yüzeyler daha yüksek hurda oranlarına yol açar. Yüksek değerli parçaların hurdaya çıkarılması genel karlılığa zarar verir.
Bu kritik adımı otomatikleştirerek işçilik maliyetlerini dengeleyebilirsiniz. Tutarlı makineler değişken insan çabasının yerini alır. A Kütle bitirme işlemi her döngüde aynı sonuçları garanti eder. Ekibiniz daha sonra vasıflı işgücünü daha yüksek değerli görevlere yeniden dağıtabilir.
Uyumluluk ve Tekrarlanabilirlik
Katı ISO ve ASTM yüzey pürüzlülüğü standartlarını manuel olarak karşılamak zordur. Otomatik sistemler oldukça öngörülebilir sonuçlar sağlar. Modern mühendisliğin gerektirdiği tam olarak tekrarlanabilir Ra (pürüzlülük ortalaması) değerlerini sağlarlar. Havacılık ve tıp sektörleri sıkı bir tutarlılık gerektirir. Uyumluluğu tahmin edemezsiniz. Bunu garanti etmelisiniz.
Hassas otomasyon, her partinin belirli düzenleyici kriterleri karşılamasını sağlar. Belgelenen tekrarlanabilirlik, denetim gereksinimlerini kolayca karşılar. Tutarlı Ra değerleri sahada ciddi parça arızalarını önler.
Üretim Darboğazları
Eski bitirme işlemleri sıklıkla ciddi üretim darboğazlarına neden olur. Üretim hatları hızla büyüyor. Elle cilalama buna ayak uyduramaz. Parçalar son tedaviyi beklerken birikiyor. Sürekli beslemeli otomatik bir sistem, bu sinir bozucu sorunu tamamen çözer.
Bileşenleri bitiş çizgisi boyunca sorunsuz bir şekilde hareket ettirir. Verim önemli ölçüde artar. Devam eden çalışmaların envanter tutma sürelerini azaltırsınız. Tesisin tamamı çok daha verimli çalışıyor.
En İyi Uygulama: Ekipman satın almadan önce daima mevcut manuel hurda oranlarınızı denetleyin. Tam yatırım getirinizi hesaplamak için bu verileri kullanın.
Yaygın Hata: Yüzey bitirme işlemini sonradan akla gelen bir düşünce olarak ele almak, aşağı yönde büyük montaj gecikmelerine neden olur.
Endüstri ve Bileşenlere Göre Yüksek Riskli Uygulamalar
Farklı endüstriler benzersiz yüzey işlemleri gerektirir. Yüksek teknolojili uygulamalar için standart çapak alma nadiren yeterlidir. Özel bileşenler özel işlem gerektirir.
Havacılık ve Savunma
Havacılık bileşenleri aşırı operasyonel streslerle karşı karşıyadır. İzotropik süper kaplama, türbin kanatlarını ve yapısal bağlantı elemanlarını işler. Bu özel uygulama, metal yüzeylerdeki tehlikeli mikro kusurları ortadan kaldırır.
Sonuç, bileşenin yorulma ömrünü önemli ölçüde artırır. Ayrıca jet motorlarının içindeki hareketli parçalar arasındaki sürtünmeyi de azaltır. Sürtünmenin azaltılması doğrudan daha iyi yakıt verimliliği anlamına gelir. Süper cilalı bıçaklar, yıkıcı gerilim kırılmalarına standart parçalardan daha iyi direnç gösterir.
Tıbbi Cihaz İmalatı
Tıp endüstrisi mutlak kısırlık ve hassasiyet gerektirir. Tesisler titanyum ortopedik implantları parlatmak için otomatik sistemler kullanıyor. Ayrıca hassas cerrahi aletleri de bitiriyorlar.
Nihai sonuç, steril, biyo-uyumlu yüzey kaplamalarına ulaşır. En önemlisi, süreç kritik mikro geometrileri değiştirmiyor. Kalça implantının işlev görmesi için tam boyut toleranslarını koruması gerekir. Pürüzsüz yüzeyler, zararlı bakterilerin insan vücuduna yapışmasını önler.
Otomotiv ve Elektrikli Araç Üretimi
Elektrikli araçlar yanmalı motorlara göre çok daha sessiz çalışır. Bu, istenmeyen mekanik sesleri vurgular. Üreticiler şanzıman dişlilerinin çapaklarını gidermek ve yumuşatmak için bitirme sistemleri kullanıyor. Ayrıca rulmanları ve döküm alüminyum muhafazaları da işliyorlar.
Sonuç, operasyonel gürültüyü, titreşimi ve sertliği (NVH) önemli ölçüde azaltır. Pürüzsüz dişliler sessizce çalışır. Otomatik yumuşatma aynı zamanda yüksek gerilimli hareketli parçaların ömrünü de uzatır. EV aktarma organları, akü menzilini en üst düzeye çıkarmak için bu özel sürtünme azaltımını gerektirir.
Eklemeli Üretim (3D Baskı)
3D baskı oldukça karmaşık geometriler oluşturur. Bununla birlikte, yazdırılan parçalar genellikle kaba dış dokulardan muzdariptir. Tesislerde yüzey düzeltme ve destek izi kaldırma teknikleri uygulanmaktadır. Bunları karmaşık DMLS (Doğrudan Metal Lazer Sinterleme) parçaları için kullanıyorlar.
Sonuç, ham baskılı dokular ile son kullanım işlevsel gereksinimleri arasındaki boşluğu başarıyla kapatıyor. Ham baskılı parçalar nadiren doğrudan mekanik montaja hazır olur. Yüzey koşullandırma onları yapısal olarak uygulanabilir kılar.
Endüstri Uygulama Özet Tablosu
Endüstri
Tipik Bileşenler
Birincil Bitirme Hedefi
Havacılık
Türbin kanatları, bağlantı elemanları
Yorulma ömrünün uzatılması, sürtünmenin azaltılması
Tıbbi
Titanyum eklemler, neşterler
Biyo-uyumluluk, sıkı boyutsal koruma
EV Otomotiv
Dişliler, alüminyum muhafazalar
NVH azaltma, kenar yuvarlatma
Katkı Mfg
DMLS baskılı parçalar
Doku yumuşatma, destek kaldırma
Makine Kategorilerini Üretim Sonuçlarıyla Uyumlu Hale Getirmek
Doğru ekipman kategorisini seçmek çok önemlidir. Makine yeteneklerini tam parça geometrilerinizle eşleştirmeniz gerekir. Yanlış kategorinin seçilmesi kırılgan parçalara zarar verir veya üretimi yavaşlatır.
Titreşimli Son İşlem Kaseleri ve Küvetleri
Bu sistemler endüstri standardını temsil etmektedir. Agresif titreşimler üretmek için dönen bir dahili motor kullanırlar. Titreşim, medyayı ve parçaları akıcı bir hareketle birlikte yuvarlar.
Ancak bunların belirgin sınırlamaları vardır. Diğer yöntemlere kıyasla çok daha yavaş çevrim süreleri yaşayacaksınız. Son derece kırılgan parçalar için ideal değildirler. Ayrıca, birbirine yerleşmeye eğilimli düz parçaları tutarken de zorlanırlar.
Santrifüj Namlu ve Disk Makinaları
Santrifüj sistemler çok büyük dahili G kuvvetleri üretir. Namluları veya diskleri inanılmaz derecede yüksek hızlarda döndürüyorlar. Bu, işleme odasının içinde yüksek enerjili bir ortam yaratır.
Yüksek enerjili yüzey koşullandırma için en iyisidirler. Bunları küçük, hassas veya son derece karmaşık geometriler için kullanın. Hızlı çevrim süreleri sağlarlar. Santrifüjlü makineler parçaları titreşimli haznelere göre on kata kadar daha hızlı işler.
Ayrıca dikkate alınması gereken sınırlamaları da vardır. Çok daha yüksek bir başlangıç sermaye harcaması gerektirirler. Ayrıca, genellikle döngü başına daha küçük parti kapasiteleri sunarlar. Hızı hacim gereksinimlerine göre dengelemelisiniz.
Drag Son İşlem Sistemleri
Sürükleme sistemleri bir atlıkarınca mekanizması kullanır. Operatörler tek tek parçaları özel donanımlara monte ediyor. Makine bu fikstürleri sabit bir aşındırıcı ortam yatağı boyunca sürükler.
Yüksek değerli, karmaşık bileşenler için en iyisidirler. Kesici aletler ve tıbbi diz eklemleri bu yöntemi gerektirir. Bu parçalar çevrim sırasında parça parça temasını tolere edemez. Sürükleyerek bitirme, sıfır çarpma hasarını garanti eder. Her bir parça medyaya aynı şekilde maruz kalıyor.
Önce parçanın kırılganlığını değerlendirin.
Gerekli çevrim sürenizi belirleyin.
Gerekli parti hacimlerini hesaplayın.
Bu üç değişkenle eşleşen makine kategorisini seçin.
Değerlendirme Çerçevesi: Doğru Kütle Sonlandırma Makinesinin Kısa Listesi
Tedarik ekiplerinin yapılandırılmış bir değerlendirme çerçevesine ihtiyacı vardır. Ekipmanı yalnızca broşür özelliklerine göre satın almayın. Belirli özellikleri operasyonel hedeflerinizle eşleştirmelisiniz.
Özelliklerden Sonuçlara Haritalama
Belirli makine özelliklerinin doğrudan operasyonel tasarruflara nasıl dönüştüğünü değerlendirin. Değişken frekanslı sürücüler (VFD'ler) hassas genlik kontrolüne olanak tanır. Bu kontrol hassas kenarları korur. Akustik kapaklar operatörün işitme duyusunu korur ve işyeri güvenliğini artırır. Otomatik ayırma platformları manuel ayıklama işçiliğini azaltır. Her özellik, ölçülebilir verimlilik kazanımları yoluyla maliyetini haklı çıkarmalıdır.
Medya ve Bileşik Uyumluluğu
Makine aslında sadece dağıtım sistemidir. Aslında kesmeyi medya yapıyor. Değerlendirme spesifik seramik, plastik veya organik ortam gerekliliklerini içermelidir. Bu sarf malzemelerinin devam eden maliyetini ve yerel bulunabilirliğini değerlendirin. Seramik medya hızlı kesilir ancak çabuk aşınır. Plastik medya daha yumuşak metallerde daha pürüzsüz yüzeyler bırakır. Temel malzemenize özel olarak uygun ortamı seçin.
Ölçeklenebilirlik ve Otomasyona Hazırlık
Gelecekteki tesis büyümesini düşünün. Makine robotik yükleme kollarına kolaylıkla entegre olabiliyor mu? Üretim terazileriniz olarak sürekli konveyör sistemlerine bağlanacak mı? Bağımsız birimler başlangıçta iyi çalışır. Ancak otomatikleştirilmiş hücreler uzun vadeli çıktıyı en üst düzeye çıkarır. Seçtiğiniz satıcının PLC (Programlanabilir Mantık Denetleyicisi) entegrasyonunu desteklediğinden emin olun.
Kısa Listeleme Mantığı
Satıcıların parça denemeleri yürütmesi için katı bir gereklilik belirleyin. Belgelenmiş kanıt olmadan hiçbir makine spesifikasyonunu sonlandırmayın. Döngü sürelerine ilişkin ampirik kanıtlara ihtiyacınız var. Gerçek bileşenlerinizde yüzey kalitesi doğrulamasını görmelisiniz. Numune parça göndermek, tedarik riskini ortadan kaldırmanın tek yoludur. Teorik yetenek, fiziksel kanıt olmadan hiçbir şey ifade etmez.
En İyi Uygulama: Satıcılardan tam parçalarınızın işleme videolarını sağlamalarını isteyin.
Yaygın Hata: Döngüleri hızlandırmak için agresif medya satın almak çoğu zaman istenmeyen boyut değişikliklerine neden olur.
Uygulama Gerçekleri, Gizli Maliyetler ve Risk Azaltma
Başarılı kurulumlar dikkatli tesis planlaması gerektirir. Çevresel gerekliliklerin göz ardı edilmesi, anında operasyonel sıkıntılara neden olur. Islak işlemenin gerçeklerine hazırlanmalısınız.
Atık Su ve Atık Su Yönetimi
Islak işleme önemli miktarda sıvı atık üretir. Bu atık su çamur, ince metal parçacıkları ve kimyasal bileşik akışını içerir. Bunu öylece standart kanalizasyona atamazsınız.
Kapalı devre su arıtma sistemlerinin entegrasyonunun mutlak gerekliliğini vurgulayın. Belediyeler katı çevresel uyumluluk yasalarını uygulamaktadır. Santrifüj sistemleri veya kimyasal flokülasyon üniteleri katıları sudan ayırır. Uygun atık su yönetimi, büyük düzenleyici cezaları önler.
Medya Konaklama Riskleri
Küçük boyutlu medya kör deliklerin içinde kolaylıkla sıkışabilir. Aynı zamanda karmaşık iç geometrilerin içinde sıkışıyor. Sıkışmış medya montaj hatlarını anında durdurur. Sıkışmış taşları elle toplamak iş verimliliğini yok eder.
Azaltma, katı medya boyutlandırma protokollerinin oluşturulmasını gerektirir. Deliklere girilemeyecek kadar büyük şekiller seçmelisiniz. Alternatif olarak, içinden doğrudan geçebilecek kadar küçük ortamlar seçin. Karmaşık kanalları otomatik olarak temizlemek için otomatik hava üfleme istasyonlarını entegre etmeyi düşünün.
Akustik ve Çevresel Ayak İzi
Endüstriyel makineler önemli desibel seviyeleri üretir. Dönen motorlar ve taşlama taşları zorlu fabrika ortamları yaratır. Korunmasız makineler kolaylıkla mesleki gürültü sınırlarını ihlal etmektedir.
Özel ses yalıtımlı muhafazalar için gereken fiziksel ayak izini değerlendirin. Poliüretan kapaklar gürültüyü önemli ölçüde azaltır. Bu gerekli akustik kaplamaları barındırmak için yeterli zemin alanı ayırmalısınız. Operatörün güvenliği gürültünün uygun şekilde azaltılmasına bağlıdır.
Bakım Kesintisi Süresi
İşleme kaseleri kalın poliüretan veya kauçuk astarlara dayanır. Bu astarlar metal küveti sürekli aşınmaya karşı korur. Ancak zamanla doğal olarak yıpranırlar.
Bu astarlardaki kaçınılmaz aşınma ve yıpranma faktörü. Astarları yerel olarak değiştirmenin kolaylığını değerlendirin. Yeniden astarlama konusunda satıcıya aşırı bağımlılık, üretimin aksama süresinin uzamasına neden olur. Üreticilere dökme poliüretanlarının ortalama durometre derecesini sorun. Daha kalın, daha sert astarlar önemli ölçüde daha uzun süre dayanır.
Çözüm
Başarılı toplu son işlem entegrasyonu, makine tipini doğrudan tam parça geometrisiyle dengeler. Medya seçimini operasyonel ayak iziniz ile uyumlu hale getirmelisiniz. Ekipman yükseltmeleri özenli planlama ve sıkı testler gerektirir.
Parçanın kırılganlığına ve çevrim süresi gereksinimlerine göre ekipmanı seçin.
Gerekli makine özelliklerini doğrudan ölçülebilir iş gücü tasarruflarıyla eşleştirin.
Tesis düzeninizi atık su ve akustik yönetimi gereksinimlerine göre planlayın.
Pahalı yerleştirme sorunlarından kaçınmak için anlaşılır ortam boyutlandırma protokolleri tanımlayın.
Teorik özellikler ampirik testlerden çok daha az önemlidir. Fiziksel denemeler başarılı dağıtımları garanti eder. Okuyucuları yakın zamanda teknik danışmanlık görüşmesi yapmaya davet ediyoruz. Ücretsiz sonlandırma denemesi için örnek parçalarınızı gönderin. Bu adım, sermaye harcamasından önce tam ekipman ve ortam gereksinimlerinizi kesin olarak belirler.
SSS
S: Tipik bir toplu bitirme döngüsü ne kadar sürer?
C: Döngüler, başlangıçtaki parça durumuna ve hedef Ra'ya bağlı olarak, yüksek enerjili santrifüj makinelerde 15 dakikadan standart titreşimli haznelerde birkaç saate kadar değişir.
S: Toplu sonlandırma makineleri kırılgan veya kolayca çizilebilen parçaları işleyebilir mi?
C: Evet, ancak daha küçük, daha yumuşak ortam kullanan ve parça parça çarpışmayı önleyen yüksek enerjili santrifüj disk makinelerinin veya sürükleyerek sonlandırıcıların seçilmesini gerektirir.
S: Titreşimli bir haznedeki poliüretan kaplamanın beklenen ömrü nedir?
C: Tipik olarak 1 ila 5 yıl; kullanılan ortamın aşındırıcılığına, çevrim sıklığına ve işlenen parçaların ağırlığına bağlıdır.
S: Toplu arıtma için özel bir atık su arıtma sistemine ihtiyacım var mı?
C: Çoğu endüstriyel bölgede evet. Atık su, en azından temel filtreleme ve pH dengeleme olmadan genellikle doğrudan belediye kanalizasyonlarına boşaltılamayan metal tozları ve kimyasal bileşikler içerir.