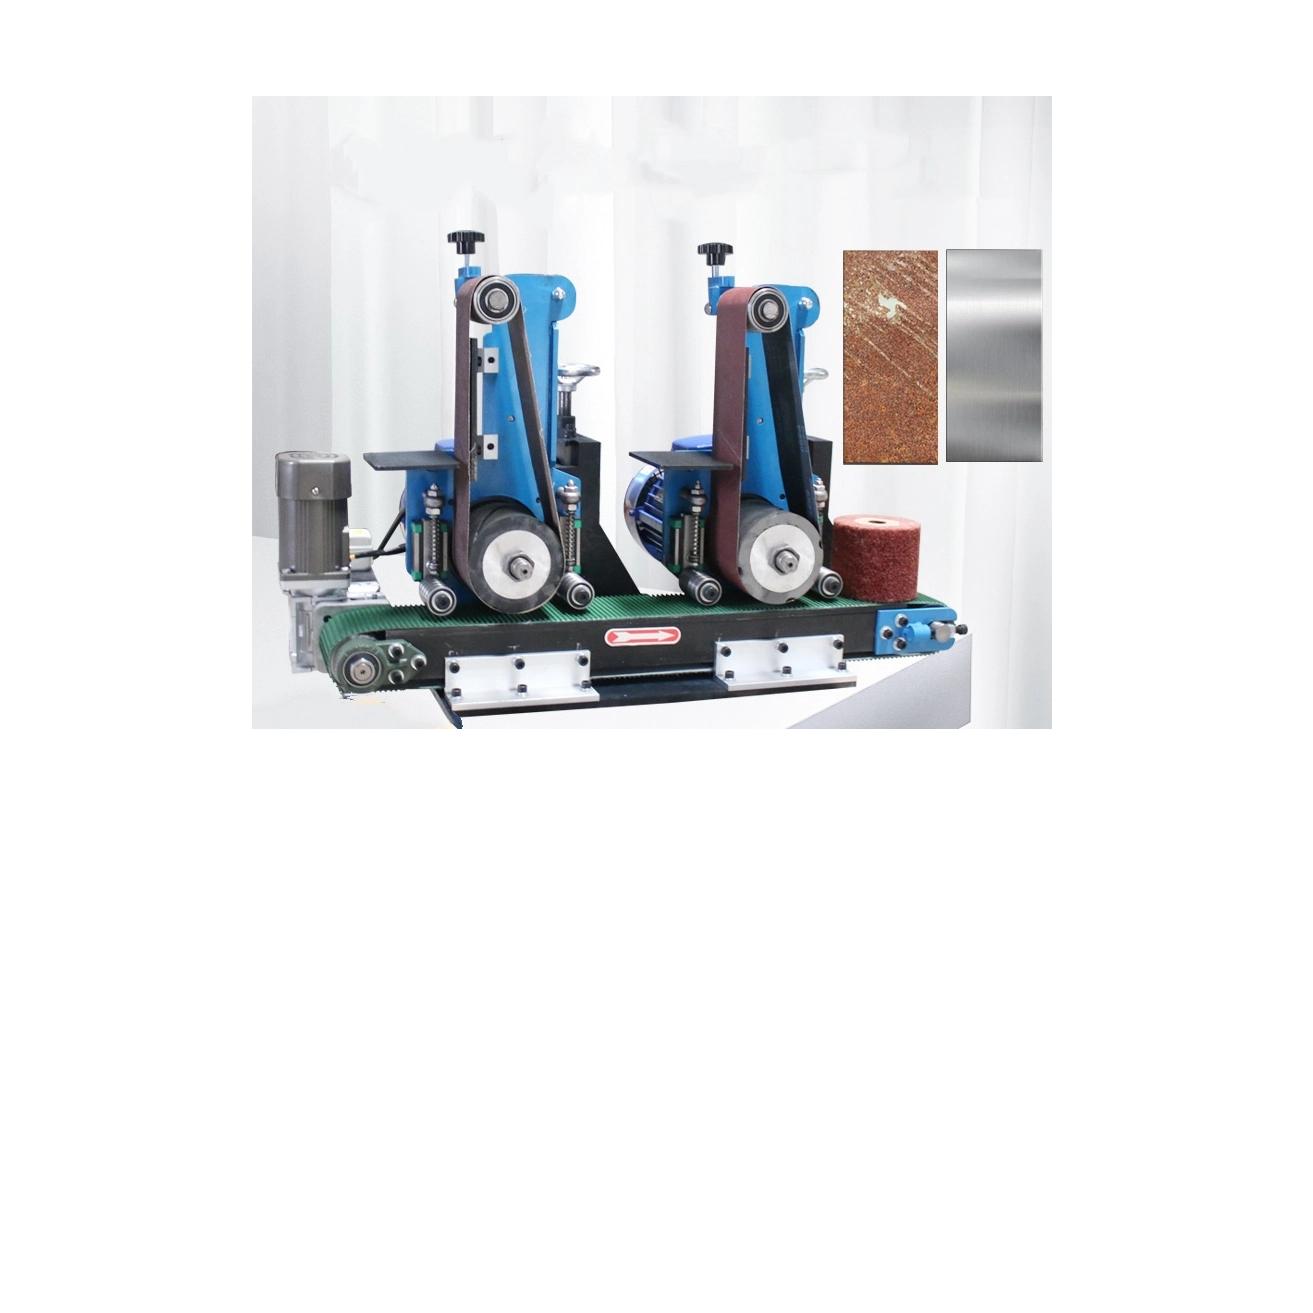
Переход от ручной обработки поверхности к автоматизированным системам является важным шагом. Это помогает эффективно масштабировать современное производство. Ручные процессы часто терпят неудачу, когда вам необходимо строгое соблюдение допусков. Производители должны адаптироваться к экономике блоков управления и поддерживать конкурентоспособность. Автоматизация заменяет переменные процессы ручной полировки.
Основные механизмы подготовки поверхности остаются стабильными на протяжении десятилетий. Однако современные производственные условия требуют весьма специфических конфигураций оборудования. Такие отрасли, как аддитивное производство, производство компонентов для электромобилей и медицинские имплантаты, требуют предельной точности. Они раздвигают границы далеко за пределы традиционного удаления заусенцев. Для этих задач вам нужна целевая техника.
Это руководство выходит за рамки базовых определений и рассматривает практические стратегии реализации. Мы покажем командам инженеров и закупщиков, как оценивать и составлять список оборудования. Вы научитесь выравнивать станок для массовой отделки непосредственно в соответствии с вашими отраслевыми производственными реалиями. Эмпирическое тестирование и разумная оценка гарантируют долгосрочный успех.
Ключевые выводы
Специфика применения: Отрасли с высокими допусками (медицина, аэрокосмическая промышленность) полагаются на массовую отделку не только для эстетики, но и для критического сопротивления усталости и снижения трения.
Составление карты оборудования. Выбор между вибрационными, центробежными или ванновыми системами полностью зависит от геометрии детали, хрупкости и требуемого времени цикла, а не от базовых капитальных затрат.
Реалии реализации: На операционные бюджеты сильно влияют такие упускаемые из виду факторы, как управление сточными водами (сточными водами), акустическая изоляция и уровень потребления среды.
Протокол оценки: Самый надежный путь закупок требует обработки образцов перед покупкой для проверки выбора носителя и времени цикла по сравнению с реальными производственными деталями.
Экономическое обоснование: почему производители модернизируют обработку поверхности
Современные производственные мощности сталкиваются с огромной необходимостью оптимизировать рабочие процессы. Устаревшие методы отделки не могут удовлетворить потребности в больших объемах. Предприятия должны модернизироваться, чтобы оставаться конкурентоспособными и прибыльными.
Сокращение труда и отходов
Переход от ручного снятия заусенцев к автоматизированной системе исключает человеческий фактор. Ручные станции в значительной степени полагаются на операторов-людей. Операторы естественным образом устают при длительных сменах. Эта усталость приводит к неравномерной отделке поверхности в разных партиях. Неровная отделка приводит к более высокому проценту брака. Утилизация дорогостоящих деталей снижает общую прибыльность.
Вы можете стабилизировать затраты на рабочую силу, автоматизировав этот важный шаг. Последовательные машины заменяют переменные человеческие усилия. А Процесс массовой обработки гарантирует одинаковые результаты в каждом цикле. Затем ваша команда сможет перераспределить квалифицированную рабочую силу для решения более важных задач.
Соответствие и повторяемость
Соблюдение строгих стандартов шероховатости поверхности ISO и ASTM вручную затруднительно. Автоматизированные системы обеспечивают весьма предсказуемые результаты. Они обеспечивают точные повторяемые значения Ra (средняя шероховатость), необходимые современной технике. Аэрокосмическая и медицинская отрасли требуют строгой последовательности. Вы не можете угадать соответствие. Вы должны гарантировать это.
Точная автоматизация гарантирует, что каждая партия соответствует определенным нормативным критериям. Документированная повторяемость легко удовлетворяет требованиям аудита. Постоянные значения Ra предотвращают катастрофические отказы деталей в полевых условиях.
Узкие места пропускной способности
Устаревшие процессы отделки часто создают серьезные узкие места в производстве. Производственные линии быстро расширяются. Ручная полировка просто не успевает за ней. Детали накапливаются в ожидании окончательной обработки. Автоматизированная система непрерывной подачи полностью решает эту неприятную проблему.
Он плавно перемещает компоненты по линии отделки. Пропускная способность резко возрастает. Вы сокращаете время хранения незавершенного производства. Весь объект работает гораздо эффективнее.
Передовая практика: всегда проверяйте текущие показатели брака вручную перед покупкой оборудования. Используйте эти данные для расчета точной рентабельности инвестиций.
Распространенная ошибка: отношение к отделке поверхности как к второстепенной мысли приводит к огромным задержкам сборки.
Важные приложения по отраслям и компонентам
Различные отрасли промышленности требуют уникальной обработки поверхности. Стандартного удаления заусенцев редко бывает достаточно для высокотехнологичных применений. Специализированные компоненты требуют специальной обработки.
Аэрокосмическая и оборонная промышленность
Компоненты аэрокосмической отрасли испытывают экстремальные эксплуатационные нагрузки. Изотропной суперфинишной обработке подвергаются лопатки турбин и крепежные элементы конструкций. Это специализированное приложение удаляет опасные микродефекты с металлических поверхностей.
Результат значительно увеличивает усталостную долговечность компонентов. Это также уменьшает трение между движущимися частями внутри реактивных двигателей. Снижение трения напрямую приводит к повышению топливной эффективности. Суперобработанные лезвия противостоят катастрофическим переломам под напряжением лучше, чем стандартные детали.
Производство медицинского оборудования
Медицинская промышленность требует абсолютной стерильности и точности. В учреждениях используются автоматизированные системы для полировки титановых ортопедических имплантатов. Они также обрабатывают тонкие хирургические инструменты.
Конечным результатом является стерильная, биосовместимая поверхность. Важно отметить, что этот процесс не меняет критических микрогеометрий. Имплантат тазобедренного сустава должен сохранять точные допуски по размерам, чтобы функционировать. Гладкие поверхности предотвращают адгезию вредных бактерий внутри человеческого тела.
Производство автомобилей и электромобилей
Электромобили работают гораздо тише, чем двигатели внутреннего сгорания. Это подчеркивает нежелательные механические шумы. Производители используют системы отделки для удаления заусенцев и сглаживания шестерен трансмиссии. Они также обрабатывают подшипники и литые алюминиевые корпуса.
В результате значительно снижается рабочий шум, вибрация и резкость (NVH). Плавные шестерни работают бесшумно. Автоматическое сглаживание также продлевает срок службы движущихся частей, подвергающихся высоким нагрузкам. Трансмиссии электромобилей требуют такого специального снижения трения, чтобы максимально увеличить запас хода от аккумулятора.
Аддитивное производство (3D-печать)
3D-печать создает очень сложную геометрию. Однако напечатанные детали часто имеют грубую внешнюю текстуру. На предприятиях применяются методы сглаживания поверхности и удаления следов опоры. Они используют их для сложных деталей DMLS (прямое лазерное спекание металла).
Результат успешно устраняет разрыв между необработанными напечатанными текстурами и функциональными требованиями конечного использования. Необработанные напечатанные детали редко готовы к прямой механической сборке. Кондиционирование поверхности делает их структурно жизнеспособными.
Сводная таблица отраслевых применений
Промышленность
Типичные компоненты
Основная цель завершения
Аэрокосмическая промышленность
Лопатки турбины, крепеж
Продление усталостного срока службы, снижение трения
Медицинский
Титановые суставы, скальпели
Биосовместимость, строгая фиксация размеров.
Электромобили
Шестерни, алюминиевые корпуса
Снижение NVH, скругление кромок
Добавки Производитель
Печатные детали DMLS
Сглаживание текстур, удаление поддержки
Согласование категорий машин с результатами производства
Выбор правильной категории оборудования имеет решающее значение. Вы должны сопоставить возможности станка с точной геометрией вашей детали. Выбор неправильной категории повреждает хрупкие детали или замедляет производство.
Вибрационные чаши и ванны для отделки
Эти системы представляют собой отраслевой стандарт. Они используют вращающийся внутренний двигатель для создания агрессивных вибраций. Вибрация скатывает носитель и детали в плавное движение.
Они лучше всего подходят для снятия заусенцев и полировки общего назначения. Они превосходно справляются с крупносерийной обработкой высокопрочных деталей. А Машина массовой отделки с вибрационной чашей легко справляется с тяжелыми отливками.
Однако они имеют определенные ограничения. Вы испытаете гораздо более медленное время цикла по сравнению с другими методами. Они не идеальны для чрезвычайно хрупких деталей. Им также трудно обращаться с плоскими деталями, склонными к совмещению.
Центробежные барабанные и дисковые машины
Центробежные системы генерируют огромные внутренние перегрузки. Они вращают бочки или диски на невероятно высоких скоростях. Это создает высокоэнергетическую среду внутри камеры обработки.
Они лучше всего подходят для высокоэнергетической подготовки поверхности. Используйте их для небольших, тонких или очень сложных геометрических фигур. Они обеспечивают быстрое время цикла. Центробежные машины обрабатывают детали до десяти раз быстрее, чем вибрационные чаши.
У них также есть ограничения, которые следует учитывать. Они требуют гораздо более высоких первоначальных капитальных затрат. Кроме того, они обычно предлагают меньшую производительность партии за цикл. Вы должны сбалансировать скорость и требования к объему.
Системы волочения отделки
В тормозных системах используется карусельный механизм. Операторы монтируют отдельные детали на специализированные приспособления. Машина протаскивает эти приспособления через неподвижный слой абразивного материала.
Они лучше всего подходят для дорогостоящих и сложных компонентов. Режущие инструменты и медицинские коленные суставы требуют этого метода. Эти детали просто не выдерживают контакта деталей во время цикла. Обработка перетаскиванием гарантирует нулевой ущерб от столкновений. Каждая часть получает одинаковое освещение в средствах массовой информации.
Сначала оцените хрупкость детали.
Определите необходимое время цикла.
Рассчитайте необходимые объемы партии.
Выберите категорию машины, соответствующую этим трем переменным.
Схема оценки: выбор подходящего станка для массовой чистовой обработки
Отделам закупок необходима структурированная система оценки. Не покупайте оборудование, основываясь исключительно на характеристиках брошюры. Вы должны сопоставить конкретные функции с вашими операционными целями.
Сопоставление характеристик и результатов
Оцените, как конкретные функции машины приводят к прямой операционной экономии. Частотно-регулируемые приводы (ЧРП) позволяют точно регулировать амплитуду. Этот элемент управления защищает деликатные края. Акустические чехлы защищают слух оператора и повышают безопасность на рабочем месте. Автоматизированные разделительные платформы сокращают трудоемкость ручной сортировки. Каждая функция должна оправдывать свою стоимость за счет измеримого повышения эффективности.
Совместимость носителей и соединений
По сути, машина — это всего лишь система доставки. СМИ на самом деле вырезают. Оценка должна включать конкретные требования к керамике, пластику или органическим средам. Оцените текущую стоимость и доступность этих расходных материалов на местах. Керамический материал быстро режется, но быстро изнашивается. Пластиковые материалы обеспечивают более гладкую поверхность на мягких металлах. Выберите носитель, специально подходящий для вашего основного материала.
Масштабируемость и готовность к автоматизации
Подумайте о будущем росте объекта. Может ли машина легко интегрироваться с роботизированными погрузочными манипуляторами? Будет ли он подключаться к конвейерным системам непрерывного действия по мере масштабирования вашего производства? Автономные устройства поначалу работают нормально. Однако автоматизированные ячейки максимизируют долгосрочную производительность. Убедитесь, что выбранный вами поставщик поддерживает интеграцию ПЛК (программируемого логического контроллера).
Логика включения в шорт-лист
Установите строгое требование к поставщикам проводить частичные испытания. Не уточняйте технические характеристики машины без документального подтверждения. Вам нужны эмпирические данные о времени цикла. Вы должны увидеть проверку качества поверхности ваших реальных компонентов. Отправка образцов деталей — единственный способ устранить риск закупок. Теоретические возможности ничего не значат без физических доказательств.
Лучшая практика: попросите поставщиков предоставить видео обработки именно ваших деталей.
Распространенная ошибка: покупка агрессивных носителей для ускорения циклов часто приводит к нежелательным изменениям размеров.
Реалии реализации, скрытые затраты и снижение рисков
Успешная установка требует тщательного планирования объекта. Игнорирование экологических требований сразу же приводит к головной боли в работе. Вы должны быть готовы к реалиям влажной обработки.
Управление сточными водами и стоками
Мокрая обработка приводит к образованию значительного количества жидких отходов. Эти сточные воды содержат шлам, металлическую мелочь и сточные воды химических соединений. Вы не можете просто сбросить это в стандартные стоки.
Подчеркните абсолютную необходимость интеграции систем очистки воды замкнутого цикла. Муниципалитеты обеспечивают соблюдение строгих законов по охране окружающей среды. Центрифужные системы или установки химической флокуляции отделяют твердые вещества от воды. Надлежащее управление сточными водами предотвращает крупные штрафы со стороны регулирующих органов.
Риски размещения СМИ
Носитель меньшего размера легко застревает в глухих отверстиях. Он также застревает внутри сложной внутренней геометрии. Заложенные средства массовой информации мгновенно останавливают сборочные линии. Сбор застрявших камней вручную снижает производительность труда.
Для смягчения последствий необходимо установить строгие протоколы определения размера носителя. Вы должны выбирать формы, слишком большие для входа в отверстия. В качестве альтернативы выберите носитель достаточно маленького размера, чтобы он мог проходить сквозь него. Рассмотрите возможность интеграции автоматизированных станций продувки воздуха для автоматической очистки сложных каналов.
Акустический и экологический след
Промышленное оборудование генерирует значительные уровни децибел. Вращающиеся моторы и шлифовальные камни создают суровые условия на заводе. Незащищенные машины легко нарушают ограничения по уровню профессионального шума.
Оцените занимаемую площадь, необходимую для специальных звукопоглощающих корпусов. Полиуретановые покрытия существенно снижают уровень шума. Вы должны выделить достаточно места на полу для размещения необходимых акустических покрытий. Безопасность оператора зависит от надлежащего снижения шума.
Время простоя при техническом обслуживании
Чаши для обработки имеют толстую полиуретановую или резиновую облицовку. Эти накладки защищают металлическую ванну от постоянного истирания. Однако они, естественно, со временем изнашиваются.
Учтите неизбежный износ этих накладок. Оцените простоту замены вкладышей на месте. Чрезмерная зависимость от поставщиков при замене футеровки приводит к увеличению простоев производства. Спросите производителей о средней твердости их литого полиуретана. Более толстые и твердые подкладки служат значительно дольше.
Заключение
Успешная интеграция массовой чистовой обработки обеспечивает баланс между типом станка и точной геометрией детали. Вы должны согласовать выбор средств массовой информации с вашими операционными возможностями. Модернизация оборудования требует тщательного планирования и тщательного тестирования.
Выбирайте оборудование с учетом хрупкости деталей и требований к времени цикла.
Сопоставьте необходимые характеристики машины с измеримой экономией труда.
Спланируйте планировку вашего предприятия с учетом требований к очистке сточных вод и акустике.
Определите четкие протоколы определения размера носителя, чтобы избежать дорогостоящих проблем с размещением.
Теоретические спецификации имеют гораздо меньшее значение, чем эмпирические испытания. Физические испытания гарантируют успешное развертывание. Мы рекомендуем читателям запланировать техническую консультацию в ближайшее время. Отправьте образцы деталей на бесплатную пробную финишную обработку. Этот шаг окончательно определяет ваши точные требования к оборудованию и носителям до капитальных затрат.
Часто задаваемые вопросы
Вопрос: Сколько времени занимает типичный цикл массовой отделки?
О: Циклы варьируются от 15 минут в высокоэнергетических центробежных машинах до нескольких часов в стандартных вибрационных барабанах, в зависимости от исходного состояния детали и целевого Ra.
Вопрос: Могут ли машины массовой отделки обрабатывать хрупкие или легко царапающиеся детали?
О: Да, но для этого необходимо выбрать высокоэнергетические центробежные дисковые машины или фрезерные финишеры, которые используют меньшие по размеру и более мягкие материалы и предотвращают столкновение деталей.
Вопрос: Каков ожидаемый срок службы полиуретановой футеровки вибрационной чаши?
О: Обычно от 1 до 5 лет, в значительной степени зависит от абразивности используемого материала, частоты циклов и веса обрабатываемых деталей.
Вопрос: Нужна ли мне специальная система очистки сточных вод для массовой отделки?
Ответ: В большинстве промышленных юрисдикций — да. Сточные воды содержат мелкие частицы металлов и химические соединения, которые обычно нельзя сбрасывать непосредственно в городскую канализацию без хотя бы базовой фильтрации и балансировки pH.