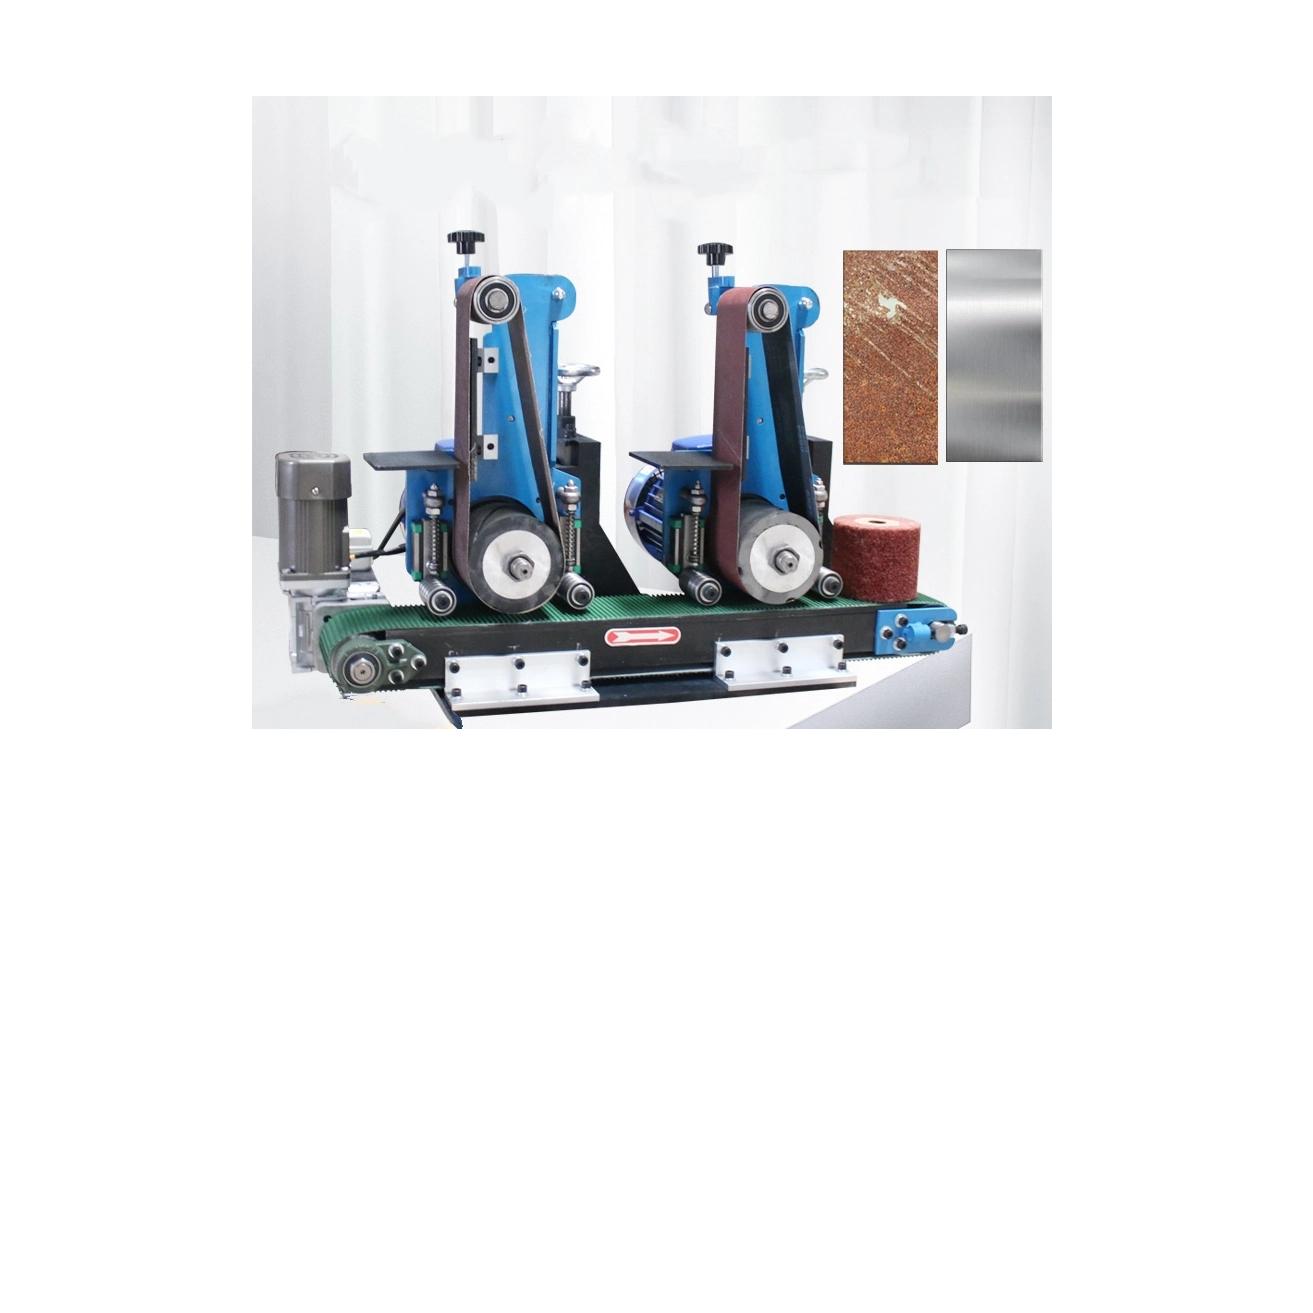
Kalimi nga përfundimi manual i sipërfaqes në sistemet e automatizuara është një hap thelbësor. Ndihmon në shkallëzimin efektiv të prodhimit modern. Proceset manuale shpesh dështojnë kur keni nevojë për pajtueshmëri strikte të tolerancës. Prodhuesit duhet të përshtaten me ekonominë e njësisë së kontrollit dhe të ruajnë marzhet konkurruese. Automatizimi zëvendëson proceset e ndryshueshme të lustrimit me dorë.
Mekanika thelbësore e kondicionimit të sipërfaqes mbetet e qëndrueshme gjatë dekadave. Megjithatë, mjediset moderne të prodhimit kërkojnë konfigurime shumë specifike të pajisjeve. Sektorë si prodhimi i aditivëve, prodhimi i komponentëve EV dhe implantet mjekësore kërkojnë saktësi ekstreme. Ata i shtyjnë kufijtë shumë përtej heqjes së gurëve tradicionale. Ju keni nevojë për makineri të synuara për këto detyra.
Ky udhëzues i kalon përkufizimet bazë për të eksploruar strategjitë praktike të zbatimit. Ne do t'u tregojmë ekipeve të inxhinierisë dhe prokurimit se si të vlerësojnë dhe përzgjedhin pajisjet. Do të mësoni se si të rreshtoni një makinë përfundimi masiv drejtpërdrejt në realitetet tuaja specifike të prodhimit të industrisë. Testimi empirik dhe vlerësimi i zgjuar sigurojnë sukses afatgjatë.
Merr kryesore
Specifikimi i aplikimit: Industritë me tolerancë të lartë (mjekësore, hapësirë ajrore) mbështeten në përfundimin masiv jo vetëm për estetikë, por për rezistencë kritike ndaj lodhjes dhe reduktim të fërkimit.
Harta e pajisjeve: Zgjedhja midis sistemeve vibruese, centrifugale ose vaske varet tërësisht nga gjeometria e pjesës, brishtësia dhe kohët e kërkuara të ciklit sesa nga kostoja bazë e kapitalit.
Realitetet e zbatimit: Buxhetet operacionale ndikohen shumë nga faktorë të neglizhuar si menaxhimi i ujërave të zeza (efluenti), izolimi akustik dhe normat e konsumit të mediave.
Protokolli i Vlerësimit: Rruga më e besueshme e prokurimit kërkon përpunimin e mostrës para blerjes për të vërtetuar përzgjedhjen e mediave dhe kohën e ciklit kundrejt pjesëve aktuale të prodhimit.
Rasti i biznesit: Pse prodhuesit po përmirësojnë përfundimin e sipërfaqes
Objektet moderne të prodhimit përballen me presion të jashtëzakonshëm për të optimizuar rrjedhat e punës. Metodat e vjetra të përfundimit nuk mund të përballojnë kërkesat me volum të lartë. Objektet duhet të përmirësohen për të mbetur konkurrues dhe fitimprurës.
Reduktimi i punës dhe skrapit
Kalimi nga heqja manuale në një sistem të automatizuar eliminon gabimin njerëzor. Stacionet manuale mbështeten shumë te operatorët njerëzorë. Operatorët lodhen natyrshëm gjatë ndërrimeve të gjata. Kjo lodhje krijon përfundime të pabarabarta të sipërfaqes nëpër tufa. Përfundimet e pabarabarta çojnë në norma më të larta të skrapit. Heqja e pjesëve me vlerë të lartë dëmton përfitimin e përgjithshëm.
Ju mund të stabilizoni kostot e punës duke automatizuar këtë hap kritik. Makinat e qëndrueshme zëvendësojnë përpjekjet e ndryshueshme njerëzore. A Procesi i përfundimit masiv garanton rezultate uniforme në çdo cikël. Ekipi juaj më pas mund të rishpërndajë fuqinë punëtore të aftë në detyra me vlerë më të lartë.
Pajtueshmëria dhe Përsëritshmëria
Përmbushja e standardeve të rrepta të vrazhdësisë së sipërfaqes ISO dhe ASTM është e vështirë me dorë. Sistemet e automatizuara ofrojnë rezultate shumë të parashikueshme. Ato japin vlerat e sakta të përsëritshme Ra (mesatarja e vrazhdësisë) të kërkuara nga inxhinieria moderne. Sektorët e hapësirës ajrore dhe mjekësore kërkojnë qëndrueshmëri të rreptë. Ju nuk mund ta merrni me mend pajtueshmërinë. Duhet ta garantoni.
Automatizimi preciz siguron që çdo grup plotëson kriteret specifike rregullatore. Përsëritshmëria e dokumentuar plotëson lehtësisht kërkesat e auditimit. Vlerat konsistente Ra parandalojnë dështimet katastrofike të pjesëve në terren.
Grykat e ngushta të xhiros
Proceset e përfundimit të trashëgimisë shpesh krijojnë pengesa të rënda të prodhimit. Linjat e prodhimit rriten shpejt. Lustrim me dorë thjesht nuk mund të mbajë ritmin. Pjesët grumbullohen duke pritur për trajtimin përfundimtar. Një sistem i automatizuar me furnizim të vazhdueshëm e zgjidh tërësisht këtë çështje frustruese.
I lëviz komponentët pa probleme nëpër vijën e përfundimit. Performanca rritet në mënyrë dramatike. Ju reduktoni kohën e mbajtjes së inventarit në vazhdimësi. I gjithë objekti funksionon në mënyrë shumë më efikase.
Praktika më e mirë: Kontrolloni gjithmonë normat tuaja aktuale të skrapit manual përpara se të blini pajisje. Përdorni këto të dhëna për të llogaritur kthimin tuaj të saktë të investimit.
Gabim i zakonshëm: Trajtimi i përfundimit të sipërfaqes si një mendim i mëvonshëm shkakton vonesa masive të montimit në rrjedhën e poshtme.
Aplikime me aksione të larta sipas industrisë dhe komponentit
Industri të ndryshme kërkojnë trajtime unike sipërfaqësore. Shkarkimi standard rrallëherë është i mjaftueshëm për aplikime të teknologjisë së lartë. Komponentët e specializuar kërkojnë përpunim të specializuar.
Hapësira ajrore dhe mbrojtja
Komponentët e hapësirës ajrore përballen me strese ekstreme operacionale. Superfinishimi izotropik trajton tehet e turbinës dhe lidhësit strukturorë. Ky aplikacion i specializuar heq mikrodefektet e rrezikshme nga sipërfaqet metalike.
Rezultati përmirëson në mënyrë drastike jetën e lodhjes së komponentëve. Gjithashtu redukton fërkimin ndërmjet pjesëve lëvizëse brenda motorëve reaktiv. Reduktimi i fërkimit përkthehet drejtpërdrejt në efikasitet më të mirë të karburantit. Tehët e superfinuar i rezistojnë frakturave katastrofike të stresit më mirë se pjesët standarde.
Prodhimi i pajisjeve mjekësore
Industria mjekësore kërkon sterilitet dhe saktësi absolute. Objektet përdorin sisteme të automatizuara për të lustruar implantet ortopedike me titan. Ata gjithashtu përfundojnë instrumentet delikate kirurgjikale.
Rezultati përfundimtar arrin përfundime sipërfaqësore sterile, bio-kompatibile. Më e rëndësishmja, procesi nuk ndryshon mikrogjeometritë kritike. Një implant i hipit duhet të ruajë tolerancat e tij të sakta dimensionale për të funksionuar. Sipërfaqet e lëmuara parandalojnë ngjitjen e dëmshme të baktereve brenda trupit të njeriut.
Prodhimi i Automobilave dhe EV
Automjetet elektrike funksionojnë shumë më qetë se motorët me djegie. Kjo nxjerr në pah zhurmat e padëshiruara mekanike. Prodhuesit përdorin sistemet e përfundimit për ndezjen dhe zbutjen e ingranazheve të transmisionit. Ata gjithashtu trajtojnë kushinetat dhe strehët e aluminit të derdhur.
Rezultati redukton ndjeshëm zhurmën, dridhjet dhe ashpërsinë e funksionimit (NVH). Ingranazhet e lëmuara funksionojnë në heshtje. Zbutja e automatizuar gjithashtu zgjat jetëgjatësinë e pjesëve lëvizëse me stres të lartë. Sistemi i lëvizjes EV kërkon këtë reduktim të specializuar të fërkimit për të maksimizuar rrezen e baterisë.
Prodhimi i aditivëve (printim 3D)
Printimi 3D krijon gjeometri shumë komplekse. Megjithatë, pjesët e printuara shpesh vuajnë nga teksturat e jashtme të përafërta. Objektet aplikojnë teknika të lëmimit të sipërfaqes dhe heqjes së shenjave mbështetëse. Ata i përdorin ato për pjesë komplekse DMLS (Direct Metal Laser Sintering).
Rezultati kalon me sukses hendekun midis teksturave të printuara të papërpunuara dhe kërkesave funksionale të përdorimit përfundimtar. Pjesët e shtypura të papërpunuara janë rrallë të gatshme për montim të drejtpërdrejtë mekanik. Kondicionimi i sipërfaqes i bën ato të qëndrueshme strukturore.
Grafiku përmbledhës i aplikimit në industri
Industria
Komponentët tipikë
Objektivi kryesor i përfundimit
Hapësira ajrore
Tehe turbinash, mbërthyes
Zgjatja e jetës së lodhjes, reduktimi i fërkimit
Mjekësore
Lidhje titani, bisturi
Bio-përputhshmëri, mbajtje strikte dimensionale
EV Automotive
Ingranazhe, kuti alumini
Reduktimi i NVH, rrezatimi i skajit
Aditive Prodhimi
Pjesë të printuara DMLS
Zbutja e teksturës, heqja e mbështetjes
Përafrimi i kategorive të makinave me rezultatet e prodhimit
Zgjedhja e kategorisë së duhur të pajisjeve është thelbësore. Ju duhet të përputhni aftësitë e makinës me gjeometritë e sakta të pjesëve tuaja. Përzgjedhja e kategorisë së gabuar dëmton pjesët e brishta ose ngadalëson prodhimin.
Tasa dhe vaska përfunduese vibruese
Këto sisteme përfaqësojnë standardin e industrisë. Ata përdorin një motor të brendshëm rrotullues për të gjeneruar dridhje agresive. Dridhja rrotullon mediat dhe pjesët së bashku në një lëvizje të lëngshme.
Ato janë më të mirat për heqjen dhe lyerjen për qëllime të përgjithshme. Ata shkëlqejnë në përpunimin në grupe të mëdha të pjesëve shumë të qëndrueshme. A Makina e përfundimit masiv duke përdorur një tas vibrues trajton pa sforcim derdhjet e rënda.
Megjithatë, ata kanë kufizime të dallueshme. Do të përjetoni kohë shumë më të ngadalta të ciklit në krahasim me metodat e tjera. Ato nuk janë ideale për pjesë jashtëzakonisht të brishta. Ata gjithashtu luftojnë kur trajtojnë pjesë të sheshta të prirura për të folezuar së bashku.
Makina centrifugale me fuçi dhe disqe
Sistemet centrifugale gjenerojnë forca masive të brendshme G. Ata rrotullojnë fuçi ose disqe me shpejtësi tepër të larta. Kjo krijon një mjedis me energji të lartë brenda dhomës së përpunimit.
Ato janë më të mirat për kondicionimin e sipërfaqeve me energji të lartë. Përdorni ato për gjeometri të vogla, delikate ose shumë komplekse. Ato ofrojnë kohë të shpejta të ciklit. Makinat centrifugale përpunojnë pjesë deri në dhjetë herë më shpejt se kupat me dridhje.
Ata gjithashtu kanë kufizime për t'u marrë parasysh. Ata kërkojnë një shpenzim kapital fillestar shumë më të lartë. Për më tepër, ato zakonisht ofrojnë kapacitete më të vogla grupi për cikël. Duhet të balanconi shpejtësinë ndaj kërkesave të volumit.
Zvarritni sistemet e përfundimit
Sistemet e tërheqjes përdorin një mekanizëm karuseli. Operatorët montojnë pjesë individuale në pajisje të specializuara. Makina i tërheq këto pajisje përmes një shtrati të palëvizshëm me media gërryese.
Ato janë më të mirat për komponentë komplekse me vlerë të lartë. Mjetet prerëse dhe nyjet mjekësore të gjurit kërkojnë këtë metodë. Këto pjesë thjesht nuk mund të tolerojnë kontaktin pjesë-për-pjesë gjatë ciklit. Mbarimi i zvarritjes garanton zero dëmtim nga përplasja. Çdo pjesë e vetme merr ekspozim identik në media.
Së pari vlerësoni brishtësinë e pjesës.
Përcaktoni kohën tuaj të kërkuar të ciklit.
Llogaritni vëllimet e nevojshme të grupeve.
Zgjidhni kategorinë e makinës që përputhet me këto tre variabla.
Korniza e Vlerësimit: Lista e shkurtër e makinës së përfundimit të masës së duhur
Ekipet e prokurimit kanë nevojë për një kuadër të strukturuar vlerësimi. Mos blini pajisje bazuar vetëm në specifikimet e broshurës. Ju duhet të hartoni veçori specifike për qëllimet tuaja operacionale.
Hartëzimi i veçorive-për-Rezultateve
Vlerësoni se si karakteristikat specifike të makinës përkthehen në kursime të drejtpërdrejta operacionale. Disqet me frekuencë të ndryshueshme (VFD) lejojnë kontroll të saktë të amplitudës. Ky kontroll mbron skajet delikate. Mbulesat akustike mbrojnë dëgjimin e operatorit dhe përmirësojnë sigurinë në vendin e punës. Kuvertat e automatizuara të ndarjes reduktojnë punën manuale të renditjes. Çdo veçori duhet të justifikojë koston e tij përmes fitimeve të matshme të efikasitetit.
Përputhshmëria e mediave dhe komponimeve
Makina është në thelb vetëm sistemi i dorëzimit. Media në fakt bën prerjen. Vlerësimi duhet të përfshijë kërkesa specifike për media qeramike, plastike ose organike. Vlerësoni koston e vazhdueshme dhe disponueshmërinë lokale të këtyre materialeve harxhuese. Media qeramike prehet shpejt, por konsumohet shpejt. Media plastike lë përfundime më të lëmuara në metale më të buta. Zgjidhni mediat e përshtatshme posaçërisht për materialin tuaj bazë.
Shkallueshmëria dhe Gatishmëria e Automatizimit
Mendoni për rritjen e objekteve në të ardhmen. A mund të integrohet makina lehtësisht me krahët e ngarkimit robotik? A do të lidhet me sistemet e transportit të vazhdueshëm sipas shkallës suaj të prodhimit? Njësitë e pavarura fillimisht funksionojnë mirë. Megjithatë, qelizat e automatizuara maksimizojnë prodhimin afatgjatë. Sigurohuni që shitësi juaj i zgjedhur të mbështesë integrimin PLC (Kontrolluesi Logjik i Programueshëm).
Logjika e listës së shkurtër
Vendosni një kërkesë të rreptë për shitësit që të kryejnë prova të pjesshme. Mos finalizoni asnjë specifikim të makinës pa prova të dokumentuara. Keni nevojë për dëshmi empirike të kohërave të ciklit. Ju duhet të shihni vërtetimin e përfundimit të sipërfaqes në komponentët tuaj aktualë. Dërgimi i pjesëve të mostrës është e vetmja mënyrë për të eliminuar rrezikun e prokurimit. Aftësia teorike nuk do të thotë asgjë pa prova fizike.
Praktika më e mirë: Kërkojuni shitësve të ofrojnë video të përpunimit të pjesëve tuaja të sakta.
Gabimi i zakonshëm: Blerja e mediave agresive për të shpejtuar ciklet shpesh shkakton ndryshime të padëshiruara dimensionale.
Realitetet e zbatimit, kostot e fshehura dhe zbutja e rrezikut
Instalimet e suksesshme kërkojnë planifikim të kujdesshëm të objektit. Neglizhimi i kërkesave mjedisore shkakton dhimbje koke të menjëhershme operacionale. Ju duhet të përgatiteni për realitetet e përpunimit të lagësht.
Menaxhimi i Ujërave të Zeza dhe Efluenteve
Përpunimi i lagësht gjeneron mbetje të lëngshme të konsiderueshme. Ky efluent përmban llum, grimca metalike dhe rrjedhje të përbërjeve kimike. Ju nuk mund ta hidhni këtë thjesht në kanalizime standarde.
Theksoni domosdoshmërinë absolute të integrimit të sistemeve të trajtimit të ujit me qark të mbyllur. Komunat zbatojnë ligje strikte të pajtueshmërisë mjedisore. Sistemet e centrifugës ose njësitë e flokulimit kimik ndajnë trupat e ngurtë nga uji. Menaxhimi i duhur i ujërave të zeza parandalon gjoba masive rregullatore.
Rreziqet e strehimit në media
Media me madhësi të vogël ngec lehtësisht brenda vrimave të verbër. Gjithashtu bllokohet brenda gjeometrive të brendshme komplekse. Media e vendosur ndalon linjat e montimit menjëherë. Vjelja me dorë e gurëve të mbërthyer shkatërron efikasitetin e punës.
Zbutja kërkon vendosjen e protokolleve strikte të madhësisë së medias. Ju duhet të zgjidhni forma shumë të mëdha për të hyrë në vrima. Përndryshe, zgjidhni media mjaft të vogla për të kaluar drejtpërdrejt. Merrni parasysh integrimin e stacioneve të automatizuara të nxjerrjes së ajrit për të pastruar automatikisht kanalet e ndërlikuara.
Gjurmë akustike dhe mjedisore
Makineritë industriale gjenerojnë nivele të konsiderueshme decibel. Motorët rrotullues dhe gurët bluarëse krijojnë mjedise të ashpra të fabrikës. Makinat e pambrojtura shkelin lehtësisht kufijtë e zhurmës në punë.
Vlerësoni gjurmën fizike të kërkuar për mbyllje të dedikuara për njomjen e zërit. Mbulesat poliuretani reduktojnë ndjeshëm zhurmën. Duhet të ndani hapësirë të mjaftueshme dyshemeje për të akomoduar këto mbulesa të nevojshme akustike. Siguria e operatorit varet nga zbutja e duhur e zhurmës.
Koha e ndërprerjes së mirëmbajtjes
Tasat e përpunimit mbështeten në veshje të trasha poliuretani ose gome. Këto veshje mbrojnë vaskën metalike nga gërryerja e vazhdueshme. Sidoqoftë, ato natyrshëm konsumohen me kalimin e kohës.
Faktori në konsumimin e pashmangshëm të këtyre veshjeve. Vlerësoni lehtësinë e zëvendësimit të veshjeve në nivel lokal. Mbështetja e tepërt e shitësit për rilidhjen shkakton një kohë të gjatë joproduktive të prodhimit. Pyetni prodhuesit për vlerësimin mesatar të durometrit të poliuretanit të tyre të derdhur. Veshjet më të trasha dhe më të forta zgjasin dukshëm më gjatë.
konkluzioni
Integrimi i suksesshëm i përfundimit në masë balancon llojin e makinës drejtpërdrejt me gjeometrinë e saktë të pjesës. Ju duhet të harmonizoni përzgjedhjen e medias me gjurmën tuaj operacionale. Përmirësimet e pajisjeve kërkojnë planifikim të zellshëm dhe testime rigoroze.
Zgjidhni pajisje bazuar në brishtësinë e pjesës dhe kërkesat për kohën e ciklit.
Harto veçoritë e kërkuara të makinës drejtpërdrejt për kursime të matshme të punës.
Planifikoni strukturën e objektit tuaj rreth kërkesave të menaxhimit të ujërave të zeza dhe akustike.
Përcaktoni protokolle të qarta të madhësisë së mediave për të shmangur çështjet e shtrenjta të strehimit.
Specifikimet teorike kanë shumë më pak rëndësi sesa testimi empirik. Provat fizike garantojnë vendosje të suksesshme. Ne inkurajojmë lexuesit të planifikojnë një konsultë teknike së shpejti. Paraqisni pjesët tuaja të mostrës për një provë përfundimtare falas. Ky hap përcakton përfundimisht kërkesat tuaja të sakta për pajisjet dhe mediat përpara shpenzimeve kapitale.
FAQ
Pyetje: Sa kohë zgjat një cikël tipik i përfundimit masiv?
Përgjigje: Ciklet variojnë nga 15 minuta në makineritë centrifugale me energji të lartë deri në disa orë në tasat standarde vibruese, në varësi të gjendjes fillestare të pjesës dhe objektivit Ra.
Pyetje: A mund të trajtojnë makineritë e përfundimit masiv të pjesëve të brishta ose lehtësisht të gërvishtura?
Përgjigje: Po, por kërkon zgjedhjen e makinerive të disqeve centrifugale me energji të lartë ose të përpunuesve zvarritës që përdorin media më të vogla, më të buta dhe parandalojnë përplasjen pjesë-pjesë.
Pyetje: Cila është jetëgjatësia e pritshme e veshjes poliuretani në një tas vibrues?
Përgjigje: Zakonisht 1 deri në 5 vjet, shumë e varur nga gërryerja e medias së përdorur, frekuenca e ciklit dhe pesha e pjesëve që përpunohen.
Pyetje: A kam nevojë për një sistem të dedikuar për trajtimin e ujërave të zeza për përfundimin masiv?
Përgjigje: Në shumicën e juridiksioneve industriale, po. Efluenti përmban grimca metalike dhe komponime kimike që zakonisht nuk mund të shkarkohen drejtpërdrejt në kanalizimet komunale pa të paktën filtrim bazë dhe balancim të pH.