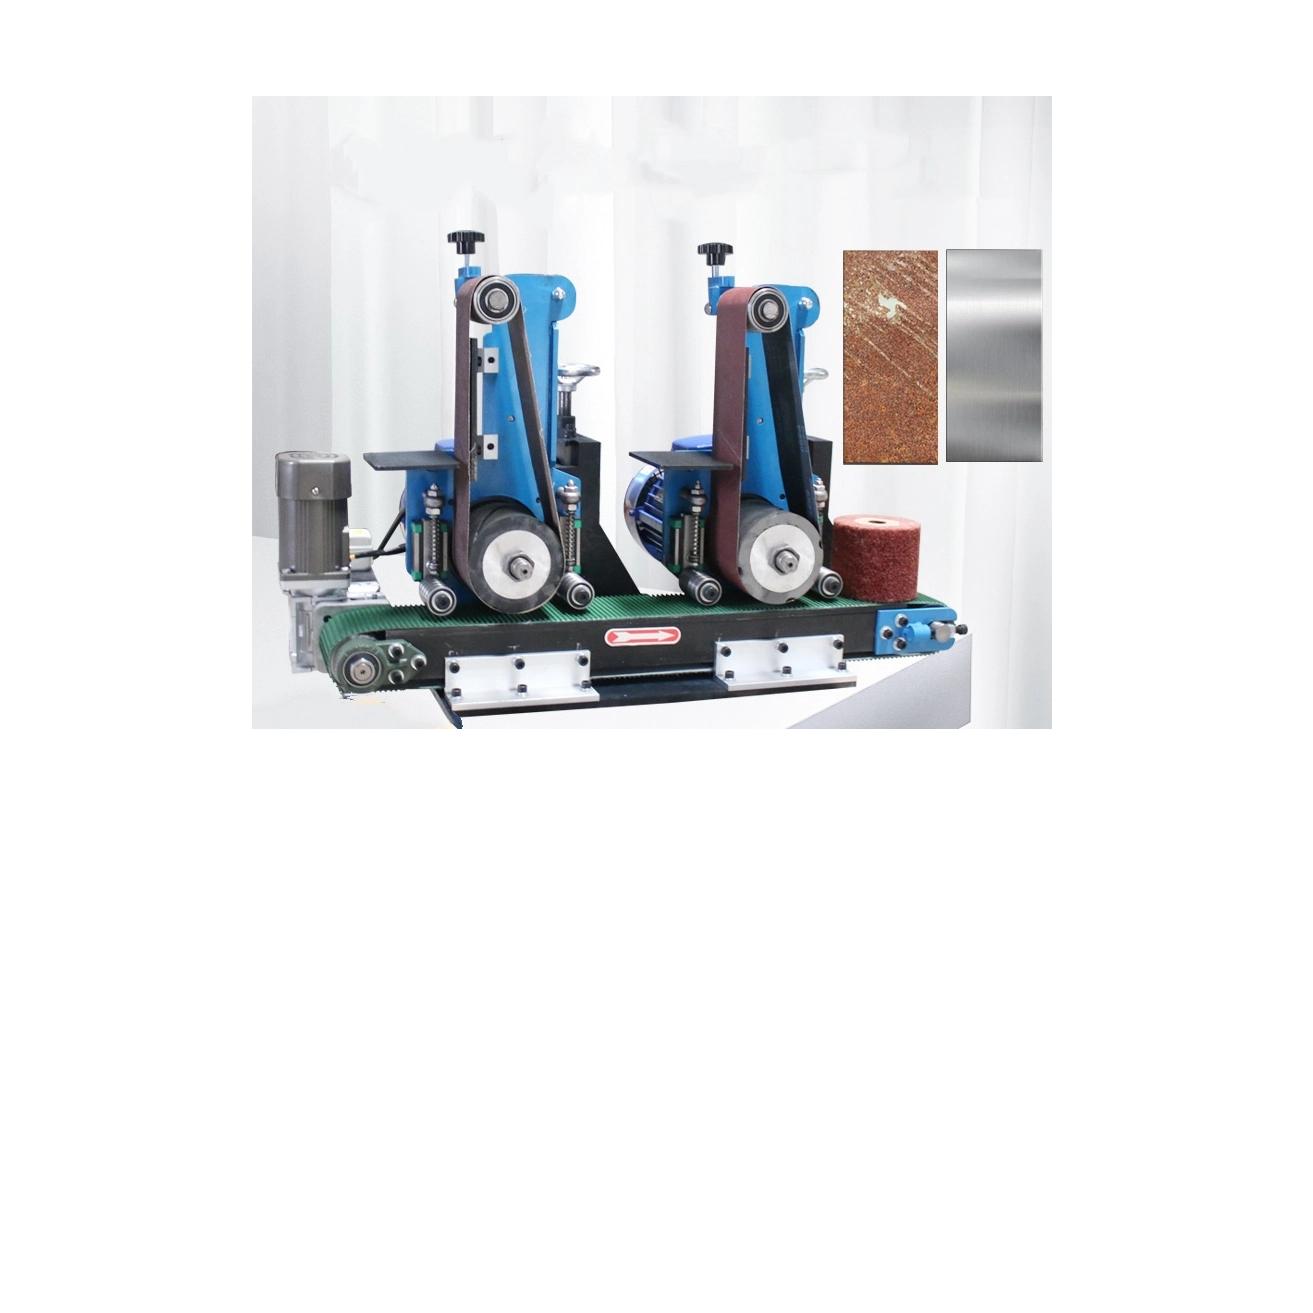
Przejście z ręcznego wykańczania powierzchni na systemy zautomatyzowane jest niezbędnym krokiem. Pomaga efektywnie skalować nowoczesną produkcję. Procesy ręczne często zawodzą, gdy wymagane jest zachowanie ścisłej tolerancji. Producenci muszą dostosować się do ekonomiki jednostek sterujących i utrzymać konkurencyjne marże. Automatyzacja zastępuje zmienne procesy ręcznego polerowania.
Podstawowa mechanika kondycjonowania powierzchni pozostaje stabilna przez dziesięciolecia. Jednak nowoczesne środowiska produkcyjne wymagają bardzo specyficznych konfiguracji sprzętu. Sektory takie jak produkcja przyrostowa, produkcja komponentów pojazdów elektrycznych i implanty medyczne wymagają ekstremalnej precyzji. Przesuwają granice daleko poza tradycyjne gratowanie. Do tych zadań potrzebne są wyspecjalizowane maszyny.
W tym przewodniku omówiono podstawowe definicje, aby zbadać praktyczne strategie wdrażania. Pokażemy zespołom inżynieryjnym i zaopatrzeniowym, jak oceniać i sporządzać listę wybranych urządzeń. Dowiesz się, jak wyrównać a maszynę do wykańczania masowego bezpośrednio do specyficznych dla danej branży realiów produkcyjnych. Testy empiryczne i inteligentna ocena zapewniają długoterminowy sukces.
Kluczowe dania na wynos
Specyfika zastosowania: Branże o wysokiej tolerancji (medyczna, lotnicza) polegają na masowym wykańczaniu nie tylko ze względu na estetykę, ale także ze względu na krytyczną odporność na zmęczenie i redukcję tarcia.
Mapowanie sprzętu: Wybór pomiędzy systemami wibracyjnymi, odśrodkowymi lub wannami zależy wyłącznie od geometrii części, kruchości i wymaganych czasów cykli, a nie od bazowego kosztu kapitału.
Realia wdrożenia: Na budżety operacyjne duży wpływ mają pomijane czynniki, takie jak gospodarka ściekowa (ścieki), izolacja akustyczna i wskaźniki zużycia mediów.
Protokół oceny: Najbardziej niezawodna ścieżka zaopatrzenia wymaga przetwarzania próbek przed zakupem w celu sprawdzenia wyboru mediów i czasów cykli w porównaniu z rzeczywistymi częściami produkcyjnymi.
Uzasadnienie biznesowe: dlaczego producenci unowocześniają wykończenie powierzchni
Nowoczesne zakłady produkcyjne stoją przed ogromną presją optymalizacji przepływów pracy. Starsze metody wykańczania nie są w stanie sprostać wysokim wymaganiom. Obiekty muszą zostać zmodernizowane, aby zachować konkurencyjność i rentowność.
Redukcja pracy i złomu
Przejście z ręcznego gratowania na system zautomatyzowany eliminuje błędy ludzkie. Stacje ręczne w dużym stopniu opierają się na operatorach. Operatorzy naturalnie męczą się podczas długich zmian. To zmęczenie powoduje nierówne wykończenie powierzchni w poszczególnych partiach. Nierówne wykończenia prowadzą do wyższych wskaźników złomowania. Złomowanie części o wysokiej wartości szkodzi ogólnej rentowności.
Możesz ustabilizować koszty pracy, automatyzując ten krytyczny krok. Spójne maszyny zastępują zmienny wysiłek człowieka. A proces masowego wykańczania gwarantuje jednolite rezultaty w każdym cyklu. Twój zespół może następnie przesunąć wykwalifikowaną siłę roboczą do zadań o większej wartości.
Zgodność i powtarzalność
Spełnienie rygorystycznych norm ISO i ASTM w zakresie chropowatości powierzchni jest trudne ręcznie. Zautomatyzowane systemy zapewniają wysoce przewidywalne wyniki. Zapewniają dokładnie powtarzalne wartości Ra (średnia chropowatość) wymagane przez nowoczesną inżynierię. Sektor lotniczy i medyczny wymagają ścisłej spójności. Nie możesz zgadywać zgodności. Musisz to zagwarantować.
Precyzyjna automatyzacja gwarantuje, że każda partia spełnia określone kryteria regulacyjne. Udokumentowana powtarzalność z łatwością spełnia wymagania audytu. Stałe wartości Ra zapobiegają katastrofalnym awariom części w terenie.
Wąskie gardła przepustowości
Starsze procesy wykańczania często powodują poważne wąskie gardła w produkcji. Linie produkcyjne szybko się powiększają. Ręczne polerowanie po prostu nie nadąża. Części piętrzą się w oczekiwaniu na ostateczną obróbkę. Zautomatyzowany system ciągłego podawania całkowicie rozwiązuje ten frustrujący problem.
Płynnie przesuwa komponenty przez linię wykańczania. Przepustowość wzrasta dramatycznie. Skracasz czas przechowywania zapasów produkcji w toku. Cały obiekt działa znacznie wydajniej.
Najlepsza praktyka: Przed zakupem sprzętu zawsze sprawdzaj aktualny wskaźnik złomowania ręcznego. Skorzystaj z tych danych, aby obliczyć dokładny zwrot z inwestycji.
Często popełniany błąd: Traktowanie wykończenia powierzchni po namyśle powoduje ogromne opóźnienia w montażu.
Aplikacje wymagające wysokich stawek według branży i komponentów
Różne gałęzie przemysłu wymagają wyjątkowej obróbki powierzchni. Standardowe gratowanie rzadko wystarcza w zastosowaniach zaawansowanych technologii. Wyspecjalizowane komponenty wymagają specjalistycznego przetwarzania.
Lotnictwo i obrona
Komponenty lotnicze są poddawane ekstremalnym obciążeniom operacyjnym. Dogładzanie izotropowe służy do obróbki łopatek turbin i elementów złącznych konstrukcyjnych. Ta specjalistyczna aplikacja usuwa niebezpieczne mikrodefekty z powierzchni metalowych.
Wynik drastycznie poprawia trwałość zmęczeniową komponentów. Zmniejsza także tarcie pomiędzy ruchomymi częściami silników odrzutowych. Redukcja tarcia przekłada się bezpośrednio na większą oszczędność paliwa. Dogładzone ostrza są bardziej odporne na katastrofalne pęknięcia naprężeniowe niż części standardowe.
Produkcja wyrobów medycznych
Przemysł medyczny wymaga absolutnej sterylności i precyzji. W placówkach stosowane są zautomatyzowane systemy do polerowania tytanowych implantów ortopedycznych. Wykańczają również delikatne narzędzia chirurgiczne.
Ostatecznym rezultatem jest sterylne, biokompatybilne wykończenie powierzchni. Co najważniejsze, proces ten nie zmienia krytycznych mikrogeometrii. Aby implant stawu biodrowego mógł funkcjonować, musi zachować dokładne tolerancje wymiarowe. Gładkie powierzchnie zapobiegają przyleganiu szkodliwych bakterii do wnętrza organizmu człowieka.
Produkcja samochodów i pojazdów elektrycznych
Pojazdy elektryczne działają znacznie ciszej niż silniki spalinowe. Uwydatnia to niepożądane dźwięki mechaniczne. Producenci stosują systemy wykańczające do usuwania wgnieceń i wygładzania przekładni zębatych. Obrabiają także łożyska i obudowy z odlewanego ciśnieniowo aluminium.
Rezultatem jest znaczna redukcja hałasu, wibracji i uciążliwości pracy (NVH). Płynne biegi pracują cicho. Automatyczne wygładzanie wydłuża również żywotność ruchomych części poddawanych dużym naprężeniom. Układy napędowe pojazdów elektrycznych wymagają specjalistycznej redukcji tarcia, aby zmaksymalizować zasięg akumulatora.
Produkcja przyrostowa (druk 3D)
Druk 3D tworzy bardzo złożone geometrie. Jednakże drukowane części często mają szorstkie tekstury zewnętrzne. W zakładach stosuje się techniki wygładzania powierzchni i usuwania śladów podpór. Używają ich do skomplikowanych części DMLS (bezpośrednie spiekanie laserowe metali).
Wynik z powodzeniem wypełnia lukę pomiędzy surowymi drukowanymi teksturami a wymaganiami funkcjonalnymi użytkownika końcowego. Części drukowane na surowo rzadko są gotowe do bezpośredniego montażu mechanicznego. Kondycjonowanie powierzchni sprawia, że są one strukturalnie opłacalne.
Wybór właściwej kategorii sprzętu jest kluczowy. Musisz dopasować możliwości maszyny do dokładnej geometrii części. Wybranie niewłaściwej kategorii powoduje uszkodzenie delikatnych części lub spowolnienie produkcji.
Wibracyjne miski i wanny do wykańczania
Systemy te reprezentują standard branżowy. Wykorzystują wirujący silnik wewnętrzny do generowania agresywnych wibracji. Wibracje zwijają media i części płynnym ruchem.
Najlepiej nadają się do ogólnego gratowania i polerowania. Doskonale sprawdzają się w przetwarzaniu dużych partii bardzo wytrzymałych części. A maszyna do wykańczania masy wykorzystująca misę wibracyjną bez trudu radzi sobie z ciężkimi odlewami.
Mają one jednak wyraźne ograniczenia. Będziesz doświadczać znacznie wolniejszych czasów cykli w porównaniu z innymi metodami. Nie są idealne do wyjątkowo delikatnych części. Mają także trudności z obsługą płaskich części podatnych na zagnieżdżanie się razem.
Maszyny odśrodkowe bębnowe i tarczowe
Systemy odśrodkowe generują ogromne wewnętrzne siły G. Obracają beczki lub dyski z niewiarygodnie dużą prędkością. Tworzy to środowisko o wysokiej energii wewnątrz komory przetwarzania.
Najlepiej nadają się do wysokoenergetycznego kondycjonowania powierzchni. Używaj ich do małych, delikatnych lub bardzo złożonych geometrii. Zapewniają krótkie czasy cykli. Maszyny odśrodkowe przetwarzają części do dziesięciu razy szybciej niż misy wibracyjne.
Mają także ograniczenia, które należy wziąć pod uwagę. Wymagają znacznie wyższych początkowych nakładów inwestycyjnych. Ponadto zazwyczaj oferują mniejsze wydajności wsadowe na cykl. Musisz zrównoważyć prędkość z wymaganiami dotyczącymi głośności.
Przeciągnij systemy wykończeniowe
Systemy przeciągania wykorzystują mechanizm karuzelowy. Operatorzy montują poszczególne części na specjalistycznych uchwytach. Maszyna przeciąga te uchwyty przez stacjonarne złoże mediów ściernych.
Najlepiej sprawdzają się w przypadku złożonych komponentów o dużej wartości. Narzędzia skrawające i medyczne stawy kolanowe wymagają tej metody. Części te po prostu nie tolerują kontaktu część z częścią podczas cyklu. Wykończenie typu „drag” gwarantuje zerowe uszkodzenia spowodowane uderzeniem. Każda pojedyncza część jest tak samo eksponowana w mediach.
Najpierw oceń kruchość części.
Określ wymagany czas cyklu.
Oblicz niezbędne objętości partii.
Wybierz kategorię maszyny pasującą do tych trzech zmiennych.
Ramy oceny: krótka lista odpowiedniej maszyny do wykańczania masowego
Zespoły zakupowe potrzebują uporządkowanych ram oceny. Nie kupuj sprzętu w oparciu wyłącznie o specyfikacje zawarte w broszurze. Musisz zmapować określone funkcje do swoich celów operacyjnych.
Mapowanie cech i wyników
Oceń, jak określone cechy maszyny przekładają się na bezpośrednie oszczędności operacyjne. Przemienniki częstotliwości (VFD) umożliwiają precyzyjną kontrolę amplitudy. Ta kontrola chroni delikatne krawędzie. Osłony akustyczne chronią słuch operatora i poprawiają bezpieczeństwo w miejscu pracy. Zautomatyzowane platformy separacyjne zmniejszają ilość pracy ręcznej podczas sortowania. Każda funkcja musi uzasadniać swój koszt wymiernym wzrostem wydajności.
Kompatybilność z mediami i złożonymi produktami
Maszyna to w zasadzie tylko system dostarczania. Media faktycznie wycinają. Ocena musi uwzględniać konkretne wymagania dotyczące materiałów ceramicznych, plastikowych lub organicznych. Oceń bieżący koszt i lokalną dostępność tych materiałów eksploatacyjnych. Nośniki ceramiczne tną szybko, ale szybko się zużywają. Plastikowe media pozostawiają gładsze wykończenia na bardziej miękkich metalach. Wybierz nośnik specjalnie dostosowany do materiału bazowego.
Skalowalność i gotowość do automatyzacji
Pomyśl o przyszłym rozwoju obiektu. Czy maszynę można łatwo zintegrować z zrobotyzowanymi ramionami ładującymi? Czy będzie łączyć się z systemami przenośników ciągłych w miarę zwiększania się skali produkcji? Jednostki autonomiczne początkowo działają dobrze. Jednak zautomatyzowane komórki maksymalizują długoterminową wydajność. Upewnij się, że wybrany dostawca obsługuje integrację PLC (programowalny sterownik logiczny).
Logika krótkiej listy
Nałóż na dostawców rygorystyczny wymóg przeprowadzania prób częściowych. Nie finalizuj żadnej specyfikacji maszyny bez udokumentowanego dowodu. Potrzebujesz empirycznych dowodów dotyczących czasów cykli. Musisz zobaczyć weryfikację wykończenia powierzchni rzeczywistych komponentów. Wysyłanie części próbnych to jedyny sposób na wyeliminowanie ryzyka zakupowego. Teoretyczna zdolność nie ma żadnego znaczenia bez fizycznego dowodu.
Najlepsza praktyka: Poproś dostawców o udostępnienie filmów z przetwarzania konkretnych części.
Często popełniany błąd: Kupowanie agresywnych mediów w celu przyspieszenia cykli często powoduje niepożądane zmiany wymiarowe.
Realia wdrażania, ukryte koszty i ograniczanie ryzyka
Pomyślne instalacje wymagają starannego planowania obiektu. Przeoczenie wymagań środowiskowych powoduje natychmiastowe problemy operacyjne. Należy przygotować się na realia obróbki na mokro.
Gospodarka ściekowa i ściekowa
Przetwarzanie na mokro generuje znaczne ilości odpadów płynnych. Ścieki te zawierają osad, drobne cząstki metali i odcieki związków chemicznych. Nie można tego po prostu wrzucić do standardowych ścieków.
Podkreśl absolutną konieczność integracji systemów uzdatniania wody w obiegu zamkniętym. Władze lokalne egzekwują rygorystyczne przepisy dotyczące ochrony środowiska. Systemy wirówek lub jednostki flokulacji chemicznej oddzielają ciała stałe od wody. Właściwa gospodarka ściekowa pozwala uniknąć ogromnych kar finansowych.
Ryzyko związane z zakwaterowaniem mediów
Niewymiarowe media łatwo utkną w ślepych otworach. Zacina się również wewnątrz skomplikowanych geometrii wewnętrznych. Złożone media natychmiast wstrzymują linie montażowe. Ręczne zbieranie zakleszczonych kamieni niszczy wydajność pracy.
Ograniczenie wymaga ustanowienia ścisłych protokołów dotyczących rozmiaru nośników. Musisz wybrać kształty zbyt duże, aby wprowadzić dziury. Alternatywnie wybierz nośnik wystarczająco mały, aby przejść bezpośrednio przez niego. Rozważ integrację zautomatyzowanych stacji przedmuchu powietrza, aby automatycznie oczyszczać skomplikowane kanały.
Ślad akustyczny i środowiskowy
Maszyny przemysłowe generują znaczny poziom decybeli. Wirujące silniki i kamienie szlifierskie tworzą trudne warunki fabryczne. Niezabezpieczone maszyny łatwo naruszają dopuszczalne normy hałasu w miejscu pracy.
Oceń wielkość fizyczną wymaganą dla dedykowanych obudów tłumiących dźwięk. Osłony poliuretanowe znacznie redukują hałas. Należy przeznaczyć wystarczającą ilość miejsca na podłodze, aby pomieścić niezbędne osłony akustyczne. Bezpieczeństwo operatora zależy od odpowiedniego ograniczenia hałasu.
Przestój konserwacyjny
Miski obróbcze opierają się na grubych wyściółkach z poliuretanu lub gumy. Okładziny te chronią metalową wannę przed ciągłym ścieraniem. Jednak z biegiem czasu naturalnie się zużywają.
Uwzględnij nieuniknione zużycie tych okładzin. Ocenić łatwość wymiany wkładek na miejscu. Nadmierne poleganie na dostawcach w zakresie reliningu powoduje wydłużone przestoje w produkcji. Zapytaj producentów o średnią twardość ich odlewanego poliuretanu. Grubsze i twardsze wyściółki wytrzymują znacznie dłużej.
Wniosek
Udana integracja wykańczania masowego równoważy typ maszyny bezpośrednio z dokładną geometrią części. Musisz zharmonizować wybór mediów z zasięgiem operacyjnym. Modernizacja sprzętu wymaga starannego planowania i rygorystycznych testów.
Wybierz sprzęt w oparciu o kruchość części i wymagania dotyczące czasu cyklu.
Mapuj wymagane funkcje maszyny bezpośrednio na mierzalne oszczędności pracy.
Zaplanuj układ obiektu pod kątem wymagań dotyczących zarządzania ściekami i akustyką.
Zdefiniuj jasne protokoły wymiarowania nośników, aby uniknąć kosztownych problemów z zakwaterowaniem.
Specyfikacje teoretyczne mają znacznie mniejsze znaczenie niż testy empiryczne. Próby fizyczne gwarantują pomyślne wdrożenie. Zachęcamy czytelników do szybkiego umówienia się na konsultację techniczną. Prześlij swoje przykładowe części, aby skorzystać z bezpłatnej wersji próbnej wykończenia. Ten krok ostatecznie określa dokładne wymagania dotyczące sprzętu i mediów przed wydatkami kapitałowymi.
Często zadawane pytania
P: Jak długo trwa typowy cykl wykańczania masowego?
Odp.: Cykle trwają od 15 minut w wysokoenergetycznych maszynach odśrodkowych do kilku godzin w standardowych misach wibracyjnych, w zależności od początkowego stanu części i docelowego Ra.
P: Czy maszyny do masowej obróbki wykańczającej radzą sobie z delikatnymi lub łatwo zarysowanymi częściami?
Odpowiedź: Tak, ale wymaga to wybrania wysokoenergetycznych maszyn odśrodkowych lub wykańczarek przeciąganych, które wykorzystują mniejsze, bardziej miękkie media i zapobiegają uderzaniu części w część.
P: Jaka jest oczekiwana żywotność wykładziny poliuretanowej w misie wibracyjnej?
Odp.: Zwykle od 1 do 5 lat, w dużym stopniu zależnych od ścieralności użytego medium, częstotliwości cykli i wagi przetwarzanych części.
P: Czy do masowego wykańczania potrzebuję dedykowanego systemu oczyszczania ścieków?
Odpowiedź: W większości jurysdykcji przemysłowych tak. Ścieki zawierają drobne cząstki metali i związki chemiczne, których zwykle nie można odprowadzać bezpośrednio do ścieków komunalnych bez przynajmniej podstawowej filtracji i wyrównania pH.