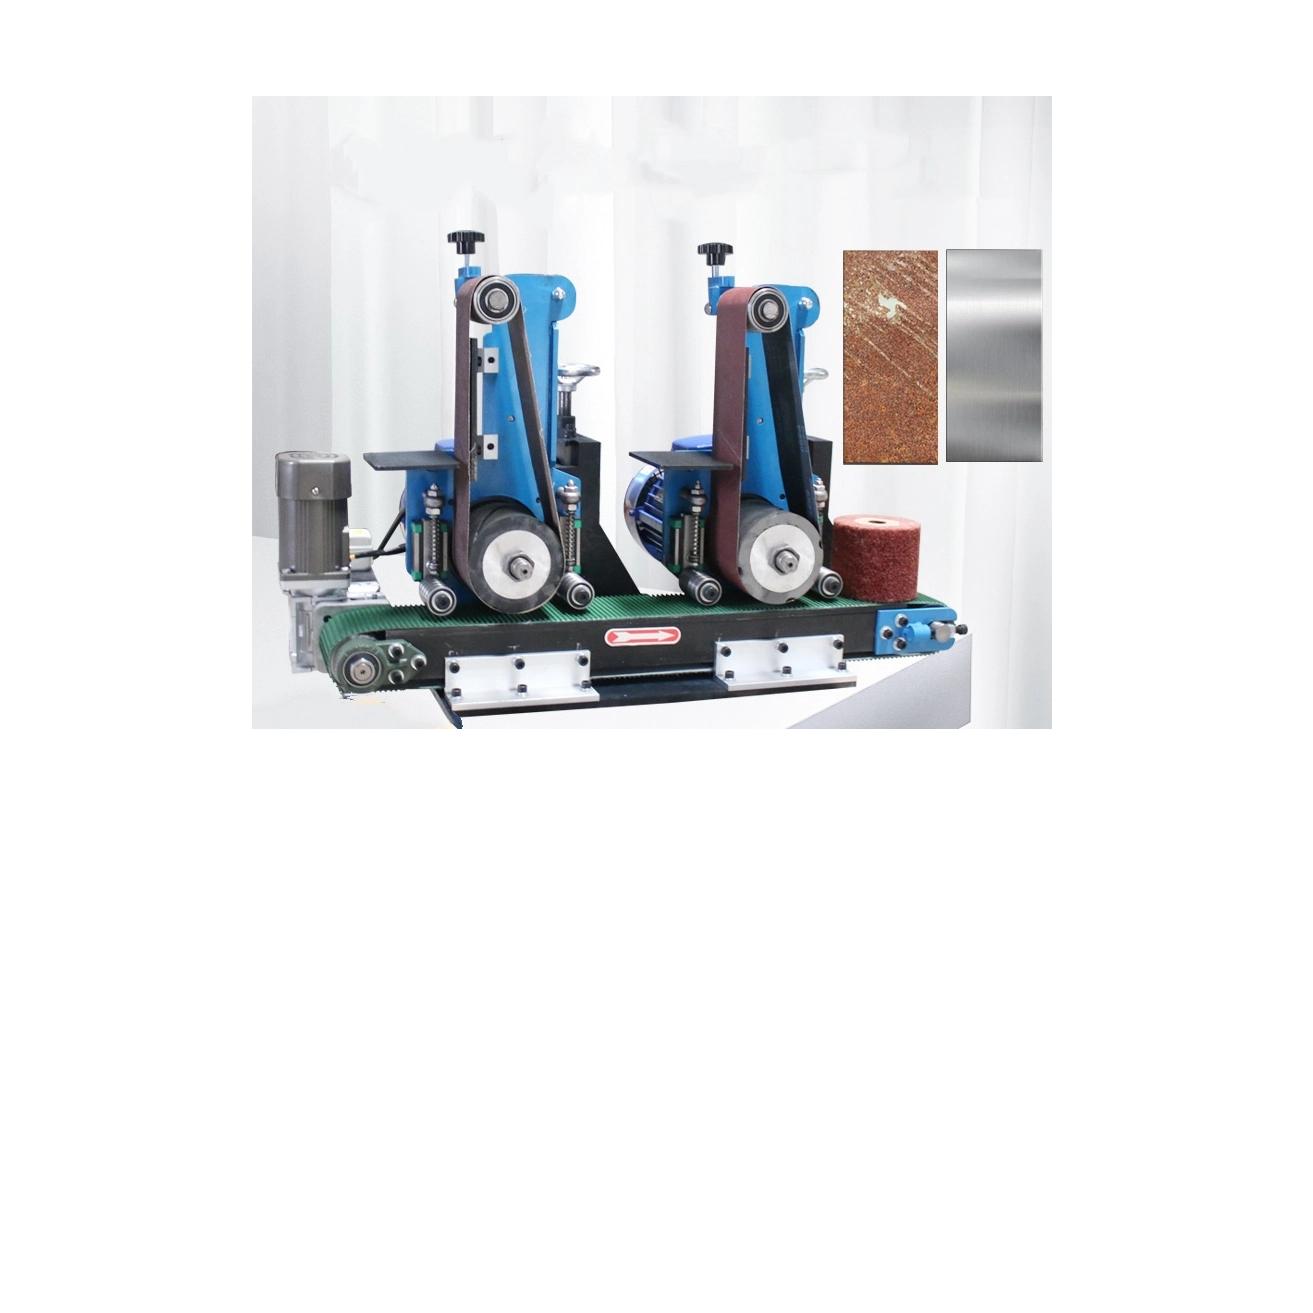
Перехід від ручної обробки поверхні до автоматизованих систем є важливим кроком. Це допомагає ефективно масштабувати сучасне виробництво. Процеси, виконані вручну, часто зазнають невдач, коли потрібна сувора відповідність допуску. Виробники повинні адаптуватися до економіки блоку керування та підтримувати конкурентоспроможність. Автоматизація замінює різні процеси ручного полірування.
Основна механіка обробки поверхні залишається стабільною протягом десятиліть. Однак сучасне виробниче середовище вимагає дуже специфічних конфігурацій обладнання. Такі галузі, як адитивне виробництво, виробництво компонентів електромобілів і медичних імплантатів, вимагають надзвичайної точності. Вони розсувають кордони далеко за межі традиційного видалення задирок. Для виконання цих завдань потрібна цілеспрямована техніка.
У цьому посібнику ми повертаємося до основних визначень, щоб дослідити практичні стратегії впровадження. Ми покажемо командам інженерів і закупівель, як оцінювати обладнання та відбирати його. Ви дізнаєтесь, як вирівняти a машина для масової фінішної обробки безпосередньо до реальних умов виробництва вашої галузі. Емпіричне тестування та розумне оцінювання забезпечують довгостроковий успіх.
Ключові висновки
Специфіка застосування: промисловість із високим рівнем допуску (медична, аерокосмічна) покладається на масову обробку не лише для естетики, але й для критичного опору втоми та зменшення тертя.
Відображення обладнання: Вибір між вібраційними, відцентровими або ванними системами повністю залежить від геометрії деталей, крихкості та необхідного часу циклу, а не від базових капітальних витрат.
Реальності впровадження: Операційні бюджети значною мірою залежать від факторів, які не враховуються, таких як управління стічними водами (стічні води), акустична ізоляція та рівень споживання середовища.
Протокол оцінки: найнадійніший шлях закупівлі вимагає попередньої обробки зразків для перевірки вибору середовища та тривалості циклу порівняно з фактичними виробничими деталями.
Бізнес-кейс: чому виробники вдосконалюють оздоблення поверхні
Сучасні виробничі потужності стикаються з величезним тиском для оптимізації робочих процесів. Застарілі методи фінішної обробки не можуть витримати потреби у великих обсягах. Об’єкти повинні оновлюватися, щоб залишатися конкурентоспроможними та прибутковими.
Зменшення праці та браку
Перехід від ручного видалення задирок до автоматизованої системи виключає людську помилку. Ручні станції значною мірою покладаються на людей-операторів. Оператори природно втомлюються під час довгих змін. Ця втома створює нерівну обробку поверхні в партіях. Нерівна обробка призводить до більшої кількості браку. Утилізація цінних деталей шкодить загальній прибутковості.
Ви можете стабілізувати витрати на робочу силу, автоматизувавши цей важливий крок. Послідовні машини замінюють змінні людські зусилля. А процес масової обробки гарантує рівномірний результат на кожному циклі. Потім ваша команда може перерозподілити кваліфіковану робочу силу для виконання завдань вищої цінності.
Відповідність і повторюваність
Відповідати суворим стандартам ISO та ASTM щодо шорсткості поверхні вручну важко. Автоматизовані системи забезпечують високопередбачувані результати. Вони забезпечують точні відтворювані значення Ra (середня шорсткість), необхідні сучасному машинобудуванню. Аерокосмічний і медичний сектори вимагають суворої послідовності. Ви не можете вгадати відповідність. Ви повинні це гарантувати.
Точна автоматизація гарантує, що кожна партія відповідає певним нормативним критеріям. Задокументована повторюваність легко задовольняє вимоги аудиту. Постійні значення Ra запобігають катастрофічним поломкам деталей у польових умовах.
Вузькі місця пропускної здатності
Застарілі процеси обробки часто створюють серйозні вузькі місця у виробництві. Виробничі лінії швидко розширюються. Ручне полірування просто не встигає. Деталі накопичуються в очікуванні остаточної обробки. Автоматизована система безперервної подачі повністю вирішує цю неприємну проблему.
Він плавно переміщує компоненти через фінішну лінію. Пропускна здатність різко зростає. Ви скорочуєте час зберігання запасів незавершеного виробництва. Весь заклад працює набагато ефективніше.
Найкраща практика: перед покупкою обладнання завжди перевіряйте свої поточні показники браку вручну. Використовуйте ці дані, щоб розрахувати точну рентабельність інвестицій.
Поширена помилка: ставлення до фінішної обробки поверхні як запізніла думка призводить до великих затримок у складанні.
Застосування з великими ставками за галузями та компонентами
Різні галузі потребують унікальної обробки поверхні. Стандартного зняття задирок рідко буває достатньо для високотехнологічних застосувань. Спеціальні компоненти вимагають спеціальної обробки.
Аерокосмічна промисловість і оборона
Аерокосмічні компоненти стикаються з екстремальними експлуатаційними навантаженнями. Ізотропна суперфінішна обробка турбінних лопаток і структурних кріплень. Цей спеціалізований додаток видаляє небезпечні мікродефекти з металевих поверхонь.
Результат різко покращує втомний ресурс компонентів. Це також зменшує тертя між рухомими частинами всередині реактивних двигунів. Зменшення тертя безпосередньо означає кращу економію палива. Супероброблені леза протистоять катастрофічним руйнуванням під напругою краще, ніж стандартні деталі.
Виробництво медичних приладів
Медична промисловість вимагає абсолютної стерильності та точності. У закладах використовуються автоматизовані системи для полірування титанових ортопедичних імплантатів. Вони також обробляють делікатні хірургічні інструменти.
Кінцевим результатом є стерильне, біосумісне покриття поверхні. Важливо те, що процес не змінює критичні мікрогеометрії. Тазостегновий імплантат повинен зберігати точні допуски на розміри для функціонування. Гладкі поверхні запобігають прилипанню шкідливих бактерій всередині тіла людини.
Виробництво автомобілів і електромобілів
Електромобілі працюють набагато тихіше, ніж двигуни внутрішнього згоряння. Це підкреслює небажані механічні шуми. Виробники використовують системи фінішної обробки для видалення і згладжування шестерень трансмісії. Вони також обробляють підшипники та корпуси з литого під тиском алюмінію.
Результат значно знижує робочий шум, вібрацію та жорсткість (NVH). Плавні передачі працюють безшумно. Автоматизоване згладжування також подовжує термін служби рухомих частин, що перебувають під високим навантаженням. Трансмісії електромобілів потребують спеціального зменшення тертя, щоб максимально збільшити запас ходу акумулятора.
Адитивне виробництво (3D-друк)
3D-друк створює дуже складні геометрії. Однак друковані деталі часто страждають від грубої зовнішньої текстури. У закладах застосовуються методи вирівнювання поверхні та видалення слідів від опор. Вони використовують їх для складних деталей DMLS (пряме лазерне спікання металу).
Результат успішно усуває розрив між необробленими друкованими текстурами та функціональними вимогами кінцевого використання. Необроблені друковані деталі рідко готові для прямого механічного складання. Кондиціонування поверхні робить їх структурно життєздатними.
Зведена діаграма застосування в галузі
Промисловість
Типові компоненти
Основна ціль
Аерокосмічна
Лопатки турбіни, кріплення
Подовження терміну служби втоми, зменшення тертя
Медичний
Титанові з'єднання, скальпелі
Біологічна сумісність, сувора фіксація розмірів
EV Автомобільний
Шестерні, алюмінієві корпуси
Зменшення NVH, радіус краю
Additive Mfg
Друковані частини DMLS
Згладжування текстури, видалення підтримки
Узгодження категорій машин із результатами виробництва
Вибір правильної категорії обладнання має вирішальне значення. Ви повинні узгодити можливості машини з точною геометрією деталей. Вибір неправильної категорії пошкоджує крихкі деталі або сповільнює виробництво.
Вібраційні фінішні чаші та ванни
Ці системи є галузевим стандартом. Вони використовують обертовий внутрішній двигун для створення агресивних вібрацій. Вібрація плавно згортає носій і частини разом.
Вони найкраще підходять для зняття задирок і полірування загального призначення. Вони чудово справляються з великосерійною обробкою високоміцних деталей. А Машина для обробки маси з використанням вібраційної чаші без зусиль обробляє важкі виливки.
Однак вони мають чіткі обмеження. Ви відчуєте набагато повільніший час циклу порівняно з іншими методами. Вони не ідеальні для надзвичайно крихких деталей. Їм також важко працювати з плоскими частинами, схильними до гніздування.
Відцентрові барабанні та дискові машини
Відцентрові системи створюють величезні внутрішні сили G. Вони обертають бочки або диски з неймовірно високою швидкістю. Це створює високоенергетичне середовище всередині робочої камери.
Вони найкращі для високоенергетичного кондиціонування поверхні. Використовуйте їх для невеликих, делікатних або дуже складних геометрій. Вони забезпечують швидкий цикл. Відцентрові машини обробляють деталі в десять разів швидше, ніж вібраційні чаші.
Вони також мають обмеження, які слід враховувати. Вони вимагають значно більших початкових капітальних витрат. Крім того, вони зазвичай пропонують меншу продуктивність партій за цикл. Ви повинні збалансувати швидкість і вимоги до гучності.
Системи фінішної обробки
Системи перетягування використовують карусельний механізм. Оператори монтують окремі деталі на спеціалізовані пристосування. Машина перетягує ці пристосування через нерухомий шар абразивного середовища.
Вони найкращі для складних складних компонентів високої вартості. Цей метод вимагає ріжучих інструментів і медичних колінних суглобів. Ці частини просто не можуть терпіти частковий контакт під час циклу. Фінішне покриття гарантує відсутність пошкоджень від ударів. Кожна окрема частина однаково піддається впливу засобів масової інформації.
Спочатку оцініть крихкість деталей.
Визначте необхідний час циклу.
Розрахувати необхідні обсяги партії.
Виберіть категорію машини, яка відповідає цим трьом змінним.
Структура оцінювання: вибір потрібної машини для масової обробки
Командам із закупівель потрібна структурована система оцінювання. Не купуйте обладнання виключно на основі специфікацій брошур. Ви повинні зіставити конкретні функції з вашими операційними цілями.
Відображення функцій і результатів
Оцініть, як конкретні функції машини перетворюються на безпосередню операційну економію. Приводи зі змінною частотою (VFD) дозволяють точно контролювати амплітуду. Цей елемент керування захищає делікатні краї. Акустичні чохли захищають слух оператора та підвищують безпеку на робочому місці. Автоматизовані сепарувальні деки скорочують ручне сортування. Кожна функція має виправдовувати свою вартість за допомогою вимірюваного підвищення ефективності.
Сумісність середовищ і сполук
Машина, по суті, є просто системою доставки. Медіа фактично займаються нарізкою. Оцінка повинна включати конкретні вимоги до кераміки, пластику або органічного середовища. Оцініть поточну вартість і місцеву доступність цих витратних матеріалів. Керамічний носій швидко ріжеться, але швидко зношується. Пластикові носії залишають гладкіші поверхні на м’яких металах. Виберіть носій, який підходить саме для вашого основного матеріалу.
Масштабованість і готовність до автоматизації
Подумайте про майбутнє зростання об'єкта. Чи може машина легко інтегруватися з роботизованими завантажувальними стрілками? Чи буде він підключений до безперервних конвеєрних систем як ваше виробництво? Спочатку автономні пристрої працюють добре. Однак автоматизовані камери максимізують довгостроковий результат. Переконайтеся, що обраний вами постачальник підтримує інтеграцію PLC (програмований логічний контролер).
Логіка короткого списку
Встановіть сувору вимогу до постачальників проводити часткові випробування. Не завершуйте будь-яку специфікацію машини без документального підтвердження. Вам потрібні емпіричні докази часу циклу. Ви повинні побачити перевірку якості поверхні на ваших фактичних компонентах. Надсилання зразків деталей є єдиним способом усунути ризик закупівлі. Теоретична здатність нічого не означає без фізичних доказів.
Найкраща практика: попросіть постачальників надати відео обробки ваших точних частин.
Поширена помилка: купівля агресивних середовищ для прискорення циклів часто спричиняє небажані зміни розмірів.
Реальності впровадження, приховані витрати та зменшення ризиків
Успішне встановлення вимагає ретельного планування приміщення. Нехтування екологічними вимогами викликає негайні операційні головні болі. Ви повинні бути готові до реалій мокрої обробки.
Управління стічними водами
Мокра обробка утворює значні рідкі відходи. Ці стічні води містять мул, дрібні метали та стоки хімічних сполук. Ви не можете просто скинути це в звичайну каналізацію.
Підкресліть абсолютну необхідність інтеграції замкнутих систем очищення води. Муніципалітети встановлюють суворе дотримання екологічних законів. Центрифужні системи або блоки хімічної флокуляції відокремлюють тверді речовини від води. Належне поводження зі стічними водами запобігає великим регуляторним штрафам.
Ризики розміщення ЗМІ
Невеликий носій легко застряє в глухих отворах. Він також застряє всередині складної внутрішньої геометрії. Застряглі носії миттєво зупиняють складальні лінії. Ручне збирання застряглих каменів руйнує ефективність праці.
Щоб пом’якшити наслідки, потрібно встановити суворі протоколи розміру носія. Ви повинні вибрати занадто великі фігури, щоб ввести отвори. Крім того, виберіть носій достатньо маленького розміру, щоб пройти через нього. Розгляньте можливість інтеграції автоматизованих станцій продувки повітря для автоматичного очищення складних каналів.
Акустичний і екологічний слід
Промислове обладнання генерує значні рівні децибел. Обертові двигуни та шліфувальні камені створюють суворі заводські умови. Незахищені машини легко порушують норми професійного шуму.
Оцініть фізичний слід, необхідний для спеціальних звукопоглинаючих корпусів. Поліуретанові покриття значно знижують шум. Ви повинні виділити достатньо площі для розміщення цих необхідних акустичних покриттів. Безпека оператора залежить від належного шумозаглушення.
Час простою в технічному обслуговуванні
Обробні чаші покладаються на товсті поліуретанові або гумові підкладки. Ці накладки захищають металеву ванну від постійного стирання. Однак з часом вони природно зношуються.
Врахуйте неминучий знос цих накладок. Оцініть легкість заміни вкладишів на місці. Надмірна залежність від постачальника щодо заміни футеровки спричиняє тривалі простої виробництва. Запитайте у виробників про середню оцінку твердості їх литого поліуретану. Більш товсті та тверді підкладки служать значно довше.
Висновок
Успішна інтеграція масової фінішної обробки врівноважує тип машини безпосередньо з точною геометрією деталей. Ви повинні узгодити вибір медіа з вашим робочим слідом. Модернізація обладнання вимагає ретельного планування та ретельного тестування.
Вибирайте обладнання з огляду на крихкість деталей і вимоги до тривалості циклу.
Зіставте необхідні функції машини безпосередньо для вимірної економії праці.
Сплануйте план вашого об’єкта відповідно до вимог управління стічними водами та акустикою.
Визначте чіткі протоколи розміру носія, щоб уникнути дорогих проблем із розміщенням.
Теоретичні характеристики мають набагато менше значення, ніж емпіричне тестування. Фізичні випробування гарантують успішне розгортання. Ми заохочуємо читачів незабаром запланувати технічну консультацію. Надішліть свої зразки деталей для безкоштовного пробного випробування. Цей крок остаточно визначає ваші точні вимоги до обладнання та носіїв до капітальних витрат.
FAQ
З: Скільки часу займає типовий цикл масової обробки?
A: Цикли коливаються від 15 хвилин у високоенергетичних відцентрових машинах до кількох годин у стандартних вібраційних чашах, залежно від початкового стану деталі та цільового Ra.
Питання: чи можуть машини для масової обробки працювати з крихкими або легко подряпаними деталями?
Відповідь: Так, але це вимагає вибору високоенергетичних відцентрових дискових машин або фінішних машин, які використовують менші, м’якіші носії та запобігають зіткненню частин об деталі.
З: Який очікуваний термін служби поліуретанової підкладки у вібраційній чаші?
A: Зазвичай від 1 до 5 років, значною мірою залежить від абразивності використовуваного середовища, частоти циклів і ваги деталей, що обробляються.
З: Чи потрібна мені спеціальна система очищення стічних вод для масового оздоблення?
A: У більшості промислових юрисдикцій, так. Стічні води містять дрібні метали та хімічні сполуки, які зазвичай не можна скидати безпосередньо в муніципальну каналізацію без принаймні базової фільтрації та балансування pH.