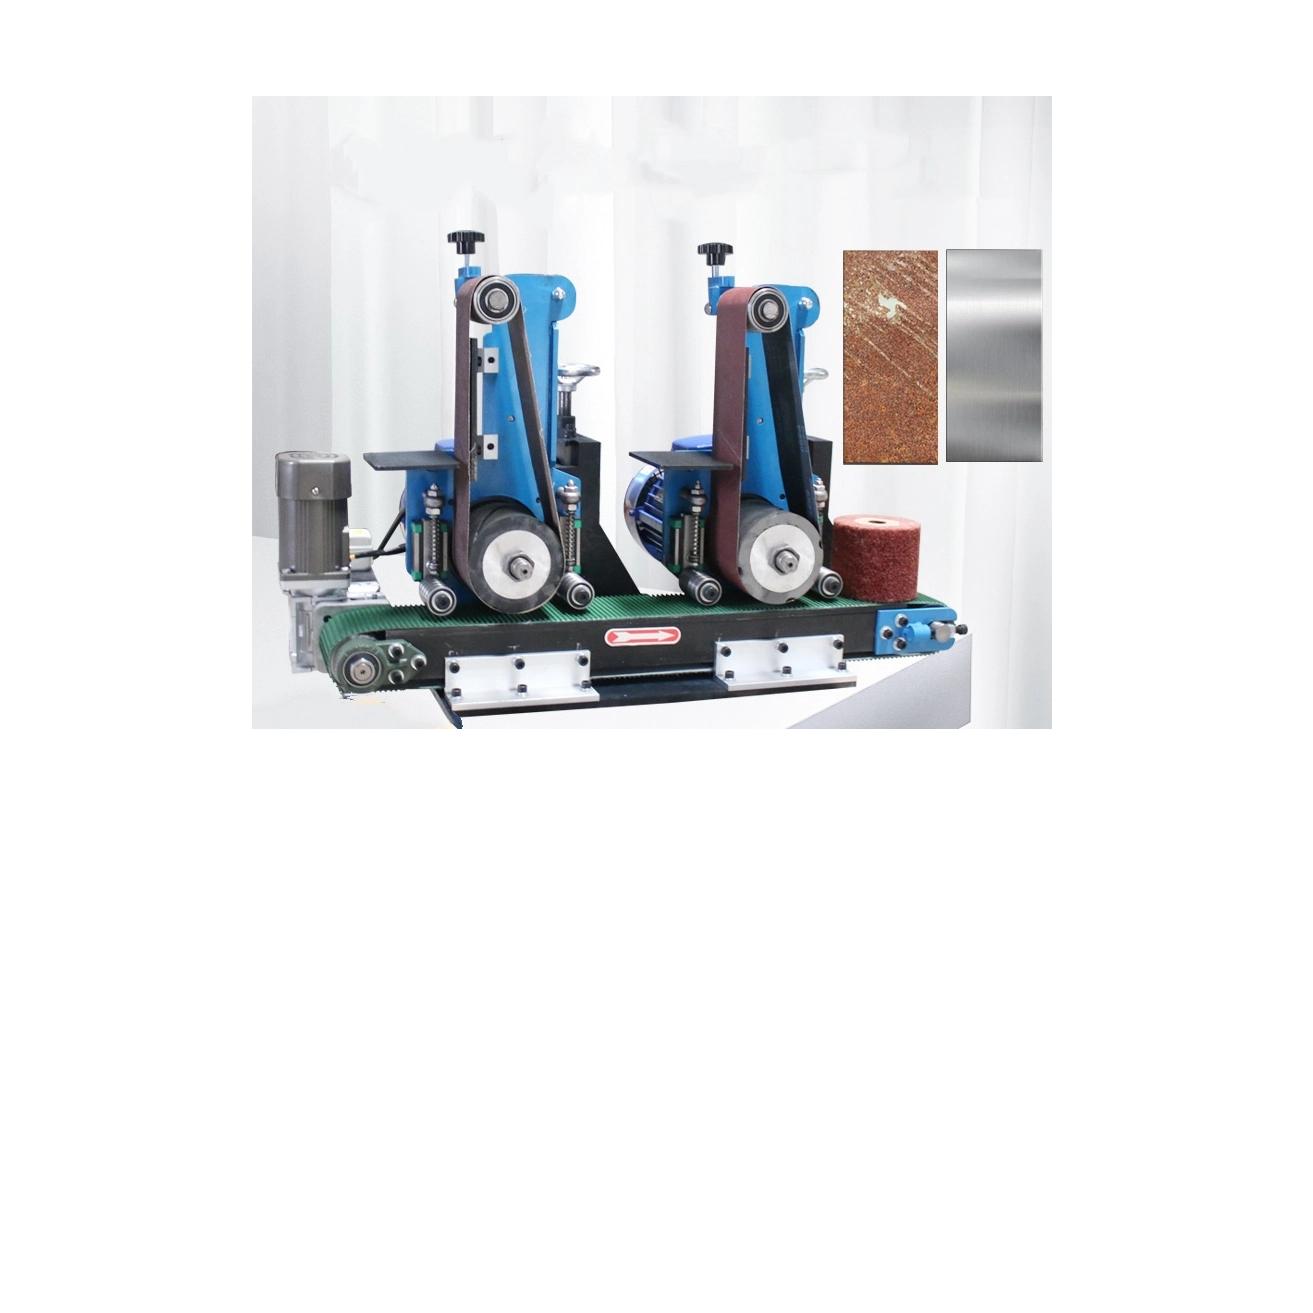
A transição do acabamento superficial manual para sistemas automatizados é uma etapa essencial. Ajuda a dimensionar a produção moderna de forma eficaz. Os processos manuais muitas vezes ficam aquém quando você precisa de conformidade estrita com tolerâncias. Os fabricantes devem adaptar-se para controlar a economia das unidades e manter margens competitivas. A automação substitui processos variáveis de polimento manual.
A mecânica central do condicionamento de superfície permanece estável ao longo das décadas. No entanto, os ambientes de produção modernos exigem configurações de equipamentos altamente específicas. Setores como fabricação aditiva, produção de componentes EV e implantes médicos exigem extrema precisão. Eles ultrapassam os limites muito além da rebarbação tradicional. Você precisa de maquinário específico para essas tarefas.
Este guia ultrapassa as definições básicas para explorar estratégias práticas de implementação. Mostraremos às equipes de engenharia e compras como avaliar e selecionar equipamentos. Você aprenderá como alinhar um máquina de acabamento em massa diretamente às realidades de produção específicas do seu setor. Testes empíricos e avaliações inteligentes garantem o sucesso a longo prazo.
Principais conclusões
Especificidade da aplicação: As indústrias de alta tolerância (médica, aeroespacial) dependem do acabamento em massa não apenas para fins estéticos, mas também para resistência crítica à fadiga e redução de atrito.
Mapeamento de equipamentos: A escolha entre sistemas vibratórios, centrífugos ou tubulares depende inteiramente da geometria da peça, da fragilidade e dos tempos de ciclo necessários, e não do custo de capital básico.
Realidades de implementação: Os orçamentos operacionais são fortemente influenciados por factores negligenciados, como a gestão de águas residuais (efluentes), o isolamento acústico e as taxas de consumo de meios.
Protocolo de avaliação: O caminho de aquisição mais confiável requer o processamento de amostras pré-compra para validar a seleção de mídia e os tempos de ciclo em relação às peças de produção reais.
O caso de negócios: por que os fabricantes estão atualizando o acabamento de superfície
As instalações de produção modernas enfrentam imensa pressão para otimizar os fluxos de trabalho. Os métodos de acabamento legados não conseguem sustentar demandas de alto volume. As instalações devem ser atualizadas para permanecerem competitivas e lucrativas.
Redução de mão de obra e sucata
A transição da rebarbação manual para um sistema automatizado elimina o erro humano. As estações manuais dependem fortemente de operadores humanos. Os operadores ficam naturalmente cansados durante longos turnos. Essa fadiga cria acabamentos superficiais irregulares entre os lotes. Acabamentos irregulares levam a maiores taxas de sucata. O descarte de peças de alto valor prejudica a lucratividade geral.
Você pode estabilizar os custos trabalhistas automatizando esta etapa crítica. Máquinas consistentes substituem o esforço humano variável. UM o processo de acabamento em massa garante resultados uniformes em todos os ciclos. Sua equipe pode então realocar mão de obra qualificada para tarefas de maior valor.
Conformidade e repetibilidade
Atender aos rigorosos padrões de rugosidade superficial ISO e ASTM é difícil manualmente. Os sistemas automatizados fornecem resultados altamente previsíveis. Eles fornecem os valores exatos e repetíveis de Ra (média de rugosidade) exigidos pela engenharia moderna. Os setores aeroespacial e médico exigem consistência rigorosa. Você não pode adivinhar a conformidade. Você deve garantir isso.
A automação de precisão garante que cada lote atenda a critérios regulatórios específicos. A repetibilidade documentada satisfaz facilmente os requisitos de auditoria. Valores consistentes de Ra evitam falhas catastróficas de peças em campo.
Gargalos de rendimento
Os processos de acabamento legados muitas vezes criam graves gargalos de produção. As linhas de produção aumentam rapidamente. O polimento manual simplesmente não consegue acompanhar o ritmo. As peças se acumulam à espera do tratamento final. Um sistema automatizado de alimentação contínua resolve totalmente esse problema frustrante.
Ele move os componentes suavemente pela linha de acabamento. A produtividade aumenta dramaticamente. Você reduz os tempos de retenção de estoque de trabalho em andamento. Toda a instalação funciona com muito mais eficiência.
Melhores Práticas: Sempre audite suas taxas atuais de descarte manual antes de comprar equipamentos. Use esses dados para calcular o retorno exato do investimento.
Erro comum: tratar o acabamento superficial como uma reflexão tardia causa enormes atrasos na montagem posterior.
Aplicações de alto risco por setor e componente
Diferentes indústrias exigem tratamentos de superfície exclusivos. A rebarbação padrão raramente é suficiente para aplicações de alta tecnologia. Componentes especializados exigem processamento especializado.
Aeroespacial e Defesa
Os componentes aeroespaciais enfrentam tensões operacionais extremas. O superacabamento isotrópico trata pás de turbinas e fixadores estruturais. Esta aplicação especializada remove microdefeitos perigosos de superfícies metálicas.
O resultado melhora drasticamente a vida útil dos componentes em fadiga. Também reduz o atrito entre as peças móveis dentro dos motores a jato. A redução do atrito se traduz diretamente em melhor eficiência de combustível. Lâminas superacabadas resistem melhor a fraturas por estresse catastróficas do que peças padrão.
Fabricação de dispositivos médicos
A indústria médica exige esterilidade e precisão absolutas. As instalações usam sistemas automatizados para polir implantes ortopédicos de titânio. Eles também dão acabamento a instrumentos cirúrgicos delicados.
O resultado final alcança acabamentos superficiais estéreis e biocompatíveis. Crucialmente, o processo não altera microgeometrias críticas. Um implante de quadril deve manter suas tolerâncias dimensionais exatas para funcionar. Superfícies lisas evitam a adesão bacteriana prejudicial dentro do corpo humano.
Produção automotiva e de veículos elétricos
Os veículos elétricos operam de forma muito mais silenciosa do que os motores de combustão. Isso destaca ruídos mecânicos indesejados. Os fabricantes usam sistemas de acabamento para rebarbar e alisar as engrenagens da transmissão. Eles também tratam rolamentos e caixas de alumínio fundido.
O resultado reduz significativamente o ruído operacional, a vibração e a aspereza (NVH). Engrenagens suaves funcionam silenciosamente. A suavização automatizada também prolonga a vida útil de peças móveis sujeitas a alta tensão. As transmissões EV exigem esta redução de atrito especializada para maximizar o alcance da bateria.
Fabricação Aditiva (Impressão 3D)
A impressão 3D cria geometrias altamente complexas. No entanto, as peças impressas muitas vezes apresentam texturas externas ásperas. As instalações aplicam técnicas de alisamento de superfície e remoção de marcas de suporte. Eles os usam para peças complexas de DMLS (Direct Metal Laser Sintering).
O resultado preenche com sucesso a lacuna entre as texturas impressas brutas e os requisitos funcionais do uso final. As peças impressas em bruto raramente estão prontas para montagem mecânica direta. O condicionamento de superfície os torna estruturalmente viáveis.
Gráfico de resumo de aplicações da indústria
Indústria
Componentes Típicos
Meta final primária
Aeroespacial
Lâminas de turbina, fixadores
Extensão da vida útil da fadiga, redução do atrito
Médico
Articulações de titânio, bisturis
Biocompatibilidade, retenção dimensional estrita
Veículo Elétrico Automotivo
Engrenagens, carcaças de alumínio
Redução de NVH, raio de borda
Aditivo Mfg
Peças impressas DMLS
Suavização de textura, remoção de suporte
Alinhando categorias de máquinas com resultados de produção
Escolher a categoria correta do equipamento é crucial. Você deve combinar os recursos da máquina com as geometrias exatas da peça. Selecionar a categoria errada danifica peças frágeis ou retarda a produção.
Tigelas e banheiras de acabamento vibratório
Esses sistemas representam o padrão da indústria. Eles utilizam um motor interno giratório para gerar vibrações agressivas. A vibração rola a mídia e as peças juntas em um movimento fluido.
Eles são melhores para rebarbação e polimento de uso geral. Eles se destacam no processamento de grandes lotes de peças altamente robustas. UM A máquina de acabamento em massa que usa uma tigela vibratória lida com peças fundidas pesadas sem esforço.
No entanto, eles têm limitações distintas. Você experimentará tempos de ciclo muito mais lentos em comparação com outros métodos. Eles não são ideais para peças extremamente frágeis. Eles também têm dificuldade ao manusear peças planas que podem se encaixar.
Máquinas centrífugas de tambor e disco
Os sistemas centrífugos geram enormes forças G internas. Eles giram barris ou discos em velocidades incrivelmente altas. Isto cria um ambiente de alta energia dentro da câmara de processamento.
Eles são melhores para condicionamento de superfícies de alta energia. Use-os para geometrias pequenas, delicadas ou altamente complexas. Eles oferecem tempos de ciclo rápidos. As máquinas centrífugas processam peças até dez vezes mais rápido que os recipientes vibratórios.
Eles também têm limitações a serem consideradas. Eles exigem um gasto de capital inicial muito maior. Além disso, eles normalmente oferecem capacidades de lote menores por ciclo. Você deve equilibrar a velocidade com os requisitos de volume.
Sistemas de acabamento por arrasto
Os sistemas de arrasto utilizam um mecanismo de carrossel. Os operadores montam peças individuais em acessórios especializados. A máquina arrasta esses acessórios através de um leito estacionário de meio abrasivo.
Eles são melhores para componentes complexos e de alto valor. Ferramentas de corte e articulações médicas de joelho exigem esse método. Estas peças simplesmente não podem tolerar o contato peça a peça durante o ciclo. O acabamento por arrasto garante zero dano por impacto. Cada parte recebe exposição idêntica à mídia.
Avalie primeiro a fragilidade da peça.
Determine o tempo de ciclo necessário.
Calcule os volumes de lote necessários.
Selecione a categoria da máquina que corresponde a estas três variáveis.
Estrutura de avaliação: listando a máquina de acabamento em massa certa
As equipes de compras precisam de uma estrutura de avaliação estruturada. Não compre equipamentos com base apenas nas especificações do folheto. Você deve mapear recursos específicos para seus objetivos operacionais.
Mapeamento de recursos para resultados
Avalie como os recursos específicos da máquina se traduzem em economias operacionais diretas. Os inversores de frequência variável (VFDs) permitem um controle preciso da amplitude. Este controle protege bordas delicadas. As coberturas acústicas protegem a audição do operador e melhoram a segurança no local de trabalho. Plataformas de separação automatizadas reduzem o trabalho de classificação manual. Cada recurso deve justificar o seu custo através de ganhos de eficiência mensuráveis.
Compatibilidade de mídia e compostos
A máquina é essencialmente apenas o sistema de entrega. A mídia realmente faz o corte. A avaliação deve incluir requisitos específicos de cerâmica, plástico ou mídia orgânica. Avalie o custo contínuo e a disponibilidade local desses consumíveis. A mídia cerâmica corta rapidamente, mas se desgasta rapidamente. A mídia plástica deixa acabamentos mais suaves em metais mais macios. Selecione a mídia especificamente adequada para seu material base.
Escalabilidade e prontidão para automação
Pense no crescimento futuro das instalações. A máquina pode ser facilmente integrada com braços de carregamento robóticos? Ele se conectará a sistemas de transporte contínuo à medida que sua produção aumentar? Unidades autônomas funcionam bem inicialmente. No entanto, as células automatizadas maximizam a produção a longo prazo. Certifique-se de que o fornecedor escolhido oferece suporte à integração de PLC (controlador lógico programável).
Lógica de seleção
Estabeleça um requisito estrito para que os fornecedores realizem testes de peças. Não finalize nenhuma especificação da máquina sem comprovação documentada. Você precisa de evidências empíricas dos tempos de ciclo. Você deve ver a validação do acabamento superficial em seus componentes reais. O envio de peças de amostra é a única maneira de eliminar o risco de aquisição. Capacidade teórica não significa nada sem prova física.
Prática recomendada: peça aos fornecedores que forneçam vídeos de processamento de suas peças exatas.
Erro comum: comprar mídia agressiva para acelerar os ciclos geralmente causa alterações dimensionais indesejadas.
Realidades de implementação, custos ocultos e mitigação de riscos
Instalações bem-sucedidas exigem um planejamento cuidadoso das instalações. Ignorar os requisitos ambientais causa dores de cabeça operacionais imediatas. Você deve se preparar para a realidade do processamento úmido.
Gestão de Águas Residuais e Efluentes
O processamento úmido gera resíduos líquidos significativos. Este efluente contém lodo, finos metálicos e escoamento de compostos químicos. Você não pode simplesmente despejar isso em ralos padrão.
Destacar a necessidade absoluta de integração de sistemas de tratamento de água em circuito fechado. Os municípios aplicam leis rigorosas de conformidade ambiental. Os sistemas centrífugos ou unidades de floculação química separam os sólidos da água. A gestão adequada de águas residuais evita multas regulatórias massivas.
Riscos de hospedagem de mídia
Mídias subdimensionadas ficam facilmente presas em furos cegos. Ele também fica preso em geometrias internas complexas. A mídia alojada interrompe as linhas de montagem instantaneamente. A colheita manual de pedras presas destrói a eficiência do trabalho.
A mitigação requer o estabelecimento de protocolos rígidos de dimensionamento de mídia. Você deve escolher formas muito grandes para entrar nos furos. Alternativamente, escolha mídia pequena o suficiente para passar direto. Considere a integração de estações automatizadas de purga de ar para limpar automaticamente canais complexos.
Pegada acústica e ambiental
A maquinaria industrial gera níveis significativos de decibéis. Motores giratórios e pedras de amolar criam ambientes industriais adversos. Máquinas desprotegidas violam facilmente os limites de ruído ocupacional.
Avalie o espaço físico necessário para gabinetes dedicados com isolamento acústico. As coberturas de poliuretano reduzem substancialmente o ruído. Você deve alocar espaço suficiente para acomodar essas coberturas acústicas necessárias. A segurança do operador depende da mitigação adequada do ruído.
Tempo de inatividade de manutenção
As tigelas de processamento contam com revestimentos grossos de poliuretano ou borracha. Esses revestimentos protegem a cuba de metal da abrasão constante. No entanto, eles se desgastam naturalmente com o tempo.
Considere o desgaste inevitável desses revestimentos. Avalie a facilidade de substituição dos revestimentos localmente. A dependência excessiva do fornecedor para o revestimento causa longos períodos de inatividade da produção. Pergunte aos fabricantes sobre a classificação média da dureza de seu poliuretano fundido. Forros mais grossos e duros duram significativamente mais.
Conclusão
A integração bem-sucedida do acabamento em massa equilibra o tipo de máquina diretamente com a geometria exata da peça. Você deve harmonizar a seleção de mídia com sua área operacional. As atualizações de equipamentos exigem planejamento diligente e testes rigorosos.
Escolha o equipamento com base na fragilidade da peça e nas demandas de tempo de ciclo.
Mapeie os recursos necessários da máquina diretamente para economias mensuráveis de mão de obra.
Planeje o layout de suas instalações de acordo com os requisitos de gerenciamento acústico e de águas residuais.
Defina protocolos claros de dimensionamento de mídia para evitar problemas dispendiosos de hospedagem.
As especificações teóricas importam muito menos do que os testes empíricos. Os testes físicos garantem implantações bem-sucedidas. Encorajamos os leitores a agendar uma consulta técnica em breve. Envie suas peças de amostra para um teste de acabamento gratuito. Esta etapa determina definitivamente seus requisitos exatos de equipamento e mídia antes das despesas de capital.
Perguntas frequentes
P: Quanto tempo leva um ciclo típico de acabamento em massa?
R: Os ciclos variam de 15 minutos em máquinas centrífugas de alta energia a várias horas em recipientes vibratórios padrão, dependendo da condição inicial da peça e do Ra alvo.
P: As máquinas de acabamento em massa conseguem lidar com peças frágeis ou facilmente riscadas?
R: Sim, mas requer a seleção de máquinas de disco centrífugas de alta energia ou finalizadores de arrasto que utilizam mídia menor e mais macia e evitam o impacto peça a peça.
P: Qual é a vida útil esperada do revestimento de poliuretano em uma tigela vibratória?
R: Normalmente de 1 a 5 anos, altamente dependente da abrasividade do meio utilizado, da frequência do ciclo e do peso das peças que estão sendo processadas.
P: Preciso de um sistema dedicado de tratamento de águas residuais para acabamento em massa?
R: Na maioria das jurisdições industriais, sim. O efluente contém finos metálicos e compostos químicos que normalmente não podem ser descarregados diretamente nos esgotos municipais sem pelo menos uma filtração básica e equilíbrio de pH.