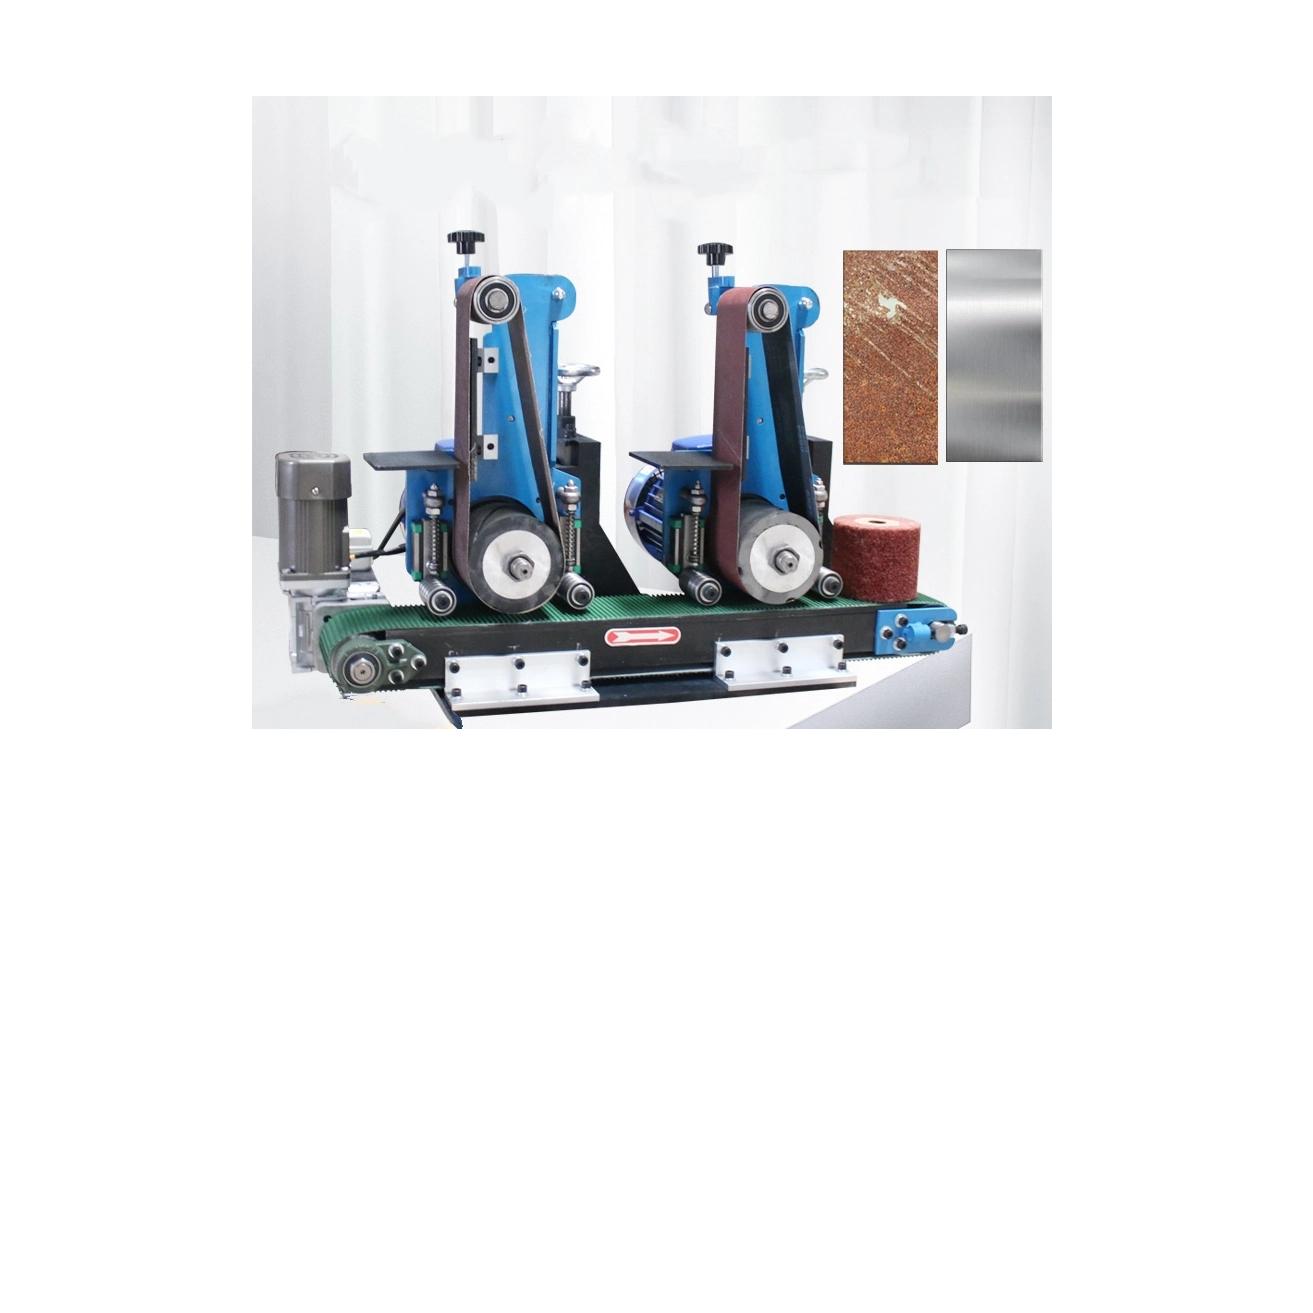
Il passaggio dalla finitura superficiale manuale ai sistemi automatizzati è un passaggio essenziale. Aiuta a scalare la produzione moderna in modo efficace. I processi manuali spesso falliscono quando è necessario rispettare rigorosamente le tolleranze. I produttori devono adattarsi all’economia delle unità di controllo e mantenere margini competitivi. L'automazione sostituisce i processi variabili di lucidatura manuale.
I meccanismi fondamentali del condizionamento della superficie rimangono stabili per decenni. Tuttavia, i moderni ambienti di produzione richiedono configurazioni delle apparecchiature altamente specifiche. Settori come la produzione additiva, la produzione di componenti per veicoli elettrici e gli impianti medici richiedono estrema precisione. Spingono i confini ben oltre la sbavatura tradizionale. Per questi compiti sono necessari macchinari mirati.
Questa guida supera le definizioni di base per esplorare strategie pratiche di implementazione. Mostreremo ai team di ingegneria e approvvigionamento come valutare e selezionare le attrezzature. Imparerai come allineare a macchina di finitura di massa direttamente alle vostre realtà produttive specifiche del settore. Test empirici e valutazioni intelligenti garantiscono il successo a lungo termine.
Punti chiave
Specificità dell'applicazione: i settori ad alta tolleranza (medico, aerospaziale) si affidano alla finitura di massa non solo per l'estetica, ma anche per la resistenza critica alla fatica e la riduzione dell'attrito.
Mappatura delle apparecchiature: la scelta tra sistemi vibranti, centrifughi o a vasca dipende interamente dalla geometria della parte, dalla fragilità e dai tempi di ciclo richiesti piuttosto che dal costo di capitale di base.
Realtà di implementazione: i budget operativi sono fortemente influenzati da fattori trascurati come la gestione delle acque reflue (effluenti), l’isolamento acustico e i tassi di consumo dei media.
Protocollo di valutazione: il percorso di approvvigionamento più affidabile richiede l'elaborazione dei campioni pre-acquisto per convalidare la selezione dei supporti e i tempi di ciclo rispetto alle parti di produzione effettive.
Il caso aziendale: perché i produttori stanno aggiornando la finitura superficiale
I moderni impianti di produzione devono affrontare un’enorme pressione per ottimizzare i flussi di lavoro. I metodi di finitura tradizionali non possono sostenere richieste di volumi elevati. Le strutture devono aggiornarsi per rimanere competitive e redditizie.
Riduzione della manodopera e degli scarti
Il passaggio dalla sbavatura manuale a un sistema automatizzato elimina l'errore umano. Le stazioni manuali fanno molto affidamento sugli operatori umani. Gli operatori sono naturalmente affaticati durante i turni lunghi. Questa fatica crea finiture superficiali irregolari tra i lotti. Le finiture irregolari portano a tassi di scarto più elevati. La rottamazione di componenti di alto valore danneggia la redditività complessiva.
Puoi stabilizzare i costi della manodopera automatizzando questo passaggio critico. Macchine coerenti sostituiscono lo sforzo umano variabile. UN il processo di finitura in massa garantisce risultati uniformi ad ogni ciclo. Il tuo team può quindi ridistribuire la manodopera qualificata ad attività di valore più elevato.
Conformità e ripetibilità
Rispettare manualmente i rigorosi standard di rugosità superficiale ISO e ASTM è difficile. I sistemi automatizzati forniscono risultati altamente prevedibili. Forniscono gli esatti valori Ra (rugosità media) ripetibili richiesti dall'ingegneria moderna. I settori aerospaziale e medico richiedono una rigorosa coerenza. Non puoi indovinare la conformità. Devi garantirlo.
L'automazione di precisione garantisce che ogni lotto soddisfi criteri normativi specifici. La ripetibilità documentata soddisfa facilmente i requisiti di audit. Valori Ra costanti prevengono guasti catastrofici ai componenti sul campo.
Colli di bottiglia nella produttività
I processi di finitura tradizionali spesso creano gravi colli di bottiglia nella produzione. Le linee di produzione crescono rapidamente. La lucidatura a mano semplicemente non può tenere il passo. I pezzi si accumulano in attesa del trattamento finale. Un sistema automatizzato ad alimentazione continua risolve completamente questo problema frustrante.
Muove i componenti senza intoppi attraverso la linea di finitura. La produttività aumenta notevolmente. Riduci i tempi di tenuta dell'inventario dei lavori in corso. L’intera struttura funziona in modo molto più efficiente.
Migliore pratica: verifica sempre le attuali percentuali di scarto manuale prima di acquistare l'attrezzatura. Utilizza questi dati per calcolare il tuo esatto ritorno sull'investimento.
Errore comune: considerare la finitura superficiale come un ripensamento provoca enormi ritardi nell'assemblaggio a valle.
Applicazioni ad alto rischio per settore e componente
Diversi settori richiedono trattamenti superficiali unici. La sbavatura standard raramente è sufficiente per le applicazioni high-tech. I componenti specializzati richiedono un'elaborazione specializzata.
Aerospaziale e difesa
I componenti aerospaziali sono sottoposti a stress operativi estremi. La superfinitura isotropica tratta le pale delle turbine e gli elementi di fissaggio strutturali. Questa applicazione specializzata rimuove pericolosi microdifetti dalle superfici metalliche.
Il risultato migliora drasticamente la durata a fatica dei componenti. Riduce inoltre l'attrito tra le parti mobili all'interno dei motori a reazione. La riduzione dell’attrito si traduce direttamente in una migliore efficienza del carburante. Le lame superfinite resistono alle fratture da stress catastrofiche meglio delle parti standard.
Produzione di dispositivi medici
L'industria medica richiede sterilità e precisione assolute. Le strutture utilizzano sistemi automatizzati per lucidare gli impianti ortopedici in titanio. Finiscono anche delicati strumenti chirurgici.
Il risultato finale è una finitura superficiale sterile e biocompatibile. Fondamentalmente, il processo non altera le microgeometrie critiche. Una protesi d'anca deve mantenere le sue esatte tolleranze dimensionali per funzionare. Le superfici lisce impediscono l'adesione batterica dannosa all'interno del corpo umano.
Produzione automobilistica e di veicoli elettrici
I veicoli elettrici funzionano molto più silenziosamente dei motori a combustione. Ciò evidenzia rumori meccanici indesiderati. I produttori utilizzano sistemi di finitura per la sbavatura e la levigatura degli ingranaggi di trasmissione. Si trattano anche cuscinetti e alloggiamenti in alluminio pressofuso.
Il risultato riduce significativamente il rumore operativo, le vibrazioni e la ruvidità (NVH). Gli ingranaggi lisci funzionano silenziosamente. Il livellamento automatizzato prolunga inoltre la durata delle parti mobili soggette a sollecitazioni elevate. Le trasmissioni dei veicoli elettrici richiedono questa riduzione specializzata dell’attrito per massimizzare l’autonomia della batteria.
Produzione additiva (stampa 3D)
La stampa 3D crea geometrie altamente complesse. Tuttavia, le parti stampate spesso presentano texture esterne ruvide. Le strutture applicano tecniche di levigatura della superficie e di rimozione dei segni di supporto. Li usano per parti complesse DMLS (Direct Metal Laser Sintering).
Il risultato colma con successo il divario tra le texture grezze stampate e i requisiti funzionali dell’uso finale. Le parti stampate grezze sono raramente pronte per l'assemblaggio meccanico diretto. Il condizionamento superficiale li rende strutturalmente vitali.
Grafico riepilogativo delle applicazioni di settore
Industria
Componenti tipici
Obiettivo finale primario
Aerospaziale
Pale di turbine, elementi di fissaggio
Estensione della vita a fatica, riduzione dell'attrito
Medico
Giunti in titanio, bisturi
Biocompatibilità, stretta tenuta dimensionale
Veicoli elettrici
Ingranaggi, alloggiamenti in alluminio
Riduzione NVH, raggiatura del bordo
Additivo Mfg
Parti stampate DMLS
Levigazione della texture, rimozione del supporto
Allineamento delle categorie di macchine ai risultati di produzione
La scelta della categoria di attrezzatura corretta è fondamentale. È necessario abbinare le capacità della macchina alle geometrie esatte delle parti. La selezione della categoria sbagliata danneggia le parti fragili o rallenta la produzione.
Vasche e vasche per vibrofinitura
Questi sistemi rappresentano lo standard del settore. Utilizzano un motore interno rotante per generare vibrazioni aggressive. La vibrazione fa rotolare insieme i supporti e le parti con un movimento fluido.
Sono ideali per la sbavatura e la lucidatura di uso generale. Eccellono nella lavorazione di grandi lotti di parti altamente robuste. UN La macchina per la finitura di massa che utilizza una vasca vibrante gestisce le fusioni pesanti senza sforzo.
Tuttavia, hanno limitazioni distinte. Sperimenterai tempi di ciclo molto più lenti rispetto ad altri metodi. Non sono ideali per parti estremamente fragili. Fanno fatica anche a maneggiare parti piatte che tendono ad annidarsi insieme.
Macchine centrifughe a disco e a cilindro
I sistemi centrifughi generano enormi forze G interne. Fanno girare barili o dischi a velocità incredibilmente elevate. Ciò crea un ambiente ad alta energia all'interno della camera di lavorazione.
Sono ideali per il condizionamento superficiale ad alta energia. Usateli per geometrie piccole, delicate o altamente complesse. Forniscono tempi di ciclo rapidi. Le macchine centrifughe lavorano i pezzi fino a dieci volte più velocemente delle vasche vibranti.
Hanno anche dei limiti da considerare. Richiedono una spesa in conto capitale iniziale molto più elevata. Inoltre, offrono in genere capacità batch inferiori per ciclo. È necessario bilanciare la velocità con i requisiti di volume.
Sistemi di finitura trascinati
I sistemi di trascinamento utilizzano un meccanismo a carosello. Gli operatori montano le singole parti su dispositivi specializzati. La macchina trascina questi dispositivi attraverso un letto stazionario di mezzi abrasivi.
Sono ideali per componenti complessi e di alto valore. Gli utensili da taglio e le articolazioni mediche del ginocchio richiedono questo metodo. Queste parti semplicemente non possono tollerare il contatto tra le parti durante il ciclo. La finitura a trascinamento garantisce zero danni da impatto. Ogni singola parte riceve un'esposizione identica ai media.
Valutare prima la fragilità della parte.
Determina il tempo di ciclo richiesto.
Calcolare i volumi batch necessari.
Seleziona la categoria della macchina che corrisponde a queste tre variabili.
Quadro di valutazione: selezione della giusta macchina per la finitura di massa
I team di procurement necessitano di un quadro di valutazione strutturato. Non acquistare attrezzature basandosi esclusivamente sulle specifiche della brochure. È necessario associare funzionalità specifiche ai propri obiettivi operativi.
Mappatura caratteristiche-risultati
Valutare come le caratteristiche specifiche della macchina si traducono in risparmi operativi diretti. Gli azionamenti a frequenza variabile (VFD) consentono un controllo preciso dell'ampiezza. Questo controllo protegge i bordi delicati. Le coperture acustiche proteggono l'udito dell'operatore e migliorano la sicurezza sul posto di lavoro. I piani di separazione automatizzati riducono il lavoro di smistamento manuale. Ogni funzionalità deve giustificare il proprio costo attraverso guadagni di efficienza misurabili.
Compatibilità dei mezzi e dei composti
La macchina è essenzialmente solo il sistema di consegna. I media in realtà fanno il taglio. La valutazione deve includere requisiti specifici di ceramica, plastica o supporti organici. Valutare il costo corrente e la disponibilità locale di questi materiali di consumo. I supporti in ceramica si tagliano rapidamente ma si consumano rapidamente. I supporti in plastica lasciano finiture più lisce sui metalli più morbidi. Seleziona il supporto specificamente adatto al tuo materiale di base.
Scalabilità e predisposizione all'automazione
Pensa alla futura crescita della struttura. La macchina può integrarsi facilmente con bracci di carico robotizzati? Si collegherà ai sistemi di trasporto continui man mano che la vostra produzione aumenta? Le unità autonome inizialmente funzionano bene. Tuttavia, le celle automatizzate massimizzano la produzione a lungo termine. Assicurati che il fornitore scelto supporti l'integrazione del PLC (controllore logico programmabile).
Logica della selezione
Stabilire un requisito rigoroso per i fornitori di eseguire prove parziali. Non finalizzare alcuna specifica della macchina senza una prova documentata. Hai bisogno di prove empiriche dei tempi di ciclo. È necessario vedere la convalida della finitura superficiale sui componenti reali. L'invio di parti campione è l'unico modo per eliminare il rischio di approvvigionamento. La capacità teorica non significa nulla senza la prova fisica.
Migliore pratica: chiedi ai fornitori di fornire video sulla lavorazione delle tue parti esatte.
Errore comune: l'acquisto di materiali aggressivi per accelerare i cicli spesso causa cambiamenti dimensionali indesiderati.
Realtà di implementazione, costi nascosti e mitigazione del rischio
Le installazioni di successo richiedono un'attenta pianificazione della struttura. Trascurare i requisiti ambientali provoca immediati grattacapi operativi. È necessario prepararsi per la realtà della lavorazione a umido.
Gestione delle acque reflue e degli effluenti
La lavorazione a umido genera notevoli rifiuti liquidi. Questo effluente contiene fanghi, particelle metalliche e deflussi di composti chimici. Non puoi semplicemente scaricarlo negli scarichi standard.
Evidenziare l’assoluta necessità di integrare sistemi di trattamento dell’acqua a circuito chiuso. I comuni applicano rigorose leggi sul rispetto ambientale. I sistemi centrifughi o le unità di flocculazione chimica separano i solidi dall'acqua. Una corretta gestione delle acque reflue impedisce ingenti sanzioni normative.
Rischi di alloggiamento nei media
I supporti sottodimensionati rimangono facilmente incastrati nei fori ciechi. Si inceppa anche all'interno di geometrie interne complesse. I media alloggiati interrompono immediatamente le catene di montaggio. La raccolta manuale delle pietre incastrate distrugge l’efficienza della manodopera.
La mitigazione richiede la definizione di rigidi protocolli di dimensionamento dei media. È necessario scegliere forme troppo grandi per poter inserire i fori. In alternativa, scegliere supporti sufficientemente piccoli da poter passare direttamente. Prendi in considerazione l'integrazione di stazioni automatizzate di scarico dell'aria per pulire automaticamente i canali complessi.
Impronta acustica e ambientale
I macchinari industriali generano livelli di decibel significativi. I motori rotanti e le mole creano ambienti di fabbrica difficili. Le macchine non protette violano facilmente i limiti di rumore professionale.
Valutare l'ingombro fisico richiesto per le cabine insonorizzate dedicate. Le coperture in poliuretano riducono sostanzialmente il rumore. È necessario allocare spazio sufficiente per ospitare queste coperture acustiche necessarie. La sicurezza dell’operatore dipende da un’adeguata mitigazione del rumore.
Tempi di inattività per manutenzione
Le ciotole di lavorazione si affidano a spessi rivestimenti in poliuretano o gomma. Questi rivestimenti proteggono la vasca metallica dalla costante abrasione. Tuttavia, si consumano naturalmente nel tempo.
Considera l'inevitabile usura di questi rivestimenti. Valutare la facilità di sostituzione dei rivestimenti localmente. L'eccessiva dipendenza dai fornitori per il ribasamento provoca tempi di fermo della produzione prolungati. Chiedi ai produttori la valutazione media del durometro del loro poliuretano colato. I rivestimenti più spessi e più duri durano molto più a lungo.
Conclusione
Una corretta integrazione della finitura di massa bilancia direttamente il tipo di macchina con l'esatta geometria del pezzo. È necessario armonizzare la selezione dei media con la propria impronta operativa. Gli aggiornamenti delle apparecchiature richiedono una pianificazione diligente e test rigorosi.
Scegli l'attrezzatura in base alla fragilità delle parti e alle esigenze di tempo ciclo.
Mappa le caratteristiche richieste della macchina direttamente per ottenere risparmi misurabili sulla manodopera.
Pianifica il layout della tua struttura in base ai requisiti di gestione delle acque reflue e dell'acustica.
Definire protocolli chiari di dimensionamento dei supporti per evitare costosi problemi di alloggiamento.
Le specifiche teoriche contano molto meno dei test empirici. Le prove fisiche garantiscono implementazioni di successo. Incoraggiamo i lettori a programmare presto una consulenza tecnica. Invia le tue parti campione per una prova di finitura gratuita. Questo passaggio determina in modo definitivo i requisiti esatti di attrezzature e supporti prima delle spese in conto capitale.
Domande frequenti
D: Quanto dura un tipico ciclo di finitura di massa?
R: I cicli vanno da 15 minuti nelle macchine centrifughe ad alta energia a diverse ore nelle tazze vibranti standard, a seconda delle condizioni iniziali della parte e del Ra target.
D: Le macchine per la finitura di massa possono gestire parti fragili o facilmente graffiabili?
R: Sì, ma è necessario selezionare macchine a disco centrifugo ad alta energia o finitrici a trascinamento che utilizzano supporti più piccoli e morbidi e impediscono l'impatto tra le parti.
D: Qual è la durata prevista del rivestimento in poliuretano in una vasca vibrante?
R: Solitamente da 1 a 5 anni, a seconda dell'abrasività dei mezzi utilizzati, della frequenza del ciclo e del peso delle parti da lavorare.
D: Ho bisogno di un sistema di trattamento delle acque reflue dedicato per la finitura di massa?
R: Nella maggior parte delle giurisdizioni industriali, sì. L'effluente contiene particelle metalliche e composti chimici che solitamente non possono essere scaricati direttamente negli scarichi comunali senza almeno una filtrazione di base e un bilanciamento del pH.